“刀具设置”的搜索结果
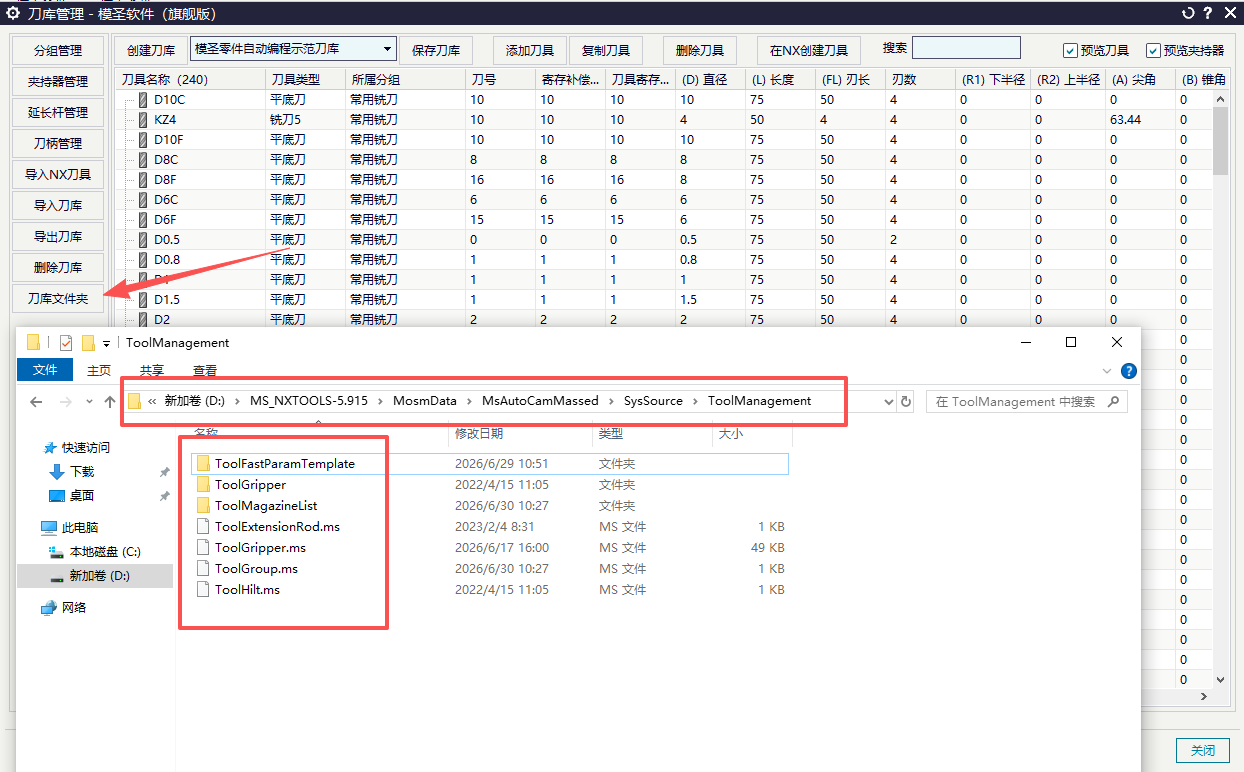
找到 668 条内容程序单要输出最短刀和避空,先运行报告最短刀长并配置刀柄
出程序单前需要最短刀长和避空信息时,可使用“报告最短刀长”功能。要计算避空,刀具里需要有夹持器或刀柄信息;直柄刀如果也要参与避空计算,也应补充相关信息。
查看答案 →
程序单避空长度或刀长不读取,先检查刀柄/夹持器和列变量
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →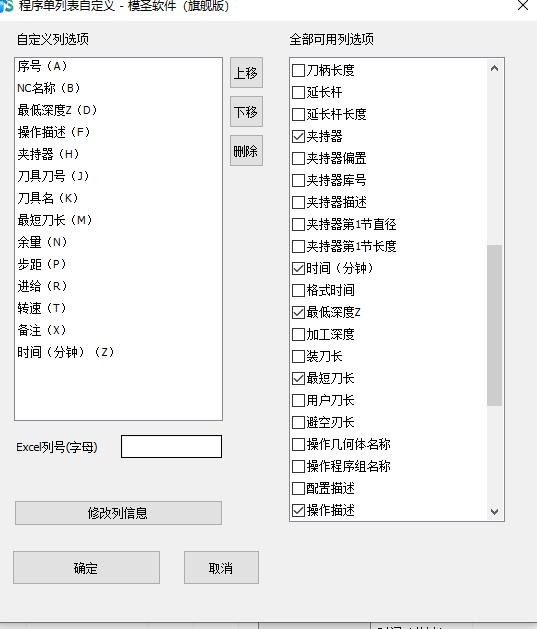
“操作名同步参数”功能是做什么的?
操作名同步参数用于根据程序名关键字、工序关键字和模圣刀库的对应关系,同步转速、进给等加工参数。配置文件会按操作名称中的关键字匹配刀库切削类型,并把对应刀具参数设置到操作中。
阅读文章 →
刀库只同步转速进给,不同步切深时怎么办?
从刀库同步参数时,如果只有转速、进给生效,而切深、步距、余量、公差没有同步,通常要检查加工助手的同步刀库参数勾选项。插入模板场景还要确认“插入模板同步刀具切削参数”和切削参数关键词配置。
查看答案 →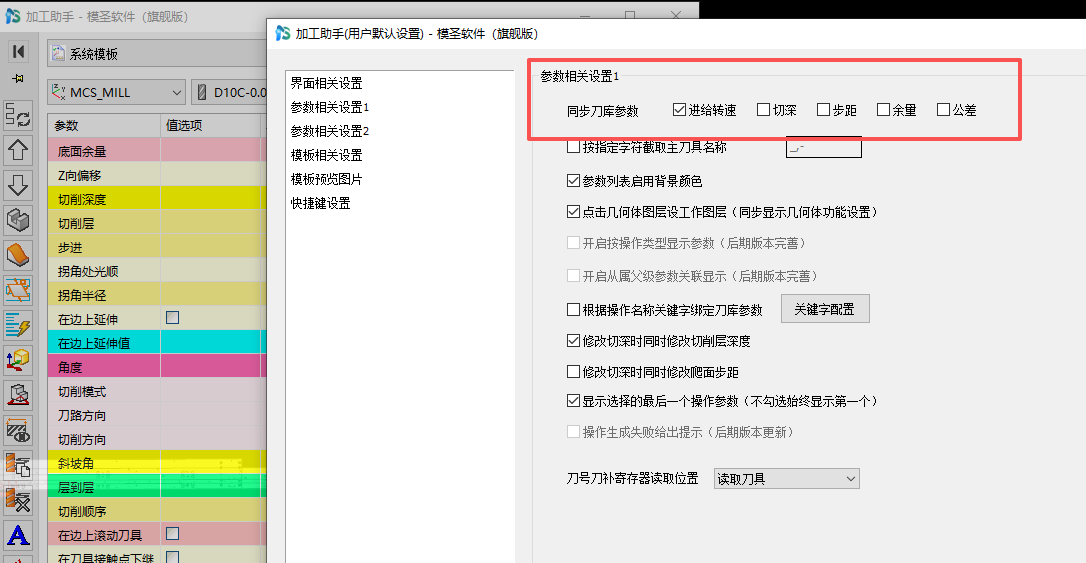
模板生成刀号不一致时,为什么要检查“局部”和“继承”?
使用模板后刀号不一致,可能是模板内部刀具号设置为“局部”,没有继承外部或当前设置。替换新模板后尤其要检查刀号、刀补、刀库和继承方式,出程序前再做后处理检测。
查看答案 →同一个工具栏里的页签能不能复制后只改 WorkPiece?
同一个工具栏内,页签配置通常可以复制后按需要修改 WK、坐标或局部参数;但复制后仍要检查命令名、模板路径、坐标继承和刀具继承是否匹配。
查看答案 →页签组合多个工序时,什么时候适合共用同一切削区域?
页签组合更适合多个工序共用相同区域、相同选择逻辑的场景;如果开粗、光底、光侧等工序需要不同部件、不同切削区域或不同刀具,应拆开配置或手动分别确认。
阅读文章 →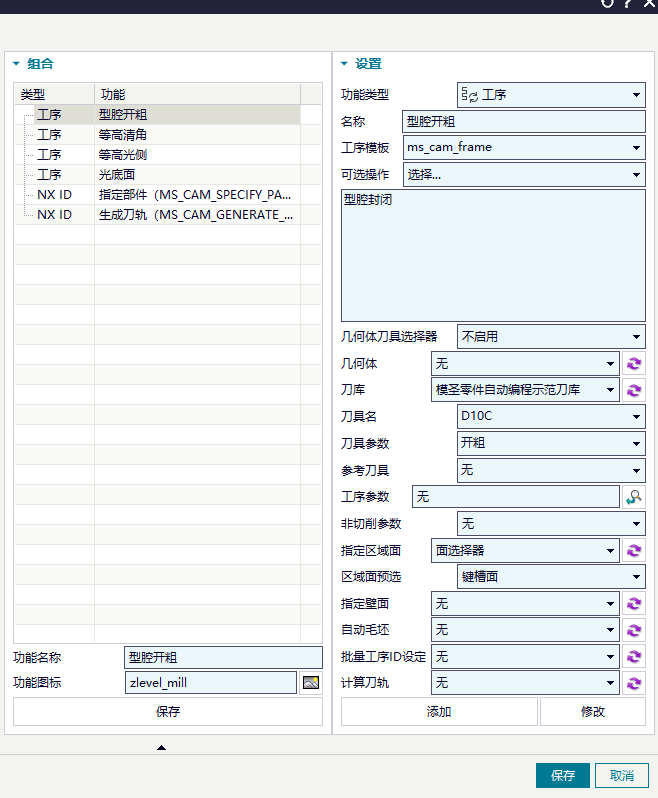

工序参数功能是做什么用的?
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →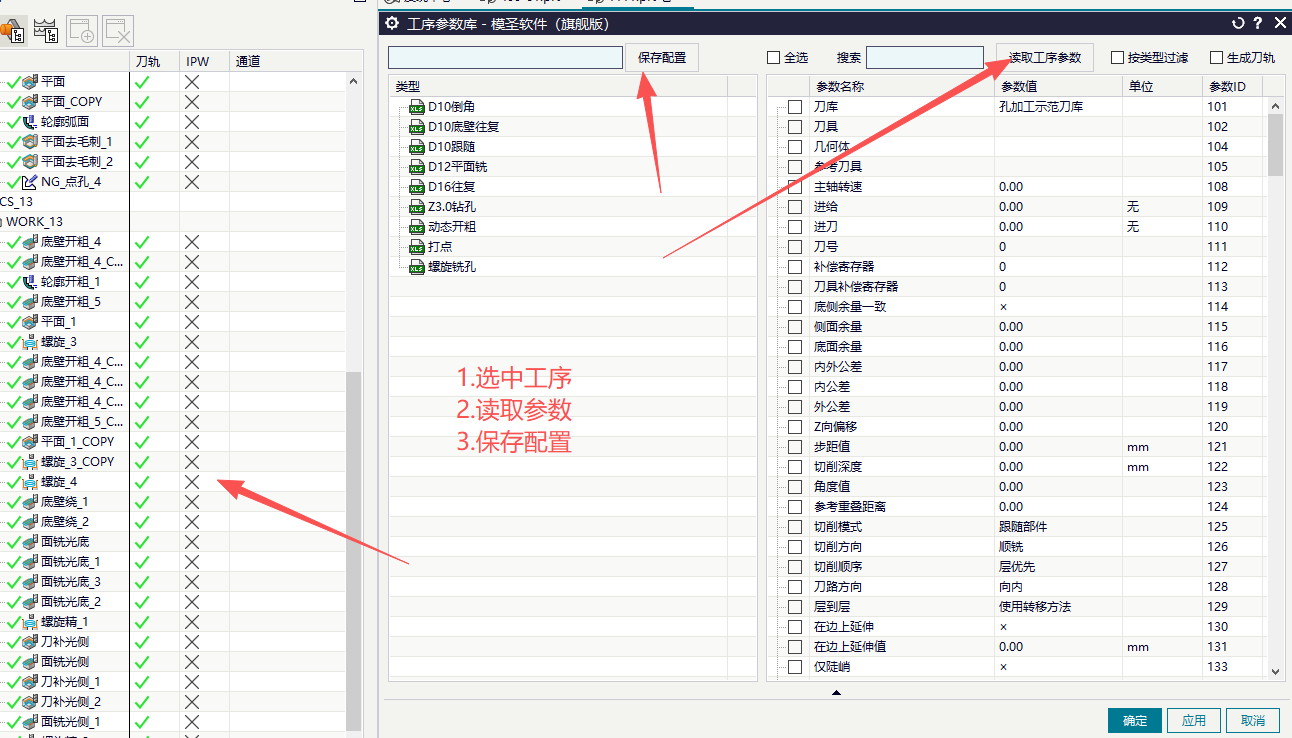
没有刀柄数据时程序单刀长或加工深度怎么显示?
没有设置刀柄或装夹刀长时,不建议把刀具实际刀长当作安全加工深度。程序单需要表达加工到多深时,可优先使用“最低深度Z”等变量,按程序最低 Z 值或切削深度逻辑显示。正式使用前应结合工件坐标和模板说明复核。
查看答案 →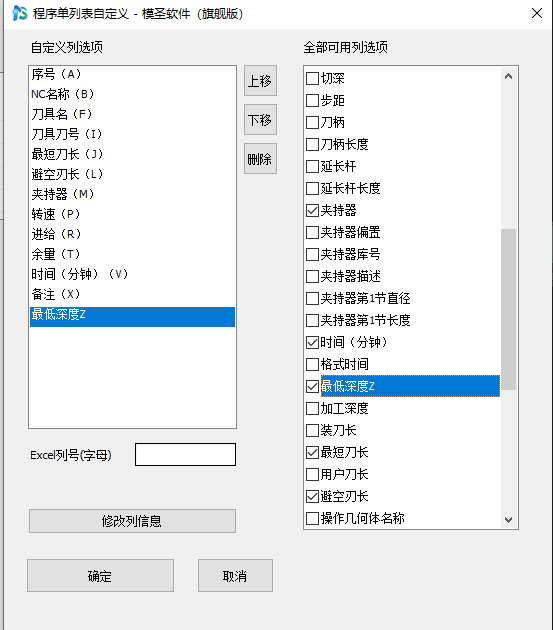
后处理提示相同刀号时,为什么仍可能继续输出?
后处理检测到相同刀号时,会弹出继续或终止提示。如果确认当前刀号复用是有意设置,可以选择继续;如果不确定,应终止并检查刀具号、补偿号和程序顺序。
查看答案 →