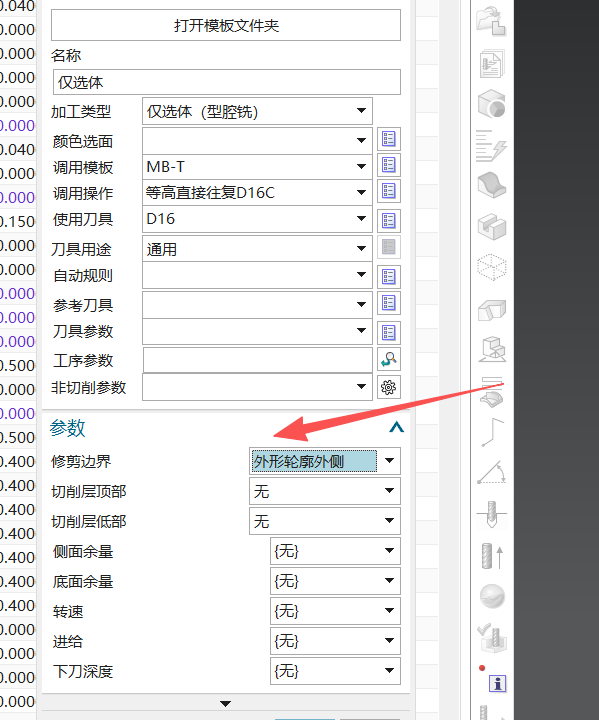
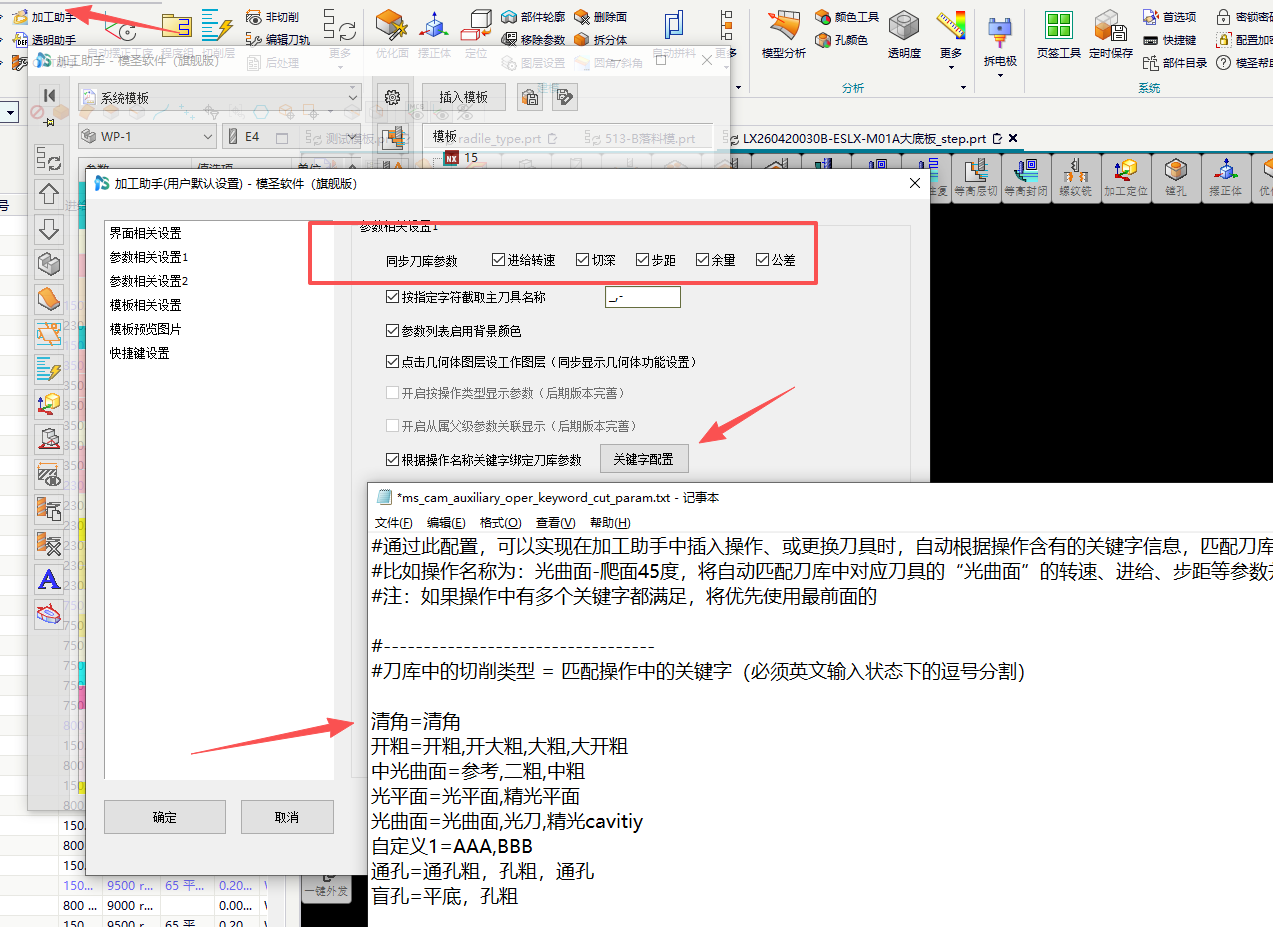
现成自动编程配置可以参考,但通常需要替换成自己的刀库和工艺
拿到其他自动编程配置后,不建议直接使用。配置里的刀库、模板、切削参数和工艺顺序往往与现场不一致,应先备份,再替换刀库并按自己的工艺验证。
查看答案 →拿到其他自动编程配置后,不建议直接使用。配置里的刀库、模板、切削参数和工艺顺序往往与现场不一致,应先备份,再替换刀库并按自己的工艺验证。
查看答案 →

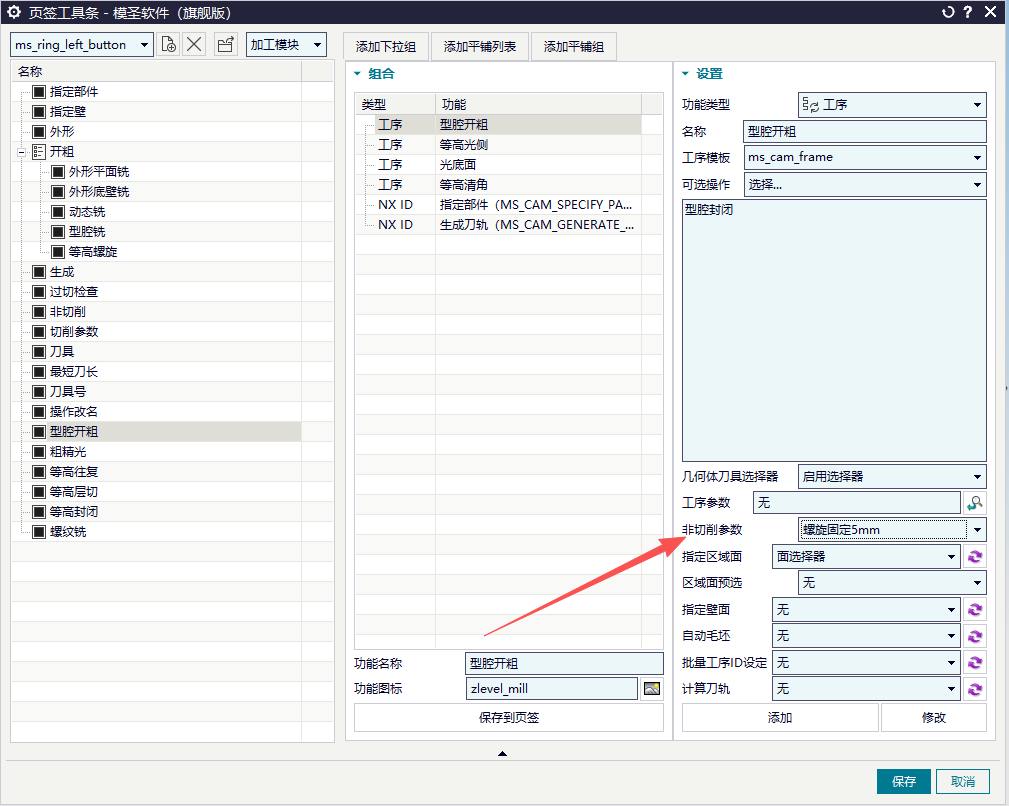

从刀库调用刀具后螺距不显示时,不能只看刀库是否有参数。页签里也需要设置对应刀具参数,或在工序参数库中保存螺距,再让页签调用工序参数。
查看答案 →
加工助手面板颜色丢失或变成白色时,通常优先检查参数模板目录里的颜色配置文件;有备份时可只复制颜色相关文件恢复,不必把近期修改的刀库和参数全部回退。
查看答案 →
孔自动识别不到破孔、局部圆弧孔或特殊孔时,可以尝试调整破孔角度;遇到漏料孔、小孔贴近大孔导致孔铣误识别时,应人工复核,必要时单独手动操作。
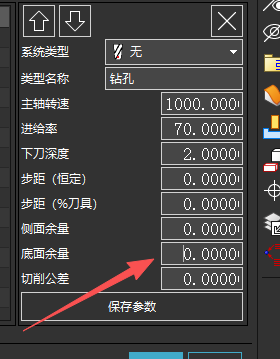
阅读文章 →钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →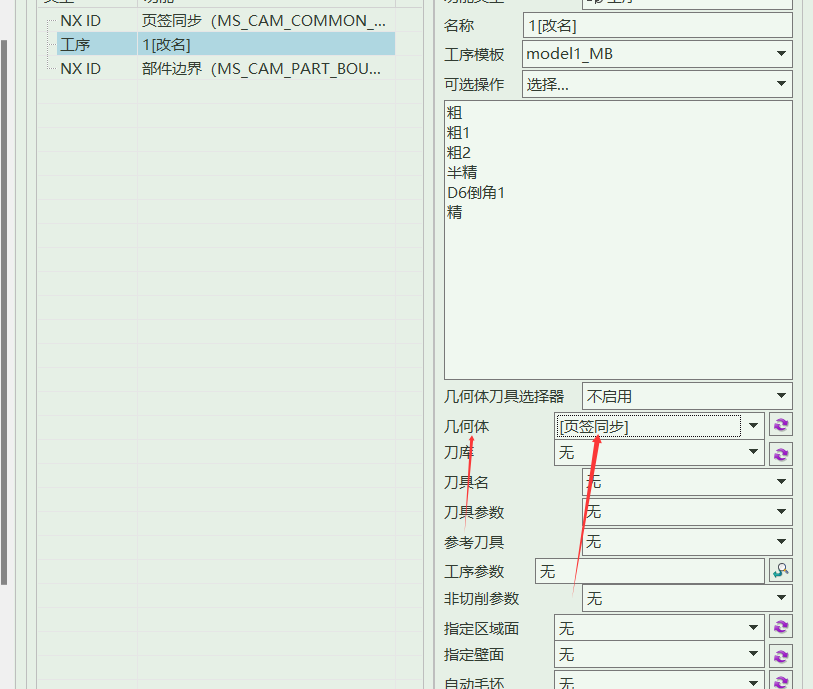
自动编程安全高度要同时关注默认参数、MCS 安全平面和具体工序模板。点孔、钻孔正常但螺纹铣高度偏低时,要单独检查螺纹铣模板和坐标系安全平面来源。
查看答案 →