“输出配置”的搜索结果
找到 518 条内容程序生成、后处理或程序单创建失败时,要不要检查路径空格?
程序生成、后处理或程序单创建失败时,应优先检查 PRT 文件名、输出目录、上级文件夹和后处理对象名称;名称里有空格可能导致相关命令报警。
查看答案 →自动编程生成的刀具号和刀库不一致,应该先查什么?
复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
查看答案 →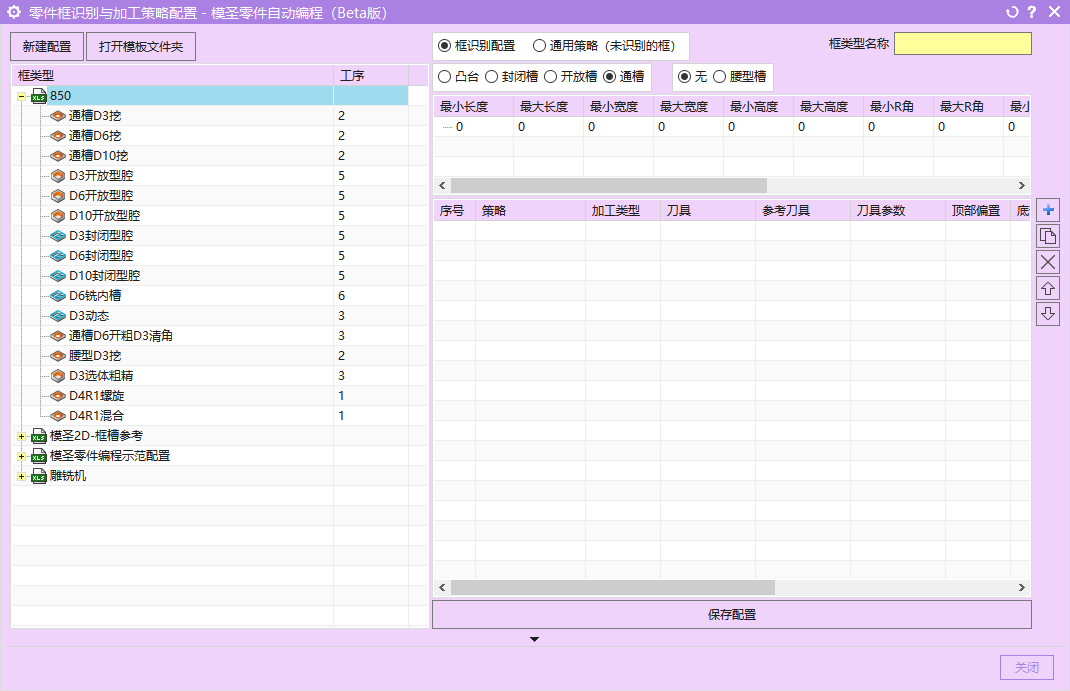
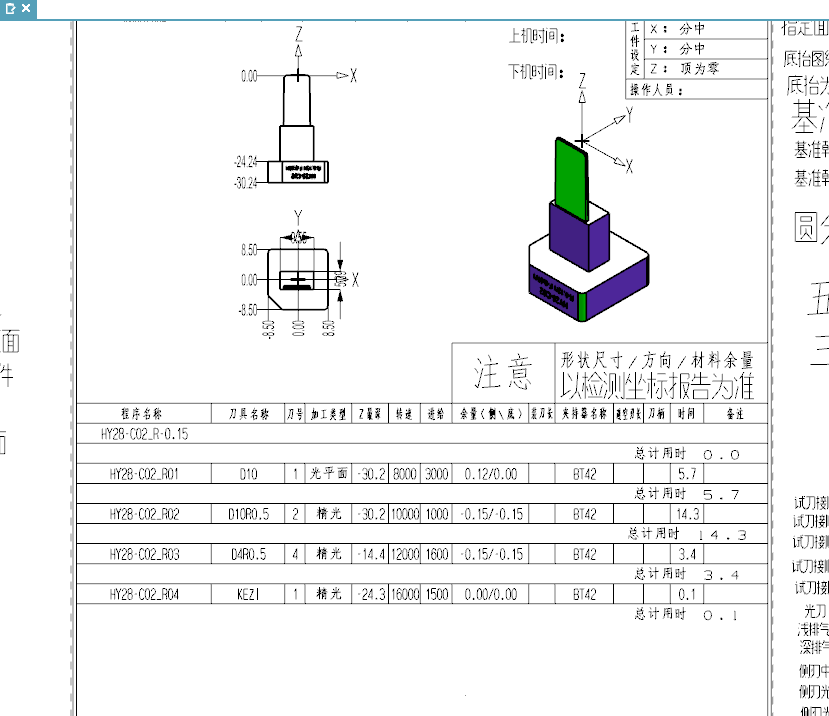
程序单提示“未找到加工部件”怎么办?
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →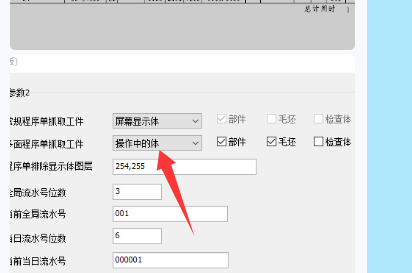
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →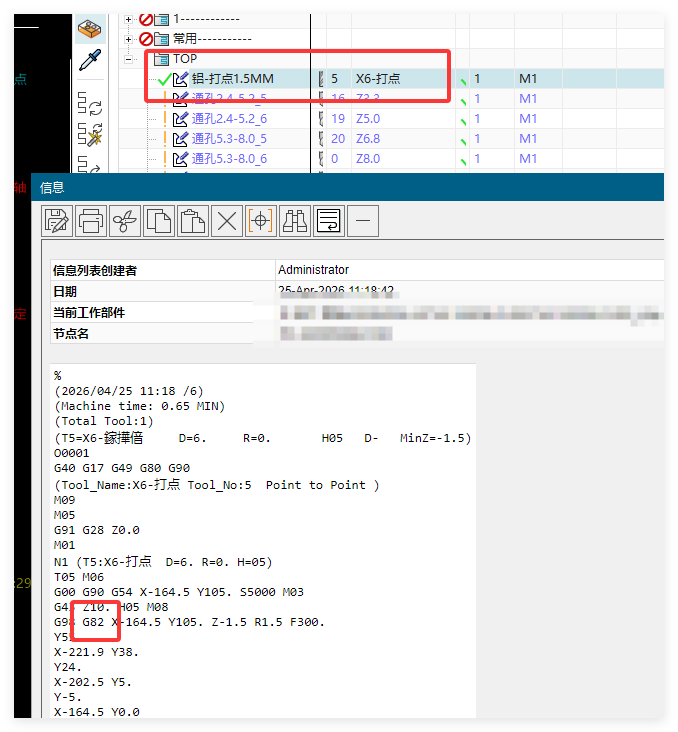
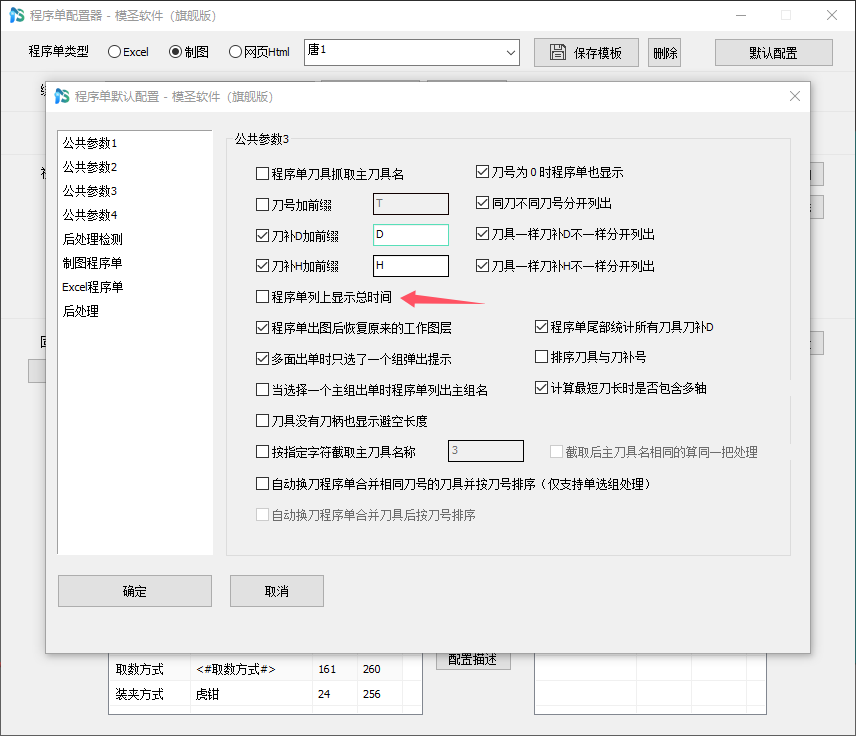
同一把刀要改刀号但保留不同刀补,怎么操作?
同一把刀用于多个操作且刀补不同,改刀号时应先改刀号,再按操作分别设置刀补。需要批量改刀号时全选相关操作;如果不希望刀补联动变化,注意读取模式和锁定选项。
查看答案 →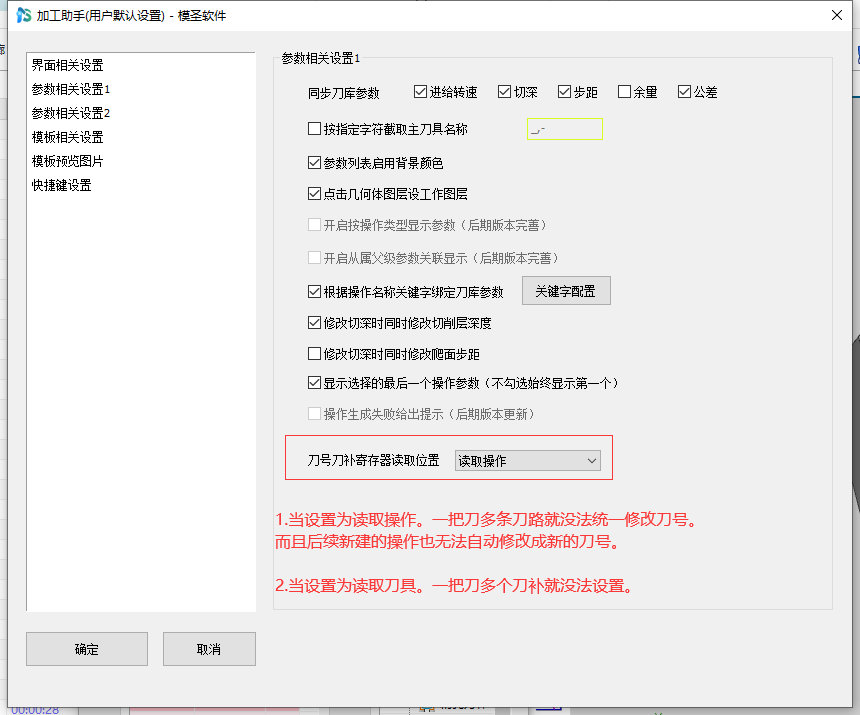
程序单尺寸怎样按坐标中心向两边标注?
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
查看答案 →UG/NX 制图里坐标尺寸怎样快速标注?
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
阅读文章 →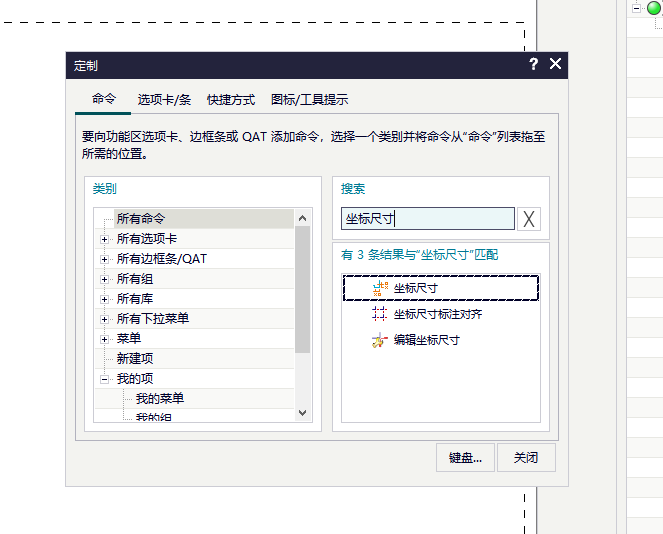
坐标尺寸标注出来的原点符号能不能隐藏?
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
查看答案 →