
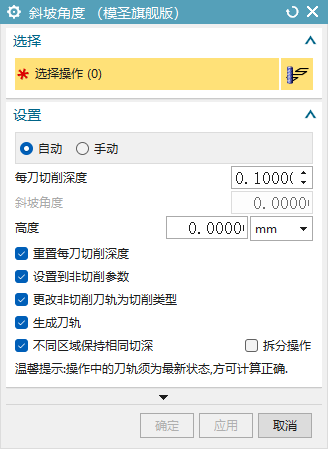
“切削深度”的搜索结果
找到 40 条内容

工序参数库能减少模板数量吗?
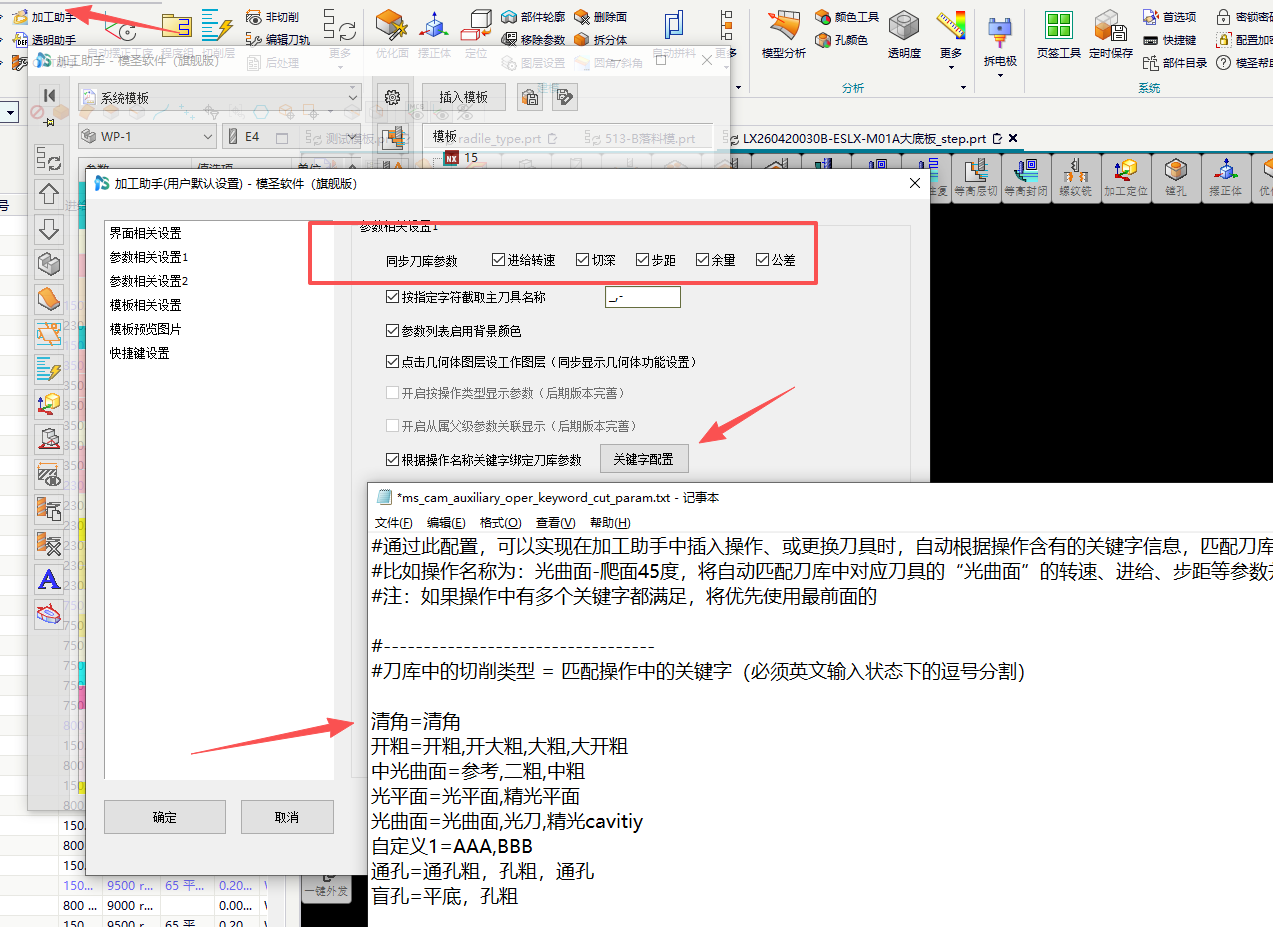
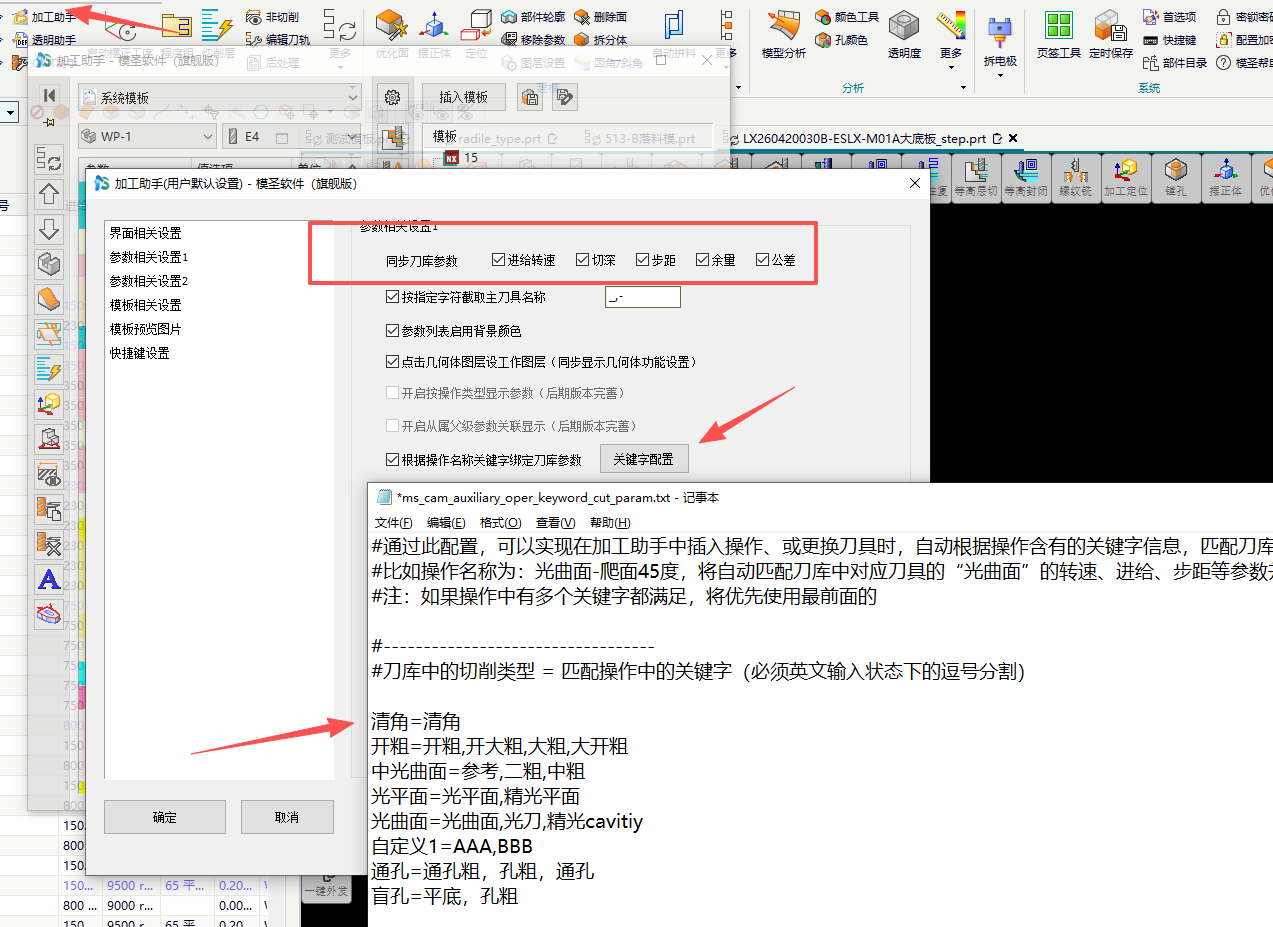
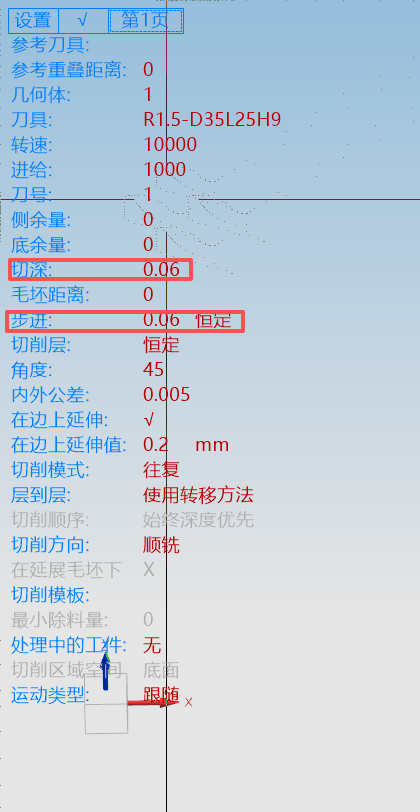
工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
阅读文章 →
工序参数库的基础用法是什么?
工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
查看答案 →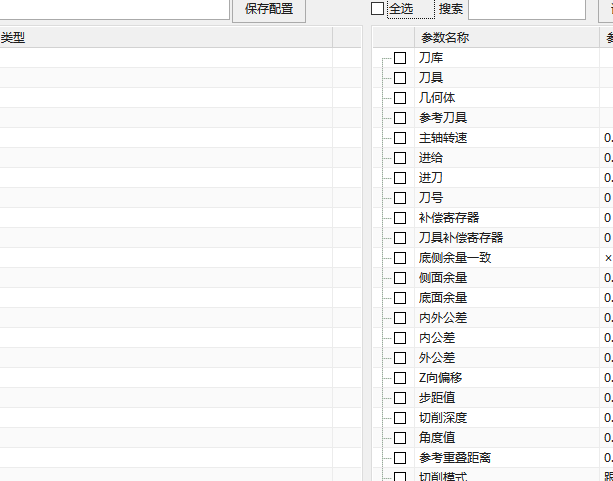
没有刀柄数据时程序单刀长或加工深度怎么显示?
没有设置刀柄或装夹刀长时,不建议把刀具实际刀长当作安全加工深度。程序单需要表达加工到多深时,可优先使用“最低深度Z”等变量,按程序最低 Z 值或切削深度逻辑显示。正式使用前应结合工件坐标和模板说明复核。
查看答案 →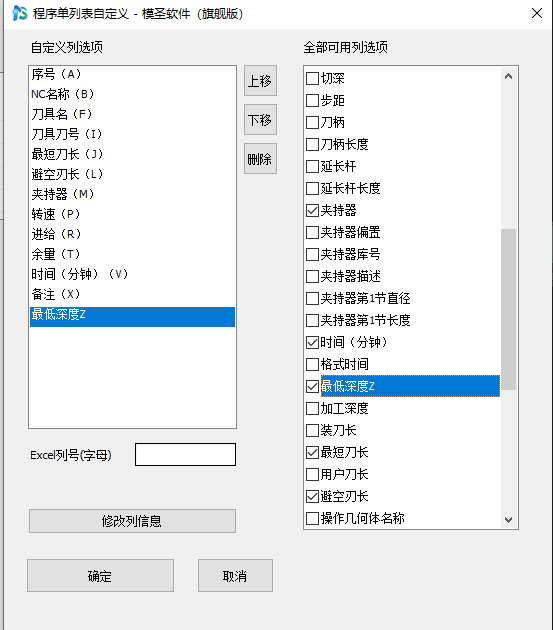

等高或引导加工底部圆角不到位时怎么排查?
底部带 R 角或陡峭区域加工不到位时,不要一味使用可变引导线。固定引导线、等高、固定轴、陡峭空间范围、刀具 R 角和公差都会影响结果;仅陡峭选项勾选错误也可能导致加工范围异常。
查看答案 →

切削区域选择面后算不出毛坯厚度怎么办?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →