怎样让程序单或后处理程序名默认使用 PRT 文件名?
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →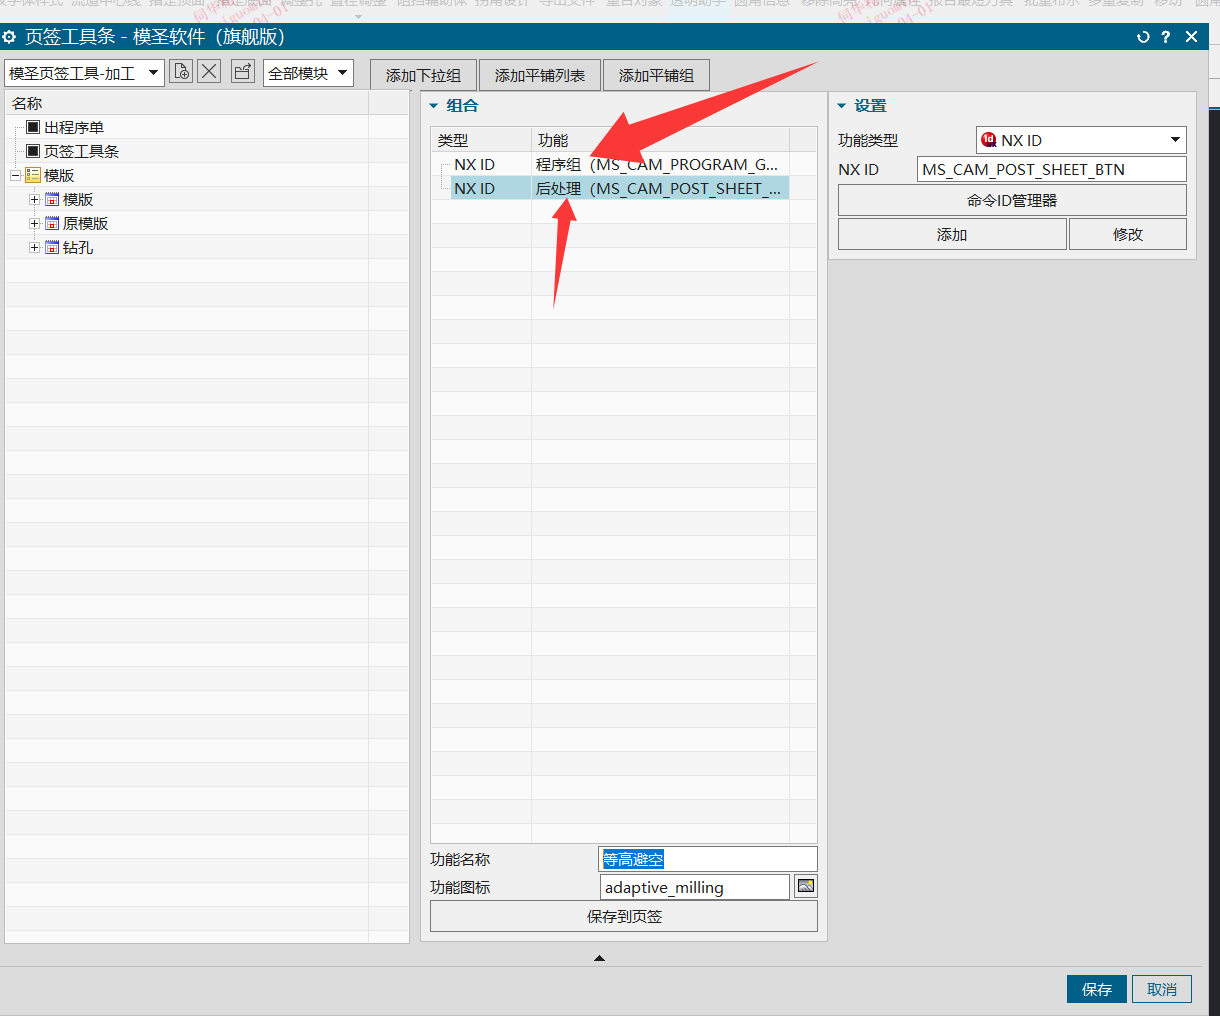
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →

孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →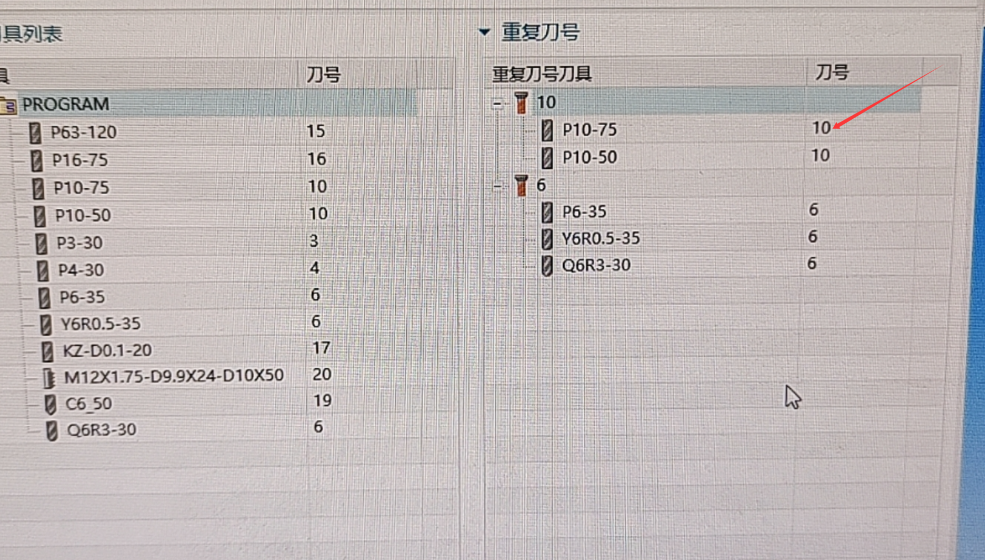
后处理界面勾选计算刀长后,最短刀长的计算来源要分清。四轴、五轴场景可优先尝试 NX/UG 自带算法;但钻头、台阶孔、孔距侧壁较近等情况可能不够准,计算结果仍要人工复核。
查看答案 →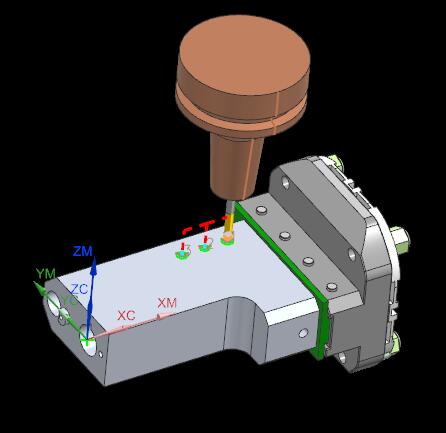
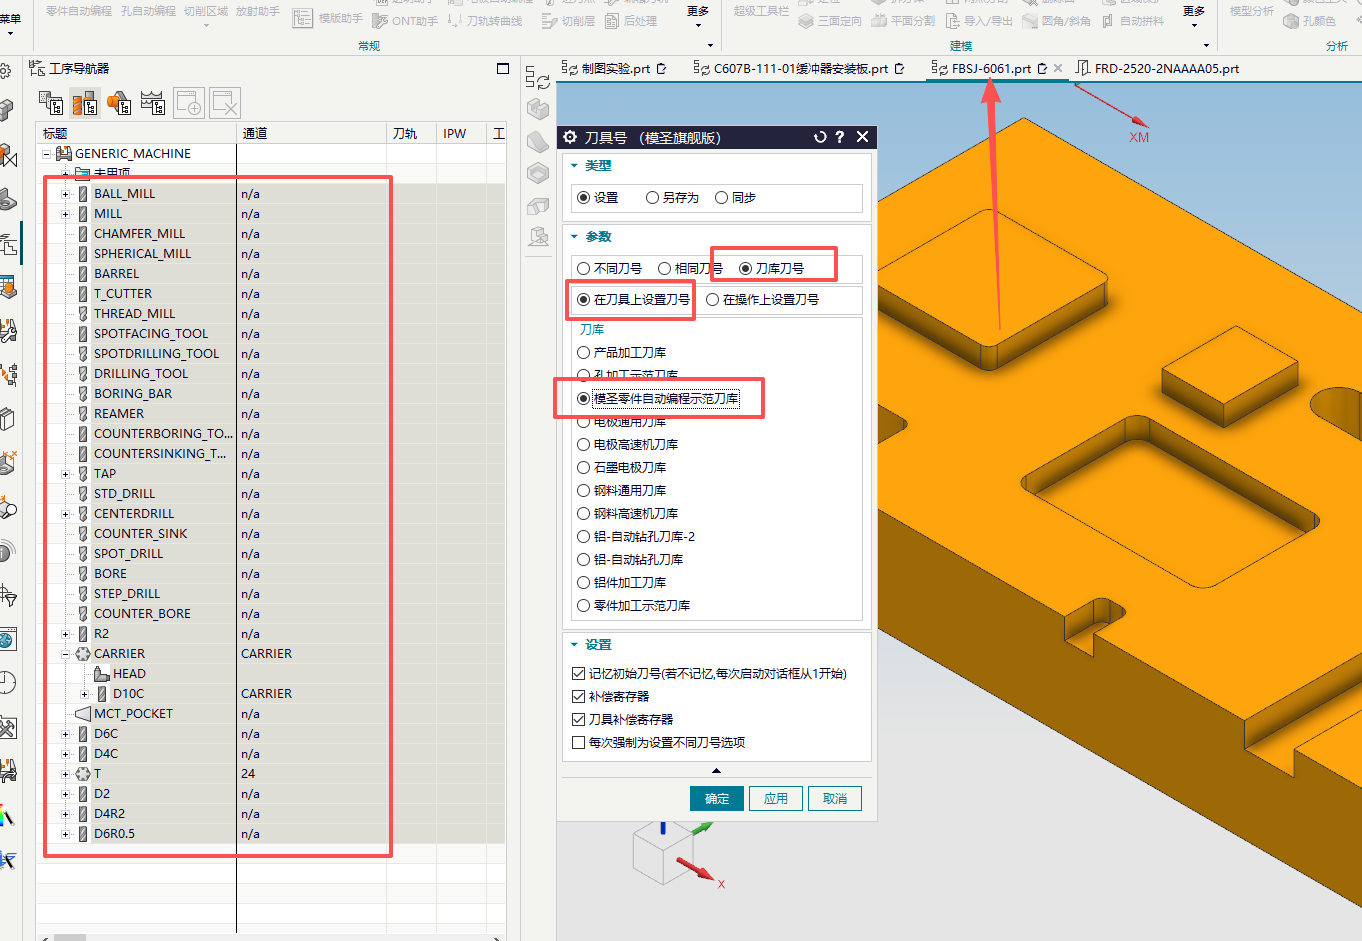
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →

同名刀具下多个刀路想使用不同刀补寄存器时,不要只在刀具层修改。刀补寄存器读取位置应改为“读取操作”,并把刀补加到具体操作里,这样不同刀路才能分别读取不同补偿号。
查看答案 →
从刀库调用刀具后螺距不显示时,不能只看刀库是否有参数。页签里也需要设置对应刀具参数,或在工序参数库中保存螺距,再让页签调用工序参数。
查看答案 →

重复刀号处理工具可用于检查或重新整理刀具号,避免新增刀具号与已有固定刀号冲突。处理前应先确认要按不同刀号、相同刀号还是刀库刀号规则执行,并决定是否过滤已有刀号刀具。
查看答案 →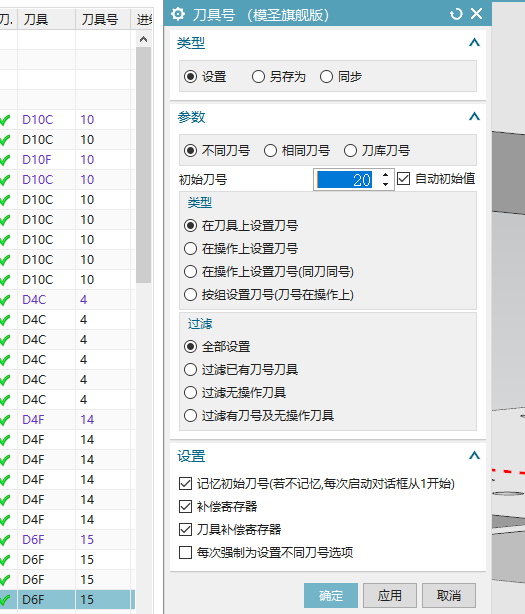
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →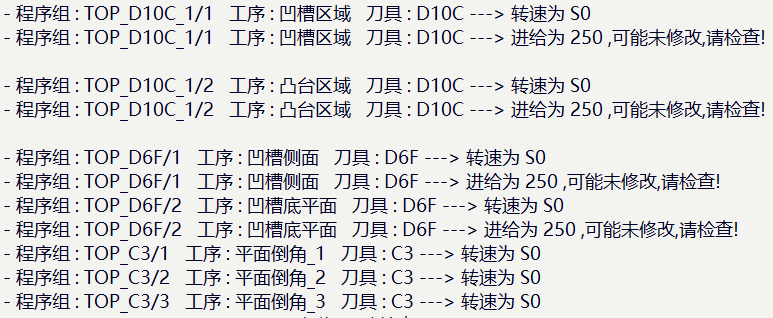
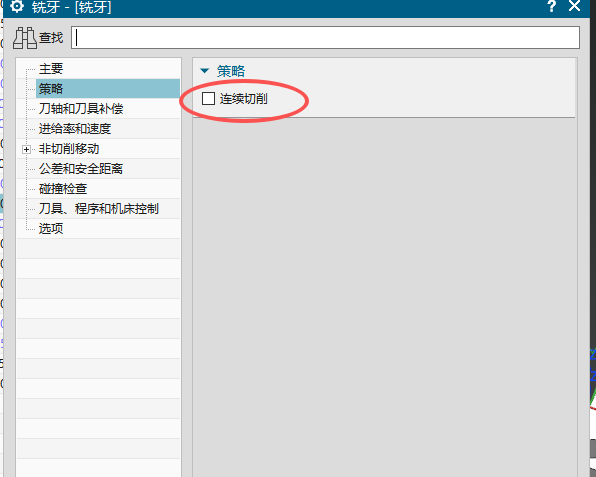
螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →