程序单多面模式适合什么出单场景?
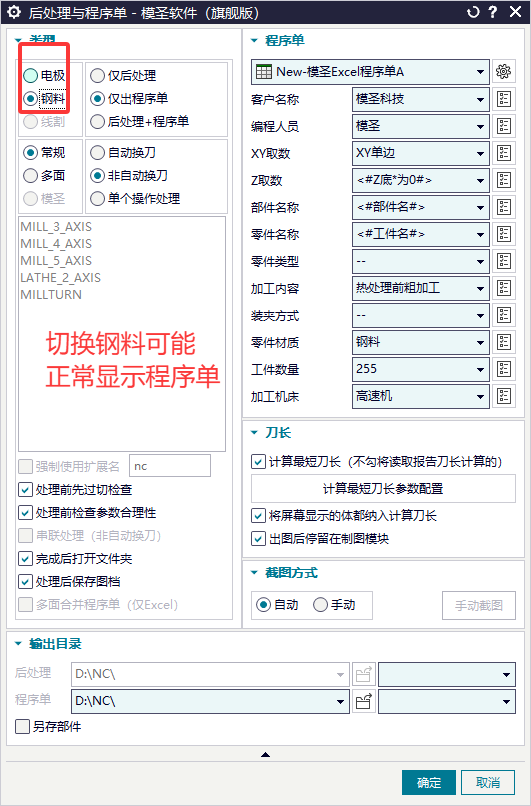
多面模式适合一个零件有多个加工方向、多个 MCS 或多个程序组,需要一次性批量出程序单和后处理的场景。自动编程、后处理、程序单和程序单导出都可结合多面流程使用;但装夹方式等固定项仍需人工复核。
查看答案 →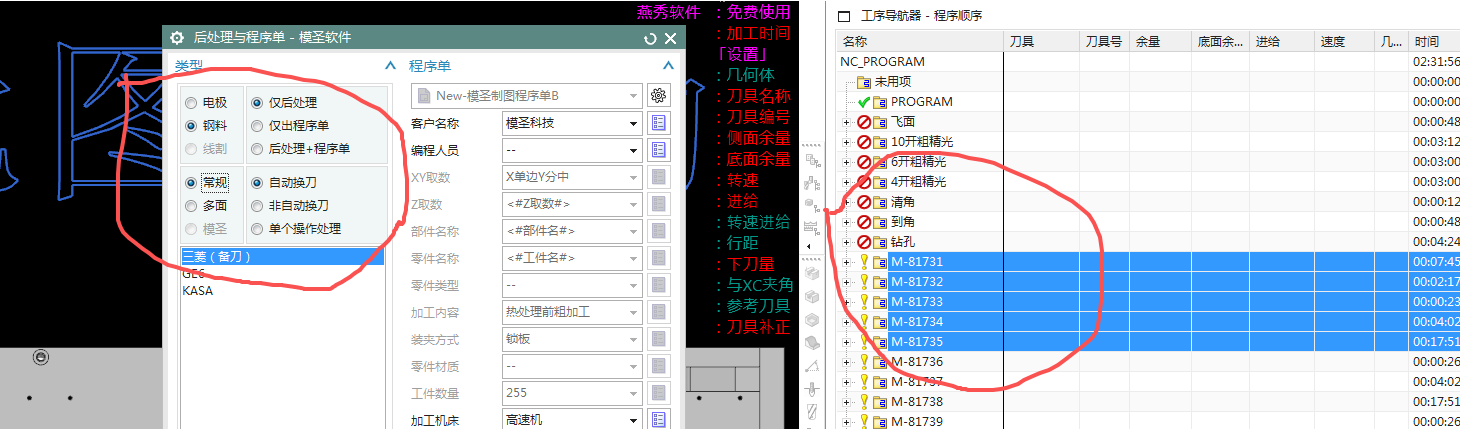
多面模式适合一个零件有多个加工方向、多个 MCS 或多个程序组,需要一次性批量出程序单和后处理的场景。自动编程、后处理、程序单和程序单导出都可结合多面流程使用;但装夹方式等固定项仍需人工复核。
查看答案 →
页签调用切削区域时,功能 ID 方式和页签面选择器方式能力不同:功能 ID 方式可能有继承选项,但缺少区域面预选;页签面选择器可做区域面预选和过滤,但可能没有继承选项。
阅读文章 →
配置加密主要用于受保护地分发配置,而不是给自己日常备份用。加密后的配置通常只能被使用,不能继续打开查看或编辑;如果还需要维护模板、刀路参数或自动编程配置,必须保留未加密原始配置备份。
阅读文章 →
切削区域中“按工序刀轴方向计算毛坯”适合多面加工、侧铣等 MCS 方向与实际刀轴方向不一致的场景。开启后可按工序刀轴方向计算底面毛坯厚度,减少侧向加工时厚度判断偏差。
查看答案 →
加工最低 Z 低于工件底部偏置的检查项,适合需要防止加工穿过底面、伤到真空吸盘或磁盘的场景。是否放到后处理界面属于操作习惯问题。
查看答案 →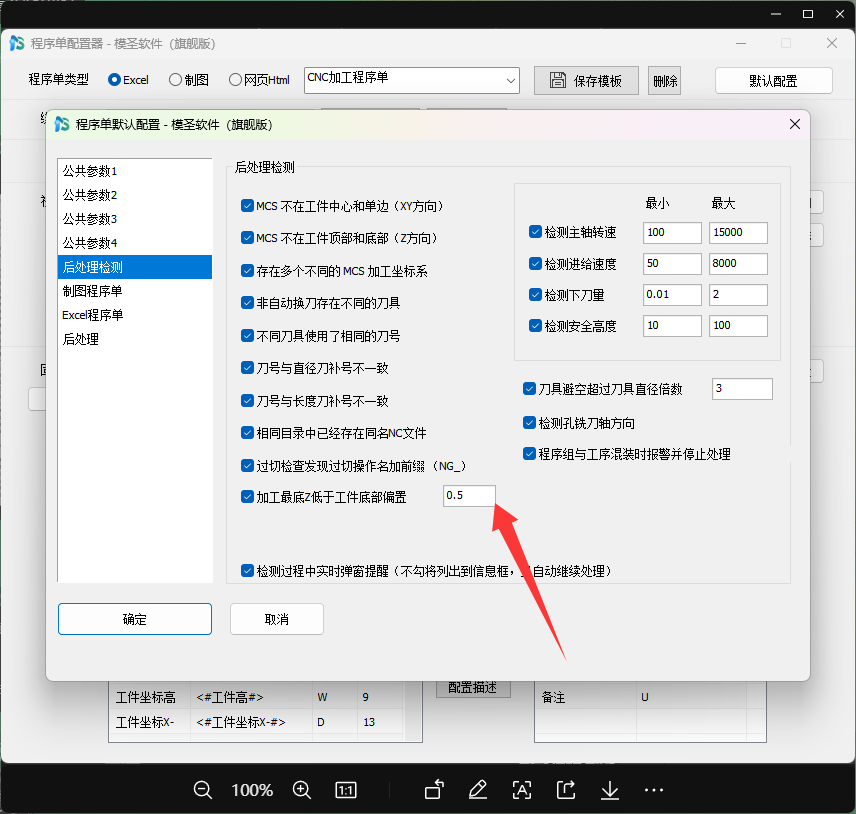

有些定制 DLL 或外部工具可以通过工具入口或自定义入口调用,适合不想安装很多外挂但又想保留少量定制功能的场景。接入前要确认来源和兼容性。
查看答案 →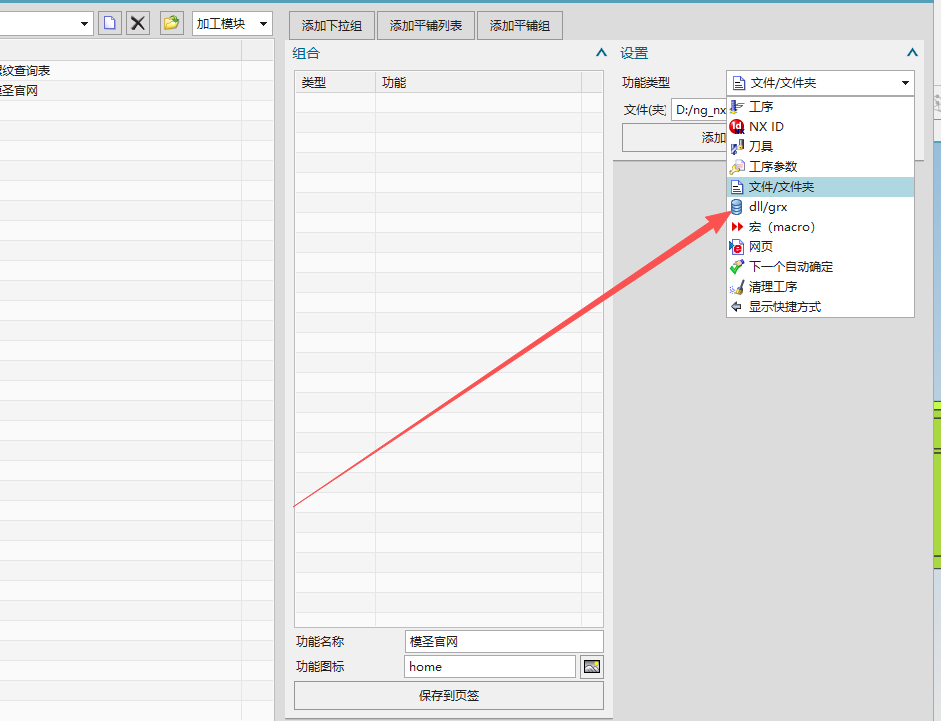
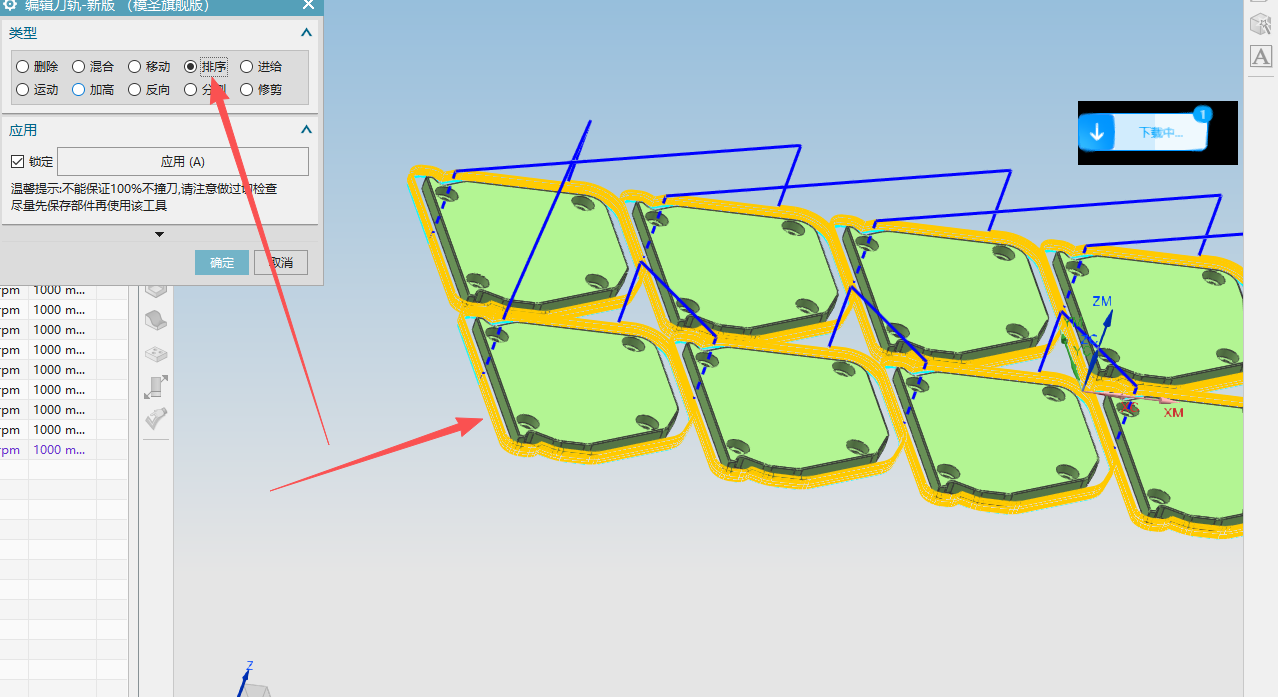
计算最短刀长默认不计算 IPW。若残料或中间过程毛坯会影响刀长安全,且不是小平面体场景,可把 IPW 当作实体一起参与计算,避免刀长算短后撞到残料。
查看答案 →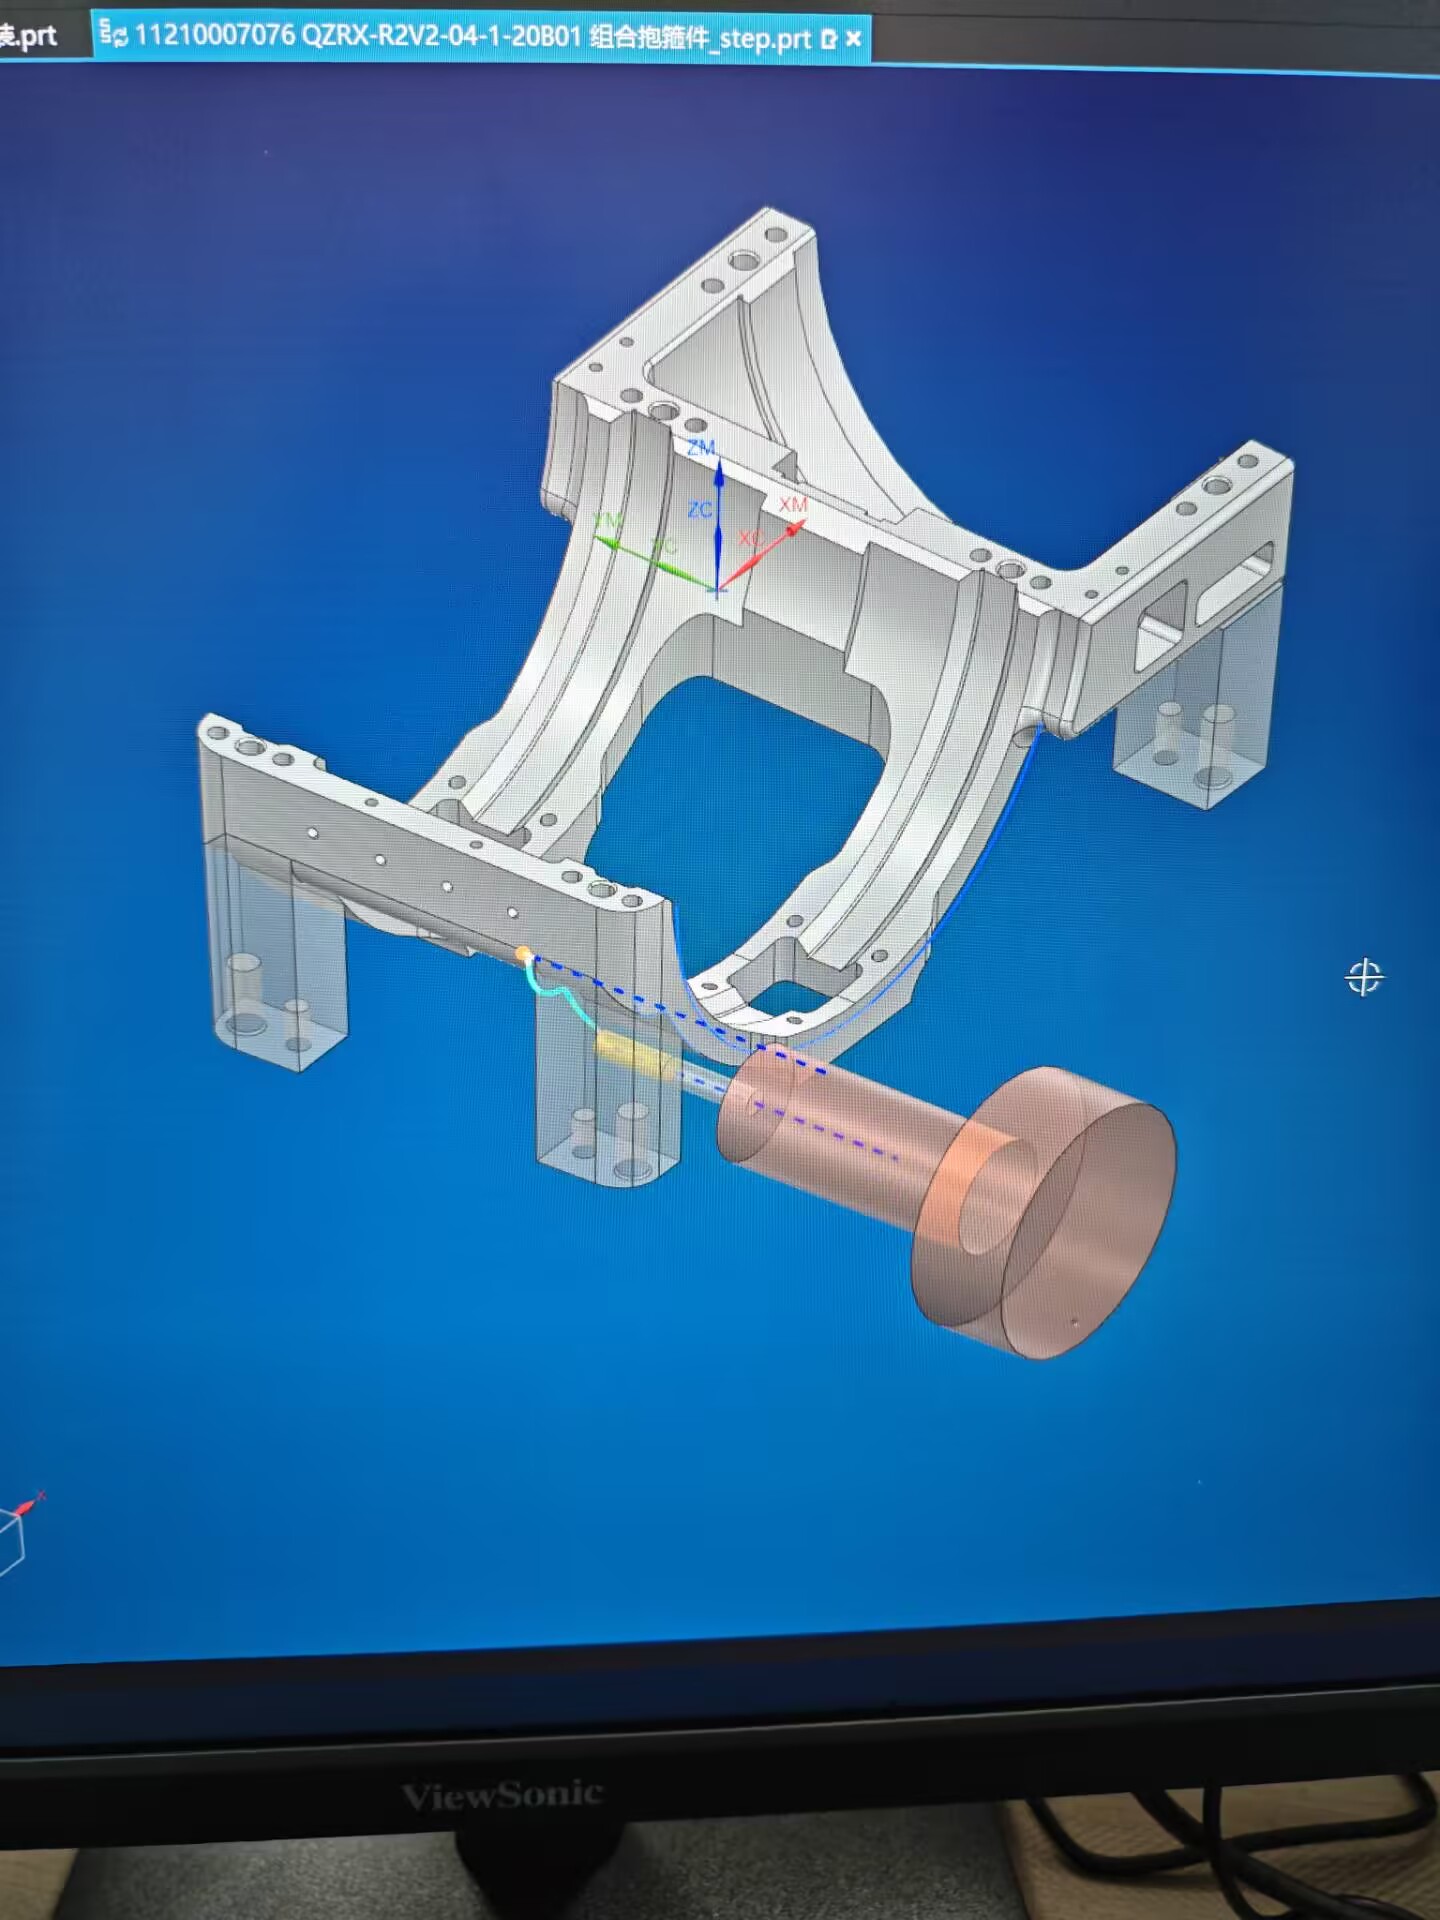
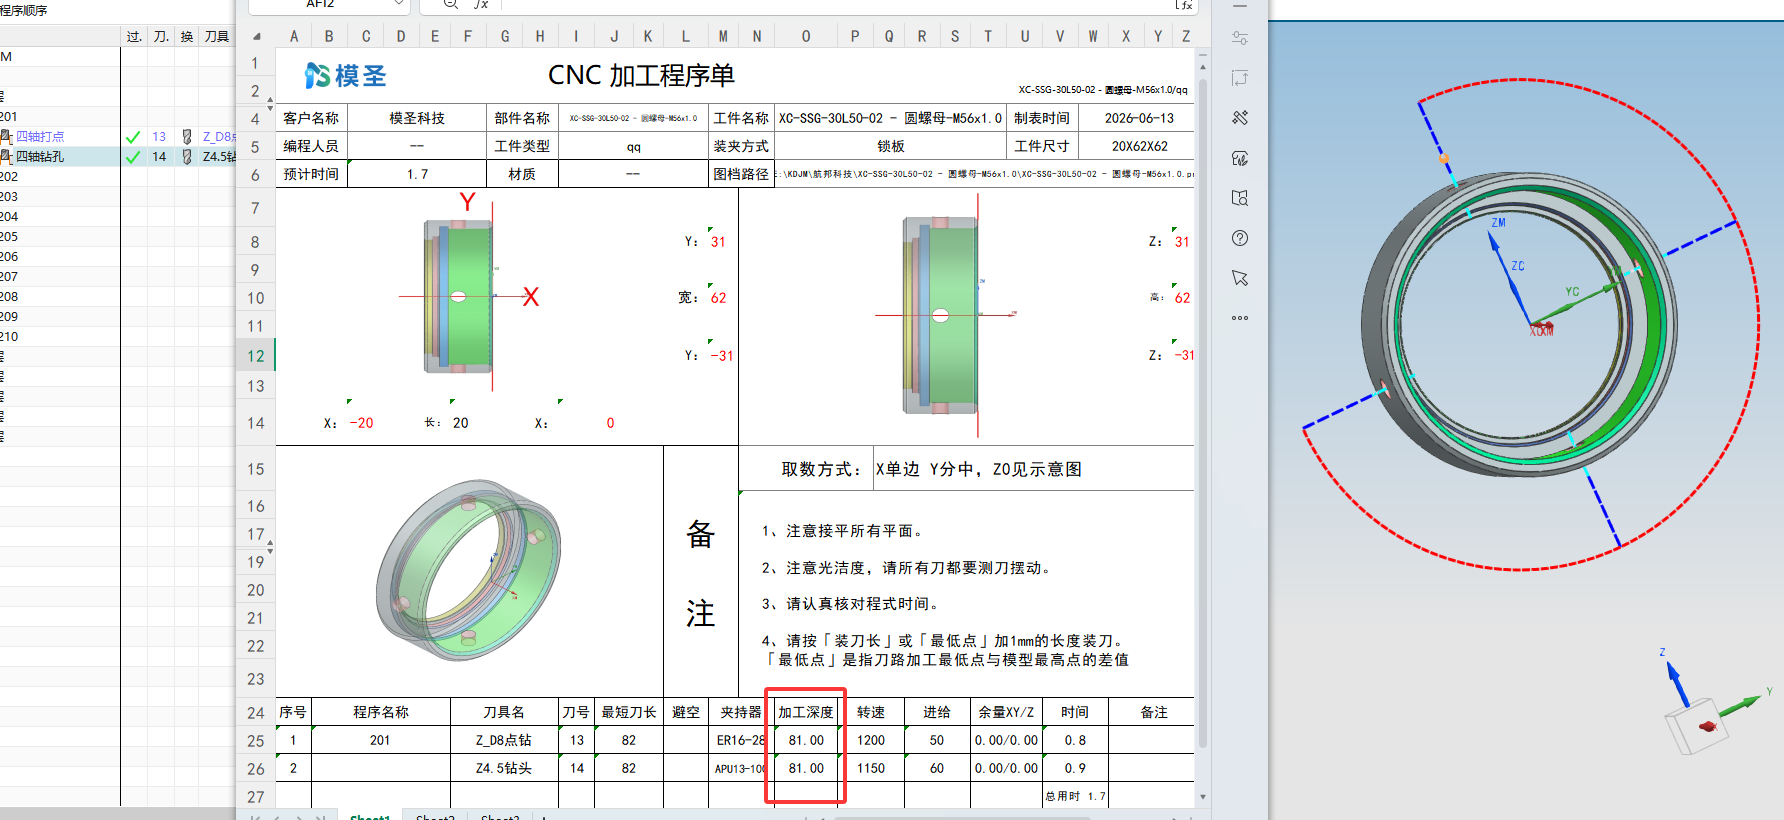
四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。
查看答案 →