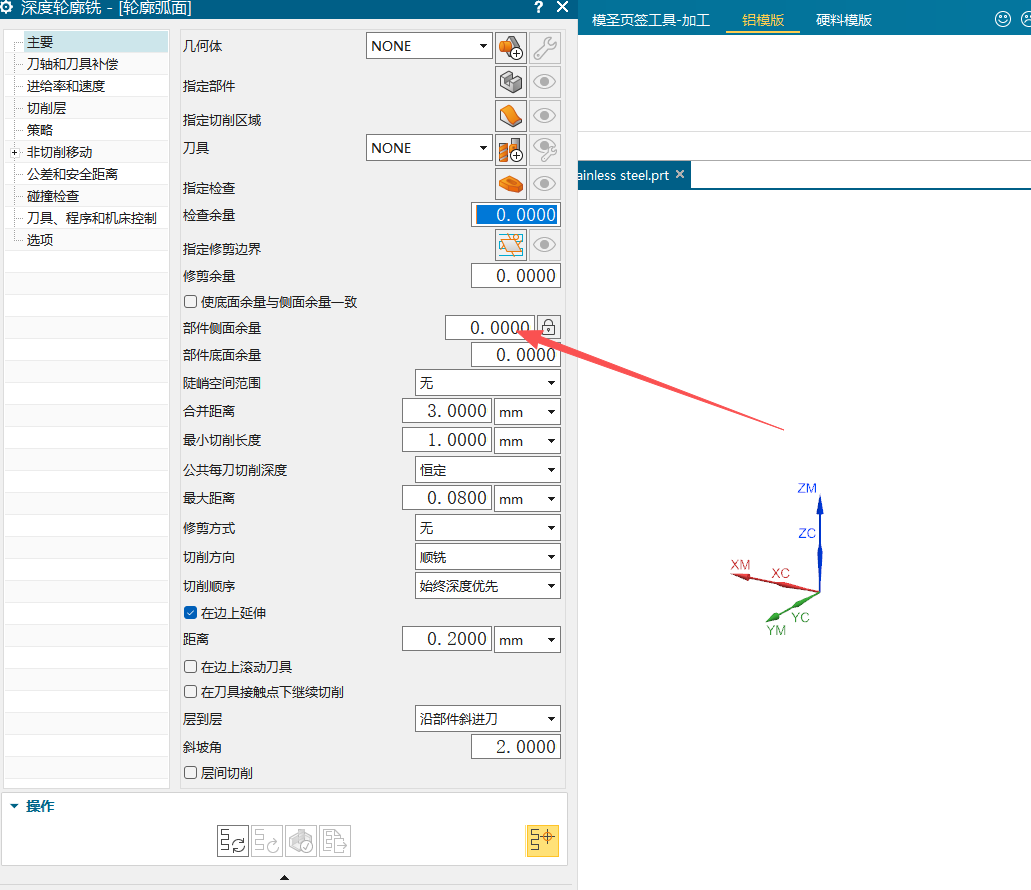
刀库按材料或设备区分时,策略要不要也做很多套?
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →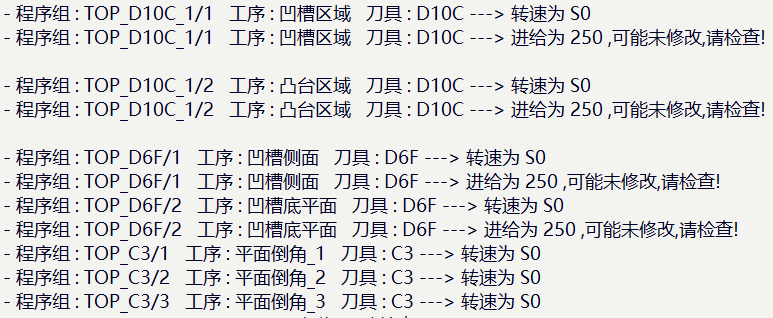
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →
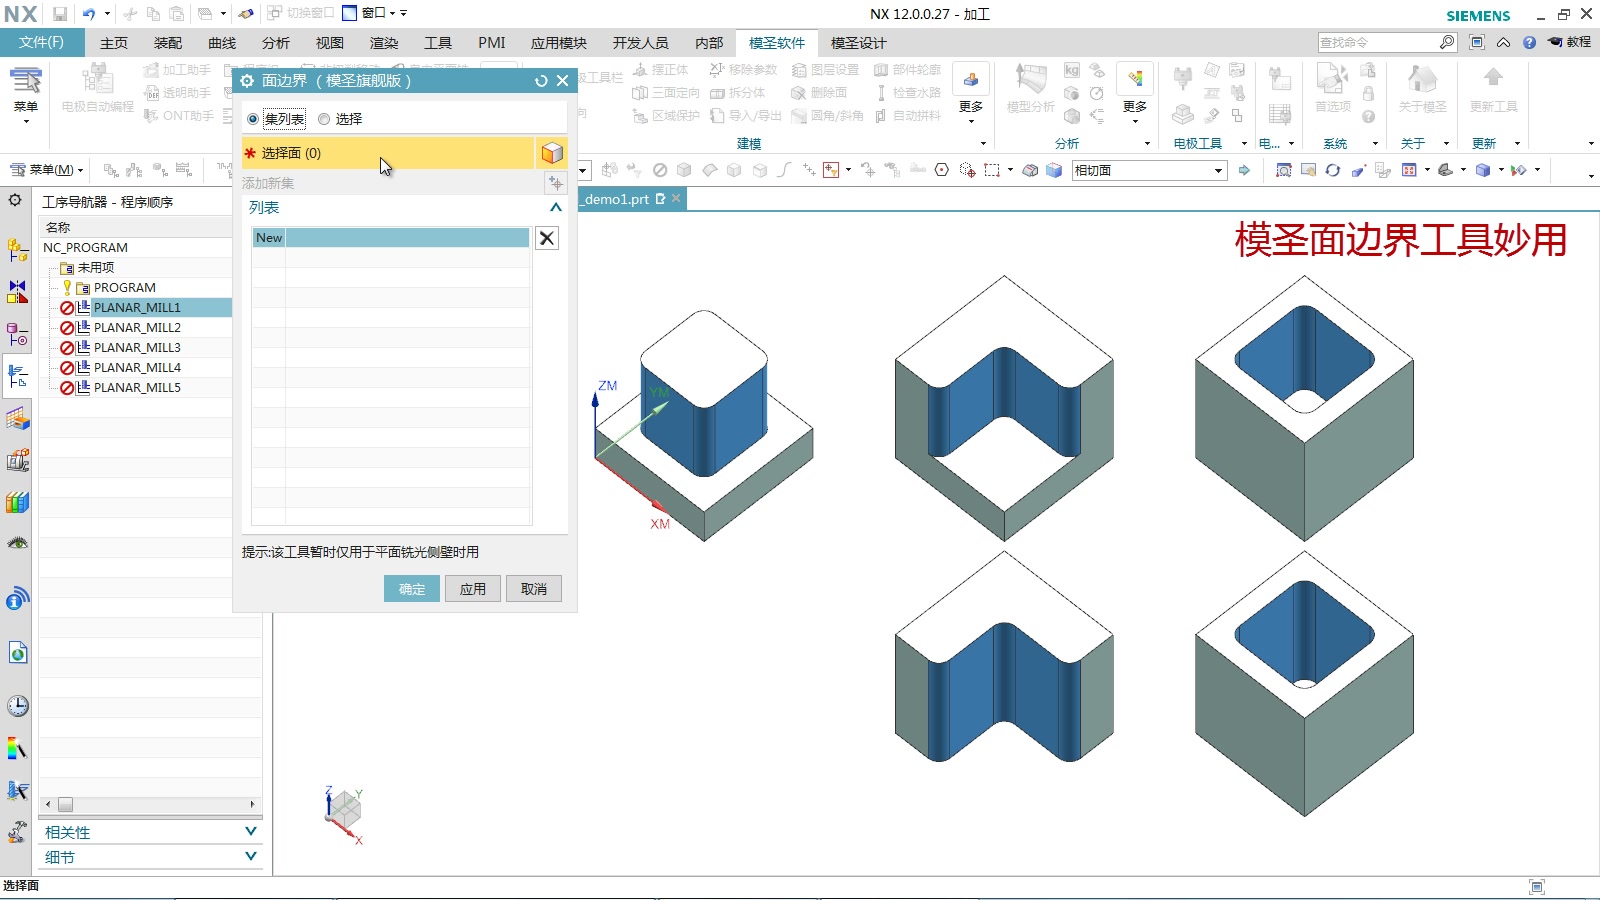

自动编程生成程序组时,按一把刀一个程序组会影响后处理输出结构;勾选总程序时,可能同时输出总程序和各程序组程序。不勾选时通常只输出各程序组程序。
查看答案 →


螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →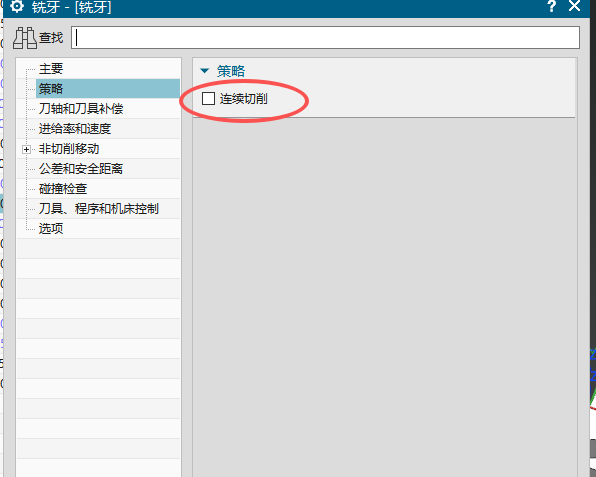
某些工序不直接读取刀库里的参数时,可以把转速、进给、步距、余量等放到工序参数库里维护,让策略按工序参数库调用。这样比强行让所有内容都从刀库读取更稳定。
查看答案 →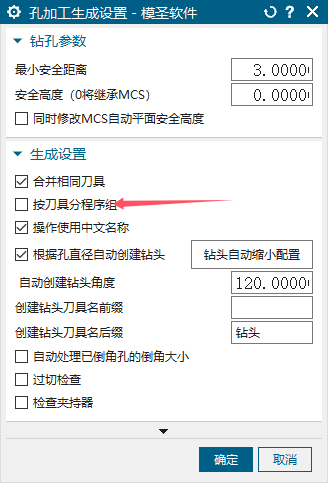
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
阅读文章 →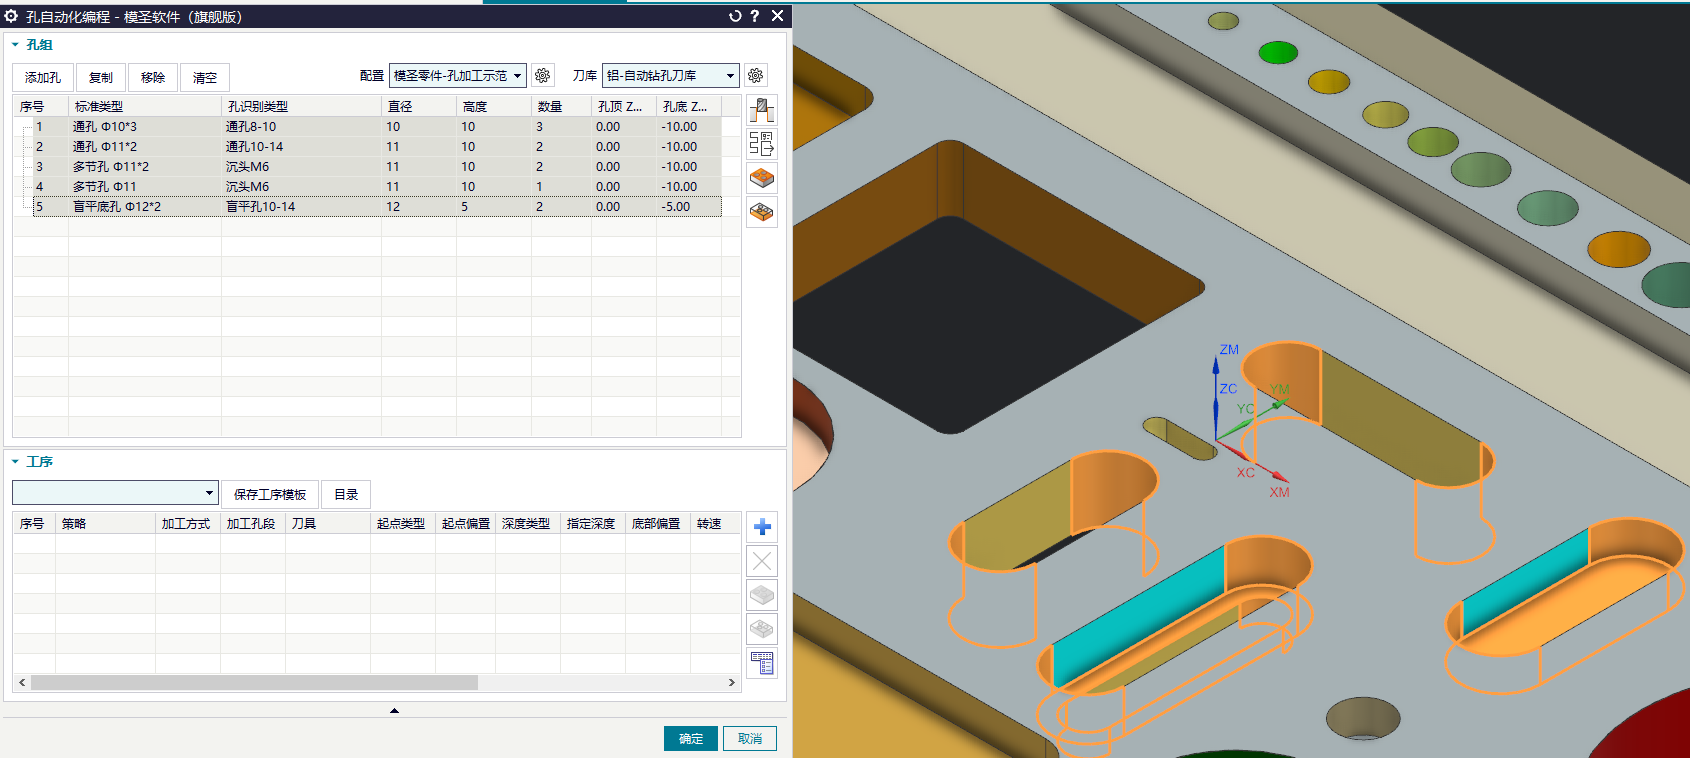
自动排料方向不符合 WCS 时,可从底面对齐、指定点、指定底面和方向箭头入手。排料不一定自动按当前视图方向,需要明确告诉系统以哪个底面或方向作为排列依据。
查看答案 →
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
查看答案 →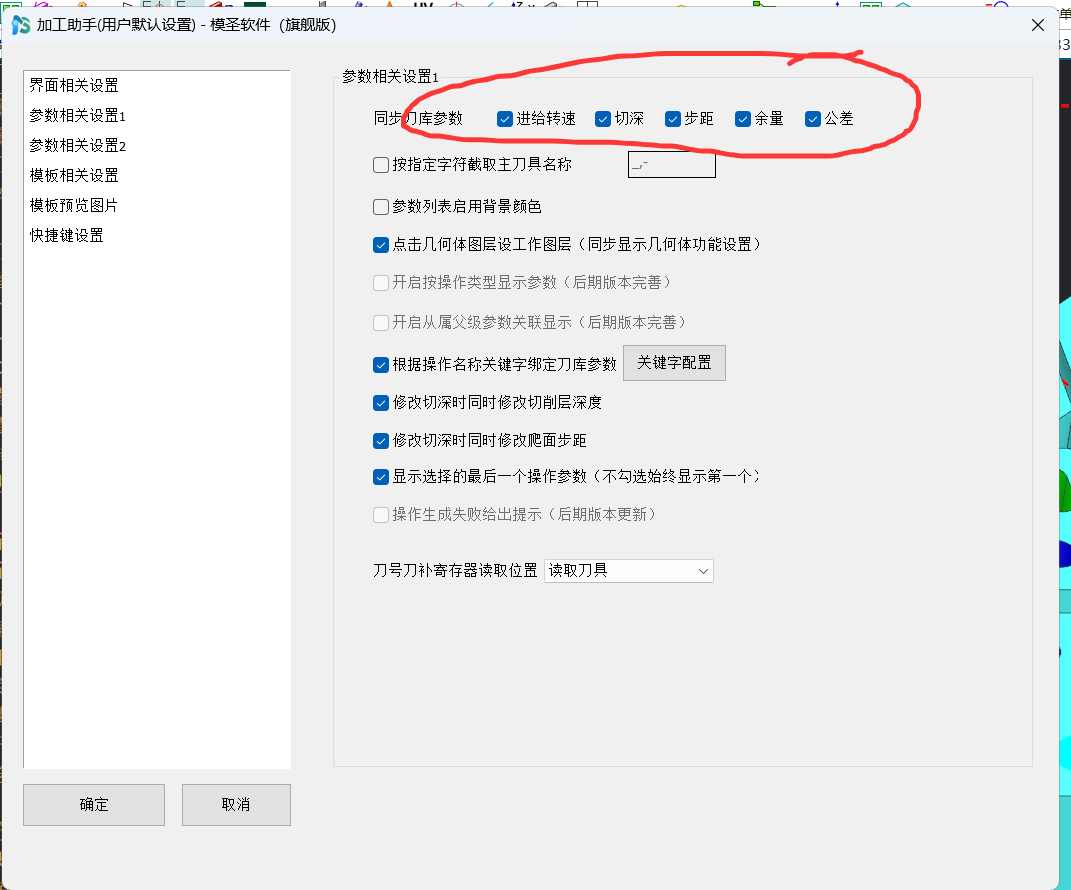
底壁铣、面铣或相关页签模板需要自动带毛坯厚度时,先确认使用的功能和几何选择方式。遇到底面自动计算不准或不稳定时,可以优先尝试“指定壁”相关功能,通常比只依赖底面自动毛坯厚度更可控。
阅读文章 →