自动出图长宽高和电极摆放位置可以设置,但需确认具体模板位置
自动出图中的长宽高标注和电极默认摆放位置可以通过相关配置调整。当天能确认设置入口与程序单/自动出图配置有关,但具体字段位置仍需结合模板进一步核对。
查看答案 →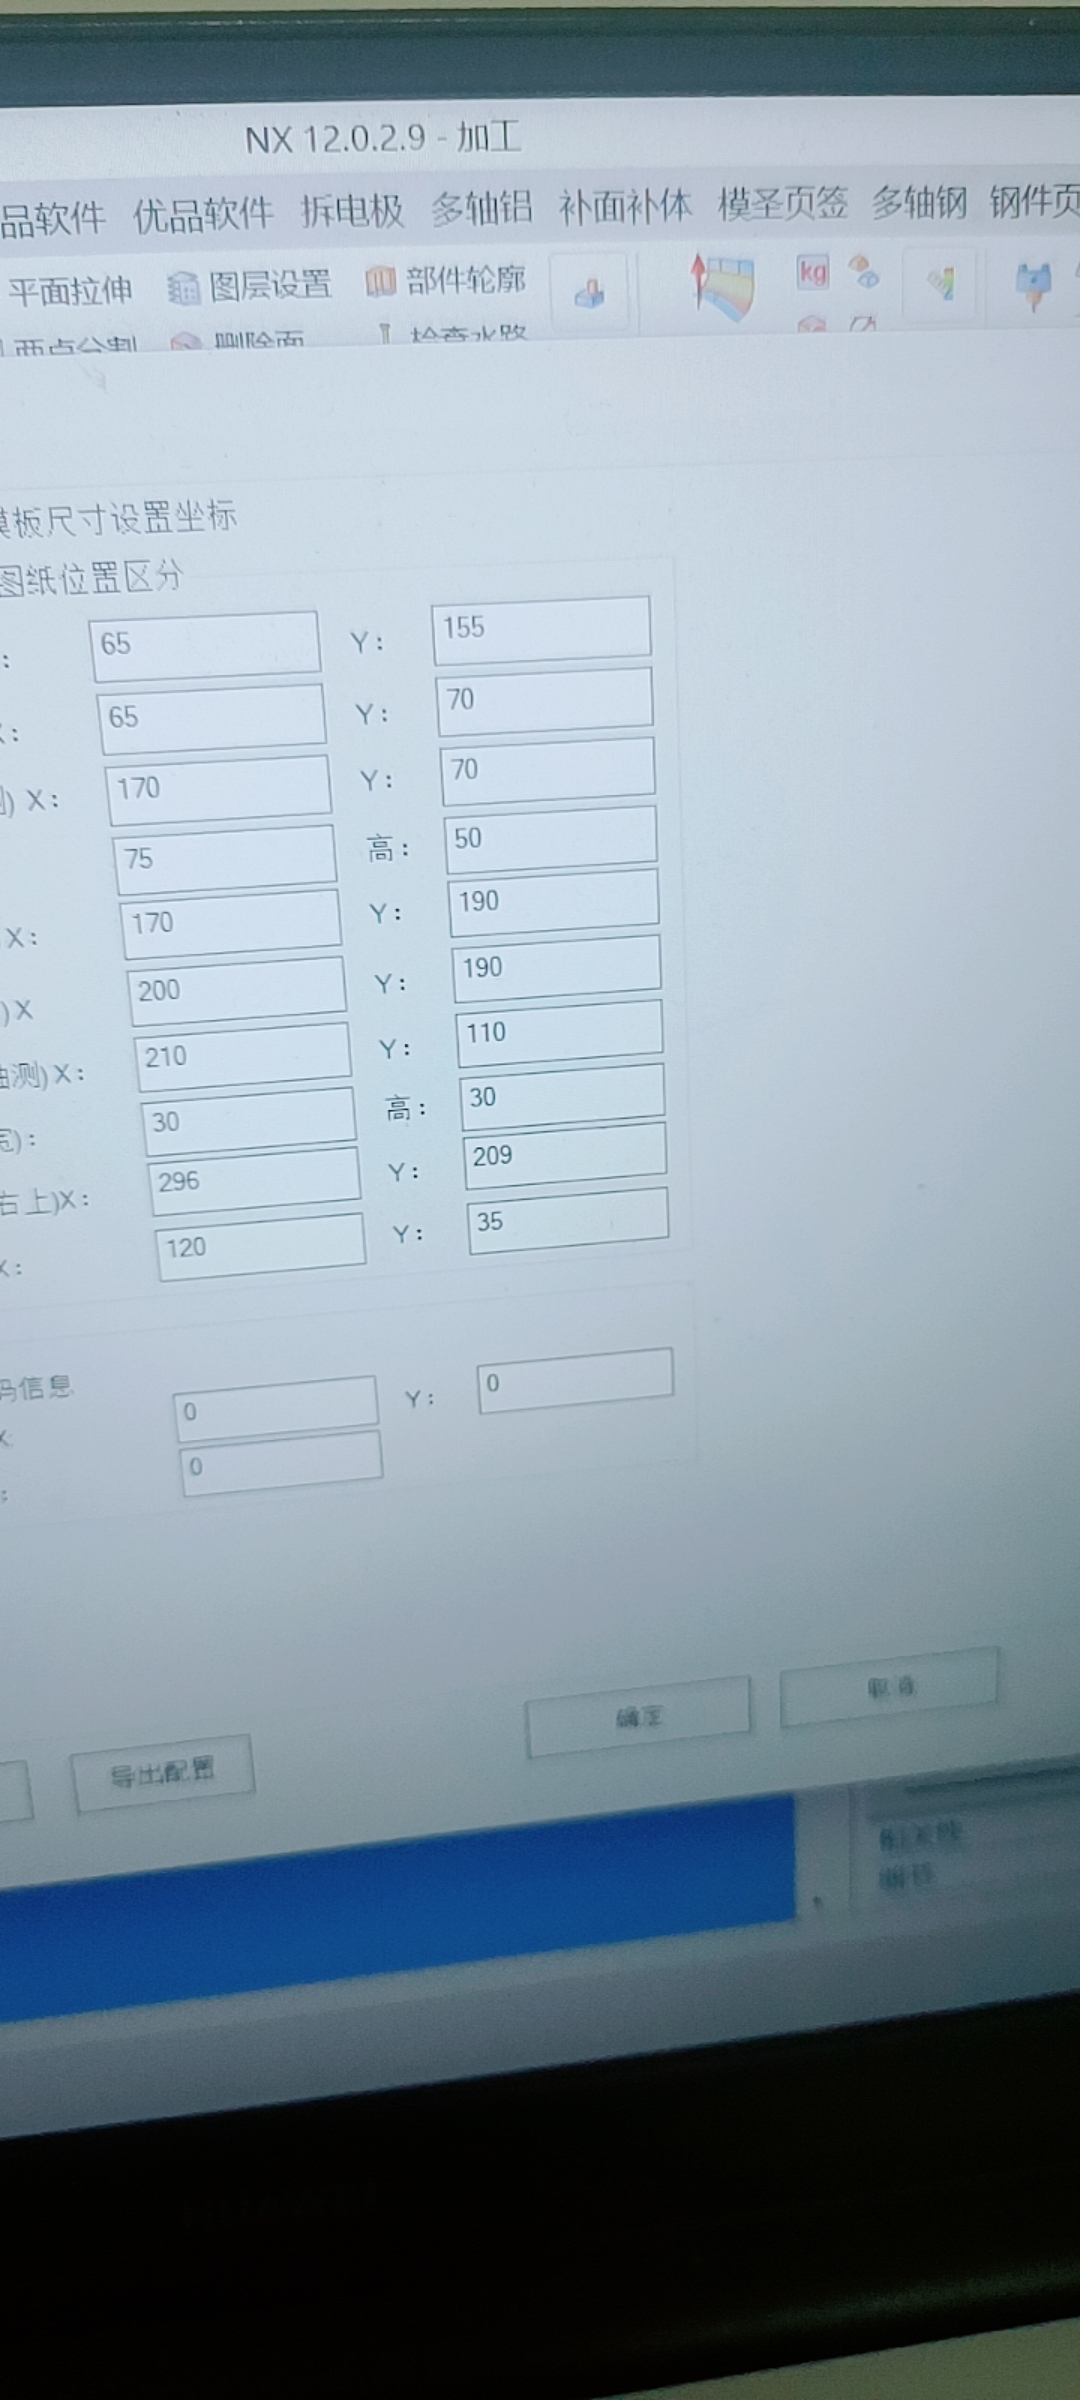
自动出图中的长宽高标注和电极默认摆放位置可以通过相关配置调整。当天能确认设置入口与程序单/自动出图配置有关,但具体字段位置仍需结合模板进一步核对。
查看答案 →
自由平面铣默认边界是对中时,如果每次都要改相切和非切削移动,不建议每次手改。可以把固定操作方式、边界方式和非切削移动做成模板,再通过页签调用。
查看答案 →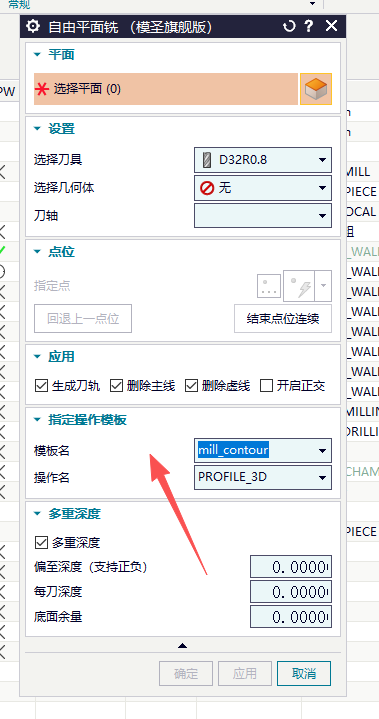
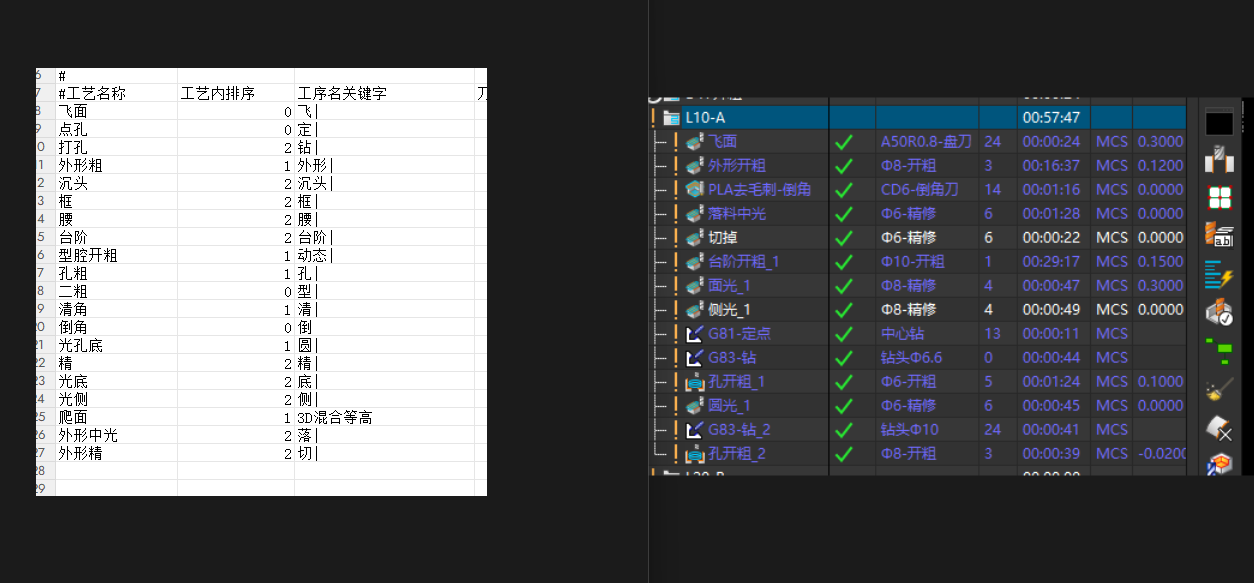
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →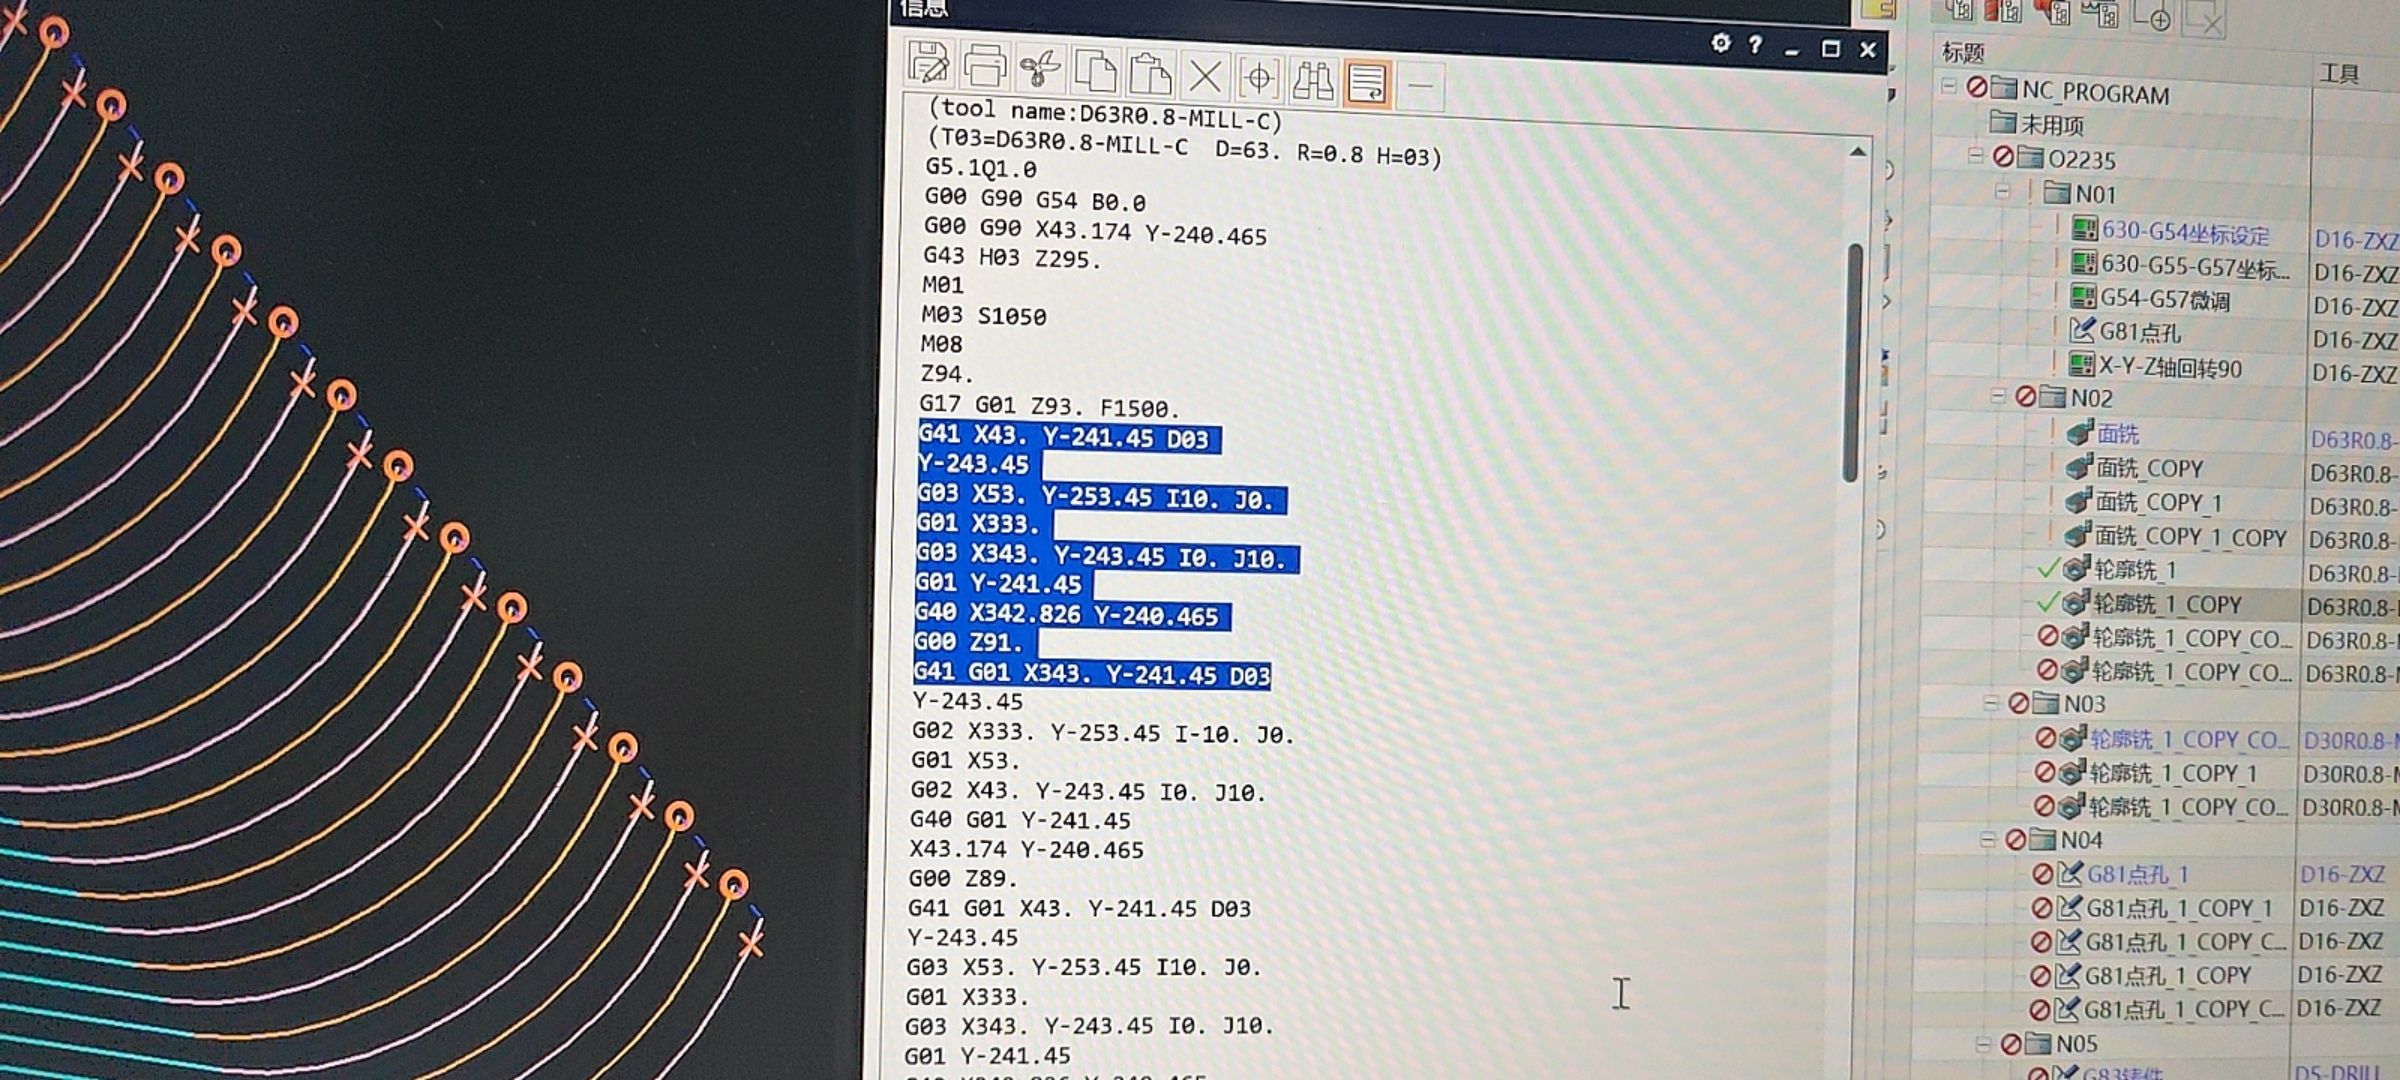
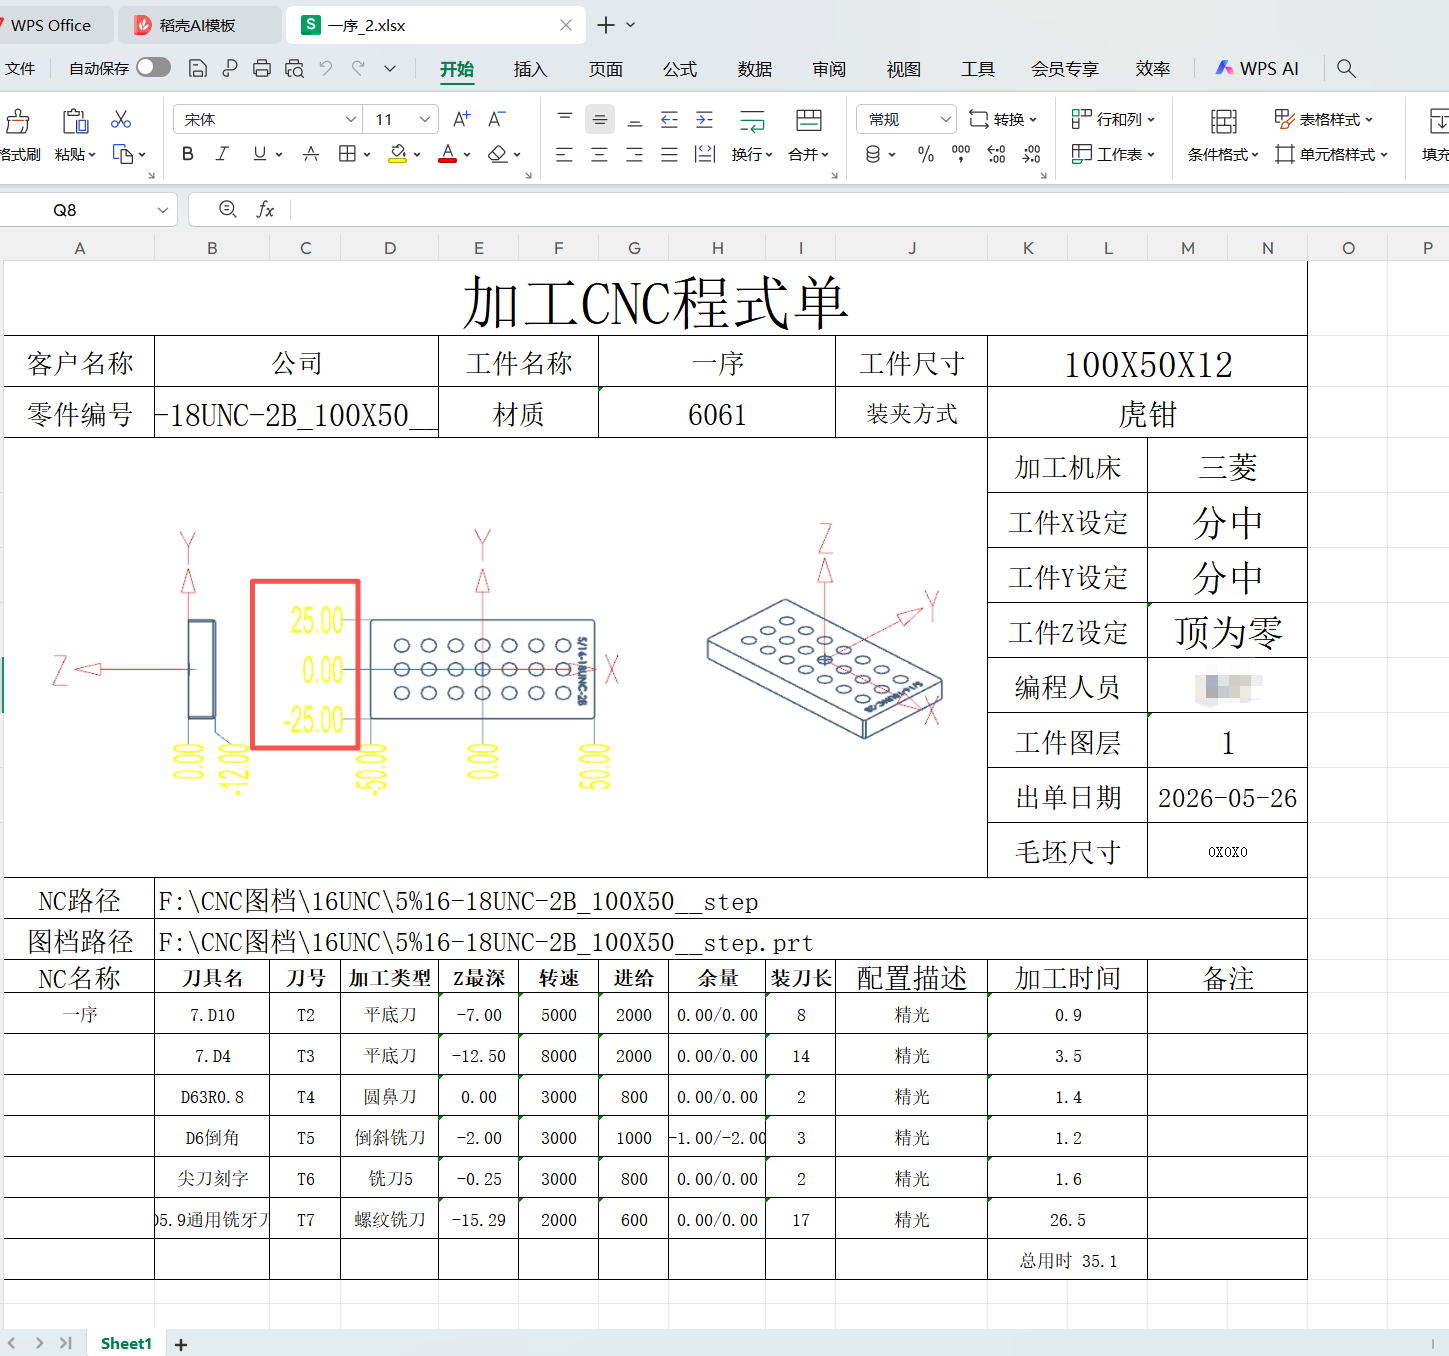
程序单改成单行显示时,如果总时间显示不出来,通常要检查行模板、汇总字段和总时间变量是否仍被引用。单纯删行可能会把汇总字段也删掉。
查看答案 →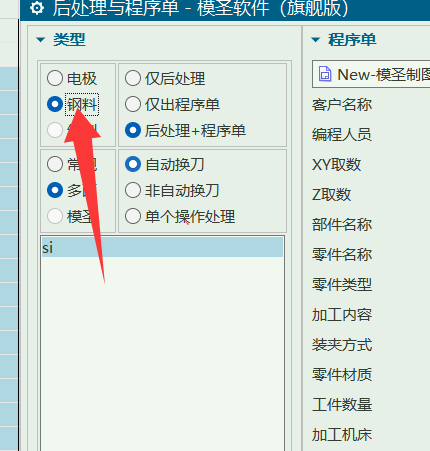
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →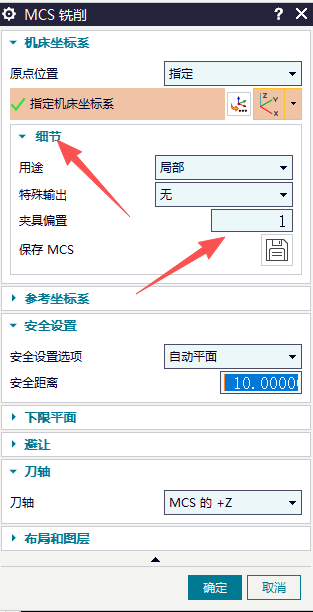
制图程序单模板本身是竖版,但输出成横版时,不要只在默认设置里找。应回到模圣后处理输出界面,确认选择的是制图程序单,并选到正确的横版或竖版模板。
查看答案 →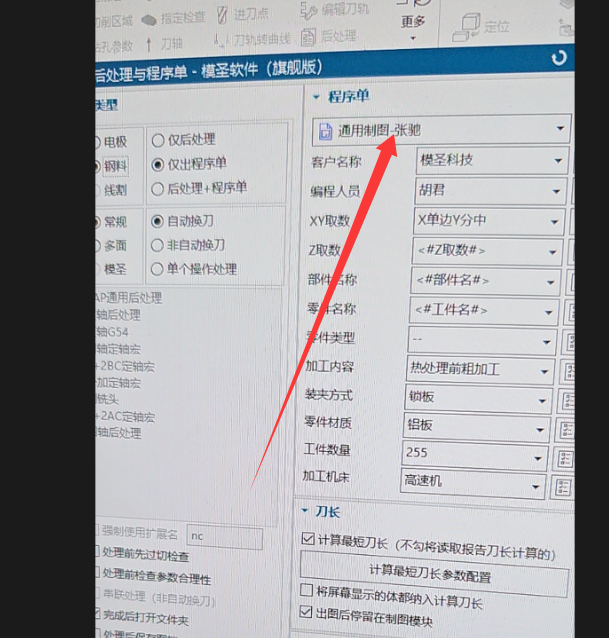
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →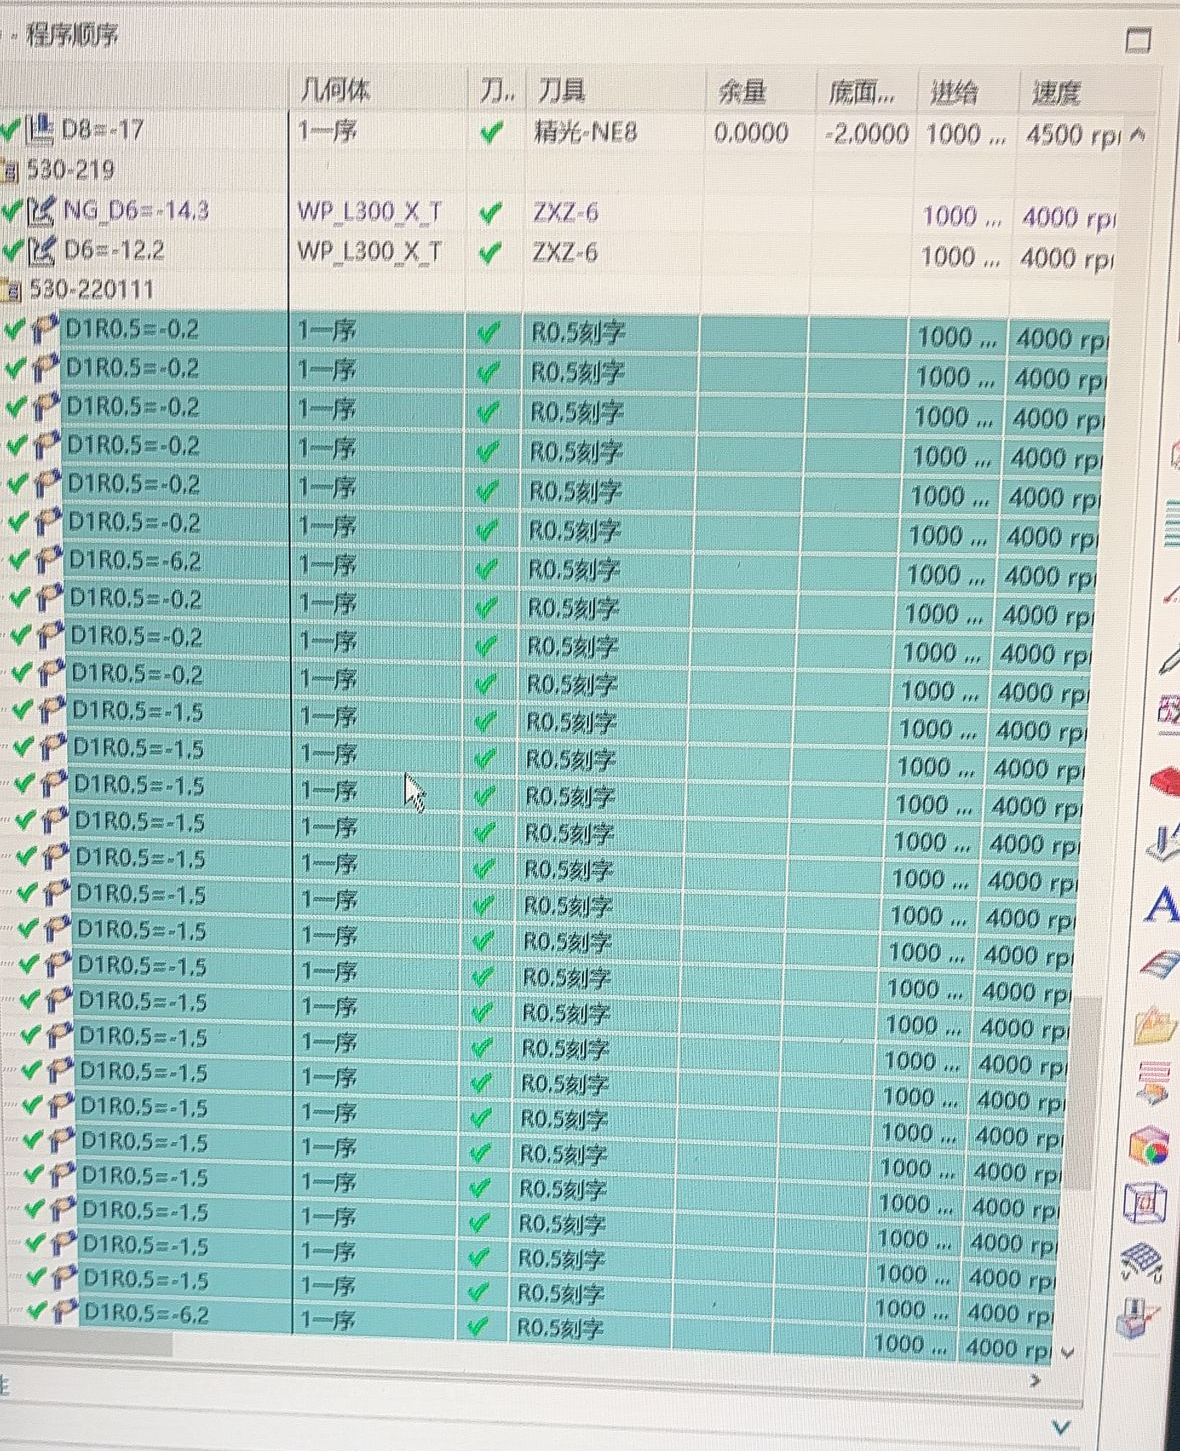
模板中非切削参数原来可用、突然没反应时,可能是配置文件、操作记忆或解压过程被安全软件干扰。可先用之前压缩包还原测试,解压时关闭可能拦截文件的安全软件,并检查配置文件是否仍完整。
查看答案 →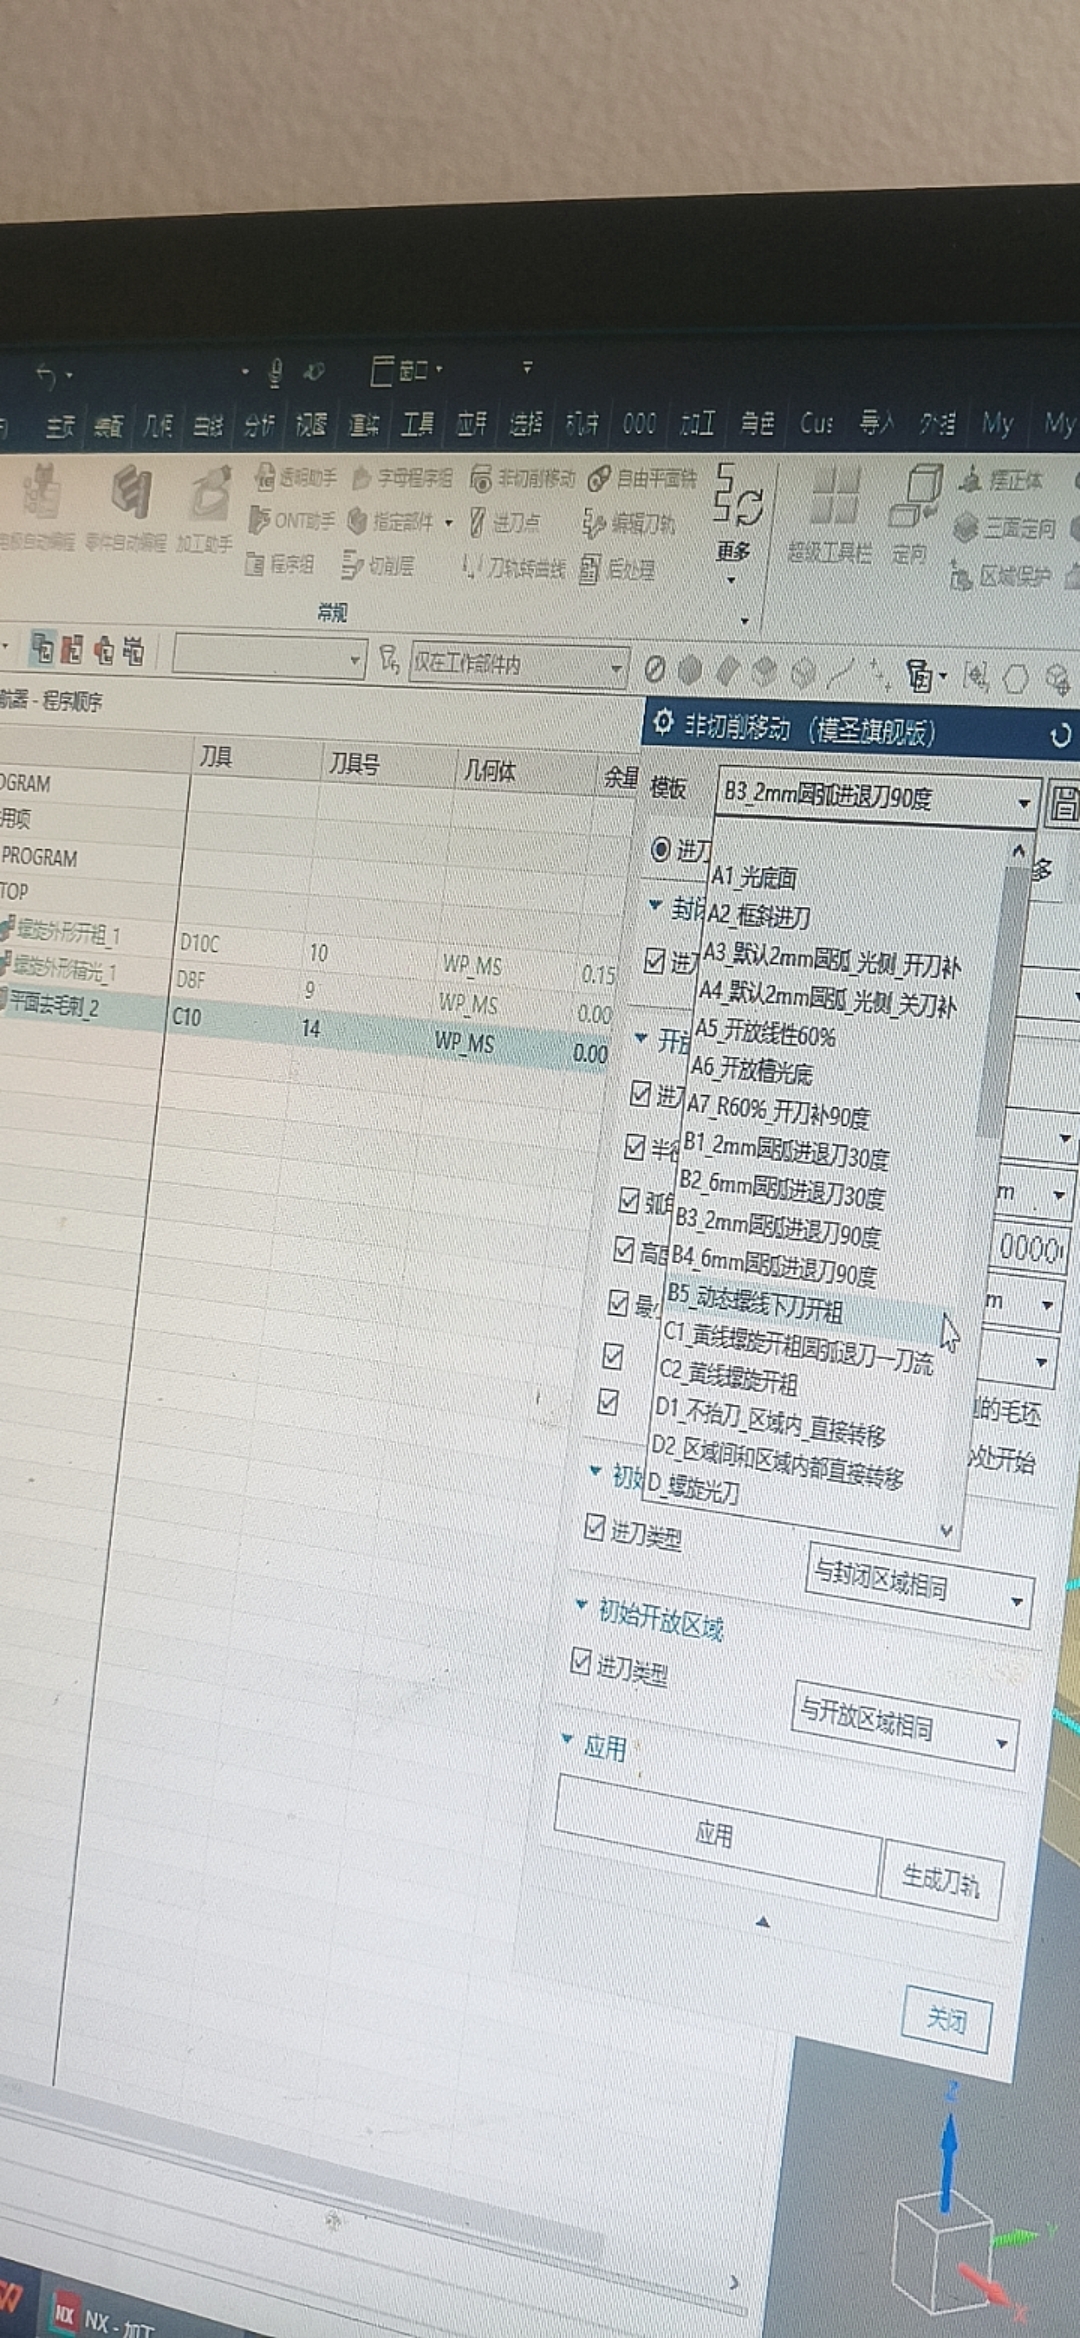
页签调用模板时,如果模板里写的是固定深度,但生成后变成刀具直径深度,应检查页签配置中的深度类型、工序参数来源以及当前调用的是否就是目标模板。
查看答案 →