仿真 IPW 很粗糙时怎样判断有没有过切?
IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →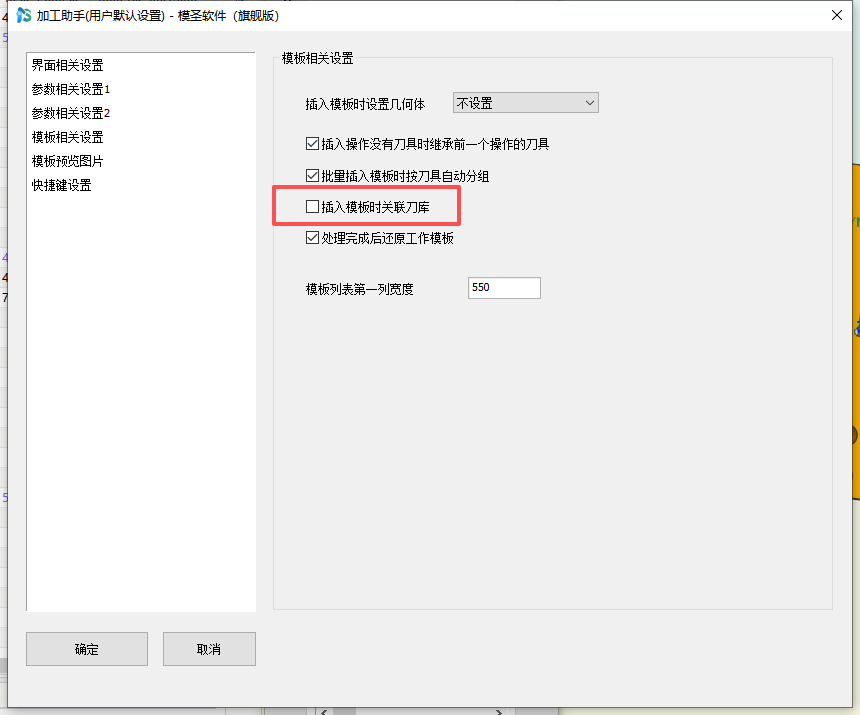
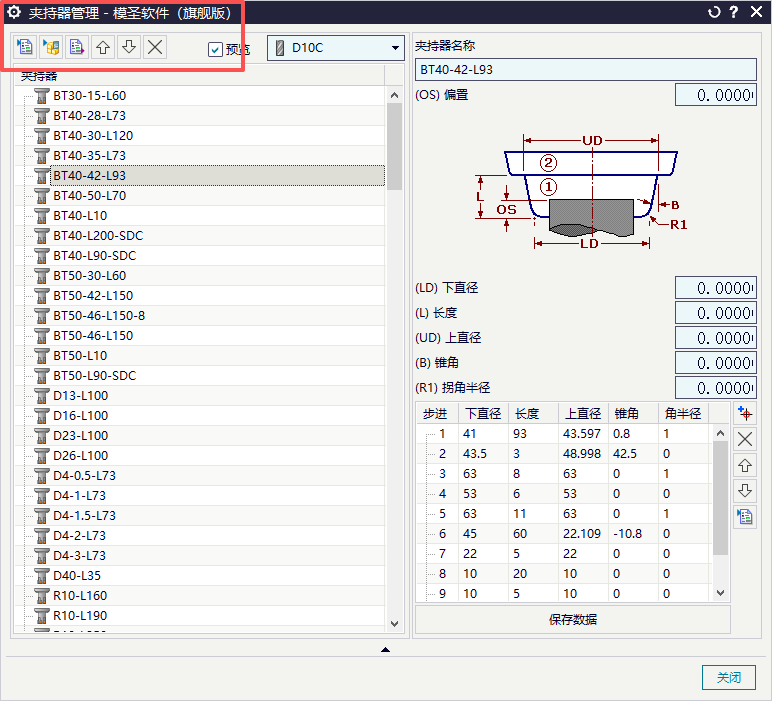
可以先把 NX 夹持器手动添加到刀具上,再到模圣刀库中使用“添加 NX 夹持器到模圣”一类功能导入。文件后缀不同不一定能批量直接导,常用夹持器可能需要逐个调出导入。
查看答案 →
固定轴区域铣削想从刀库或加工助手同步步距、切深等参数时,需要确认该策略支持同步字段,并在加工助手设置里勾选步距、切深等同步项。引导线类策略可能不支持相同字段。
阅读文章 →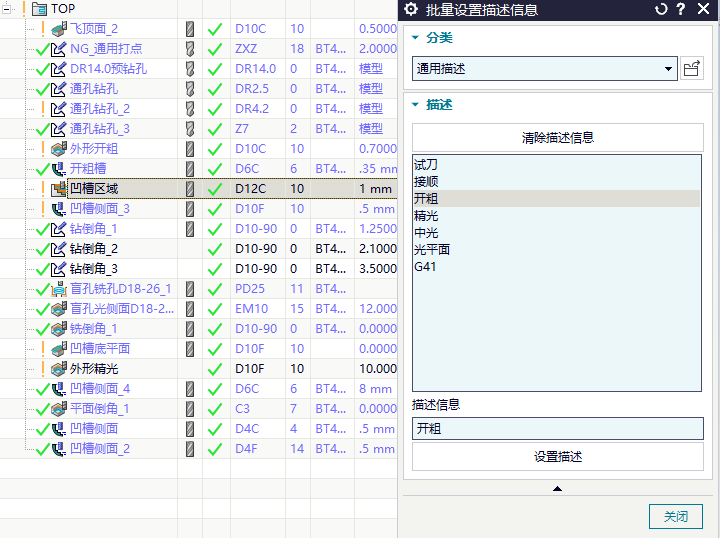
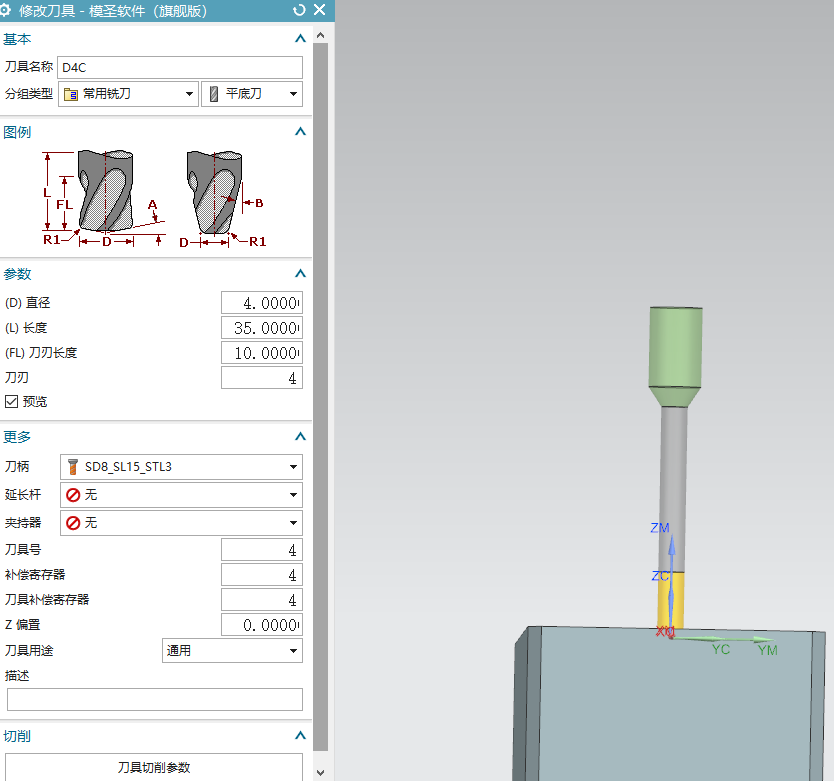
避空刃长与刀具的刀柄、刃长和刀具设置有关。只设置刀具名称或只看加工深度不一定能自动得到避空刃长;需要在刀具里建立刀柄或相关长度信息,程序单才可能按配置识别。
阅读文章 →
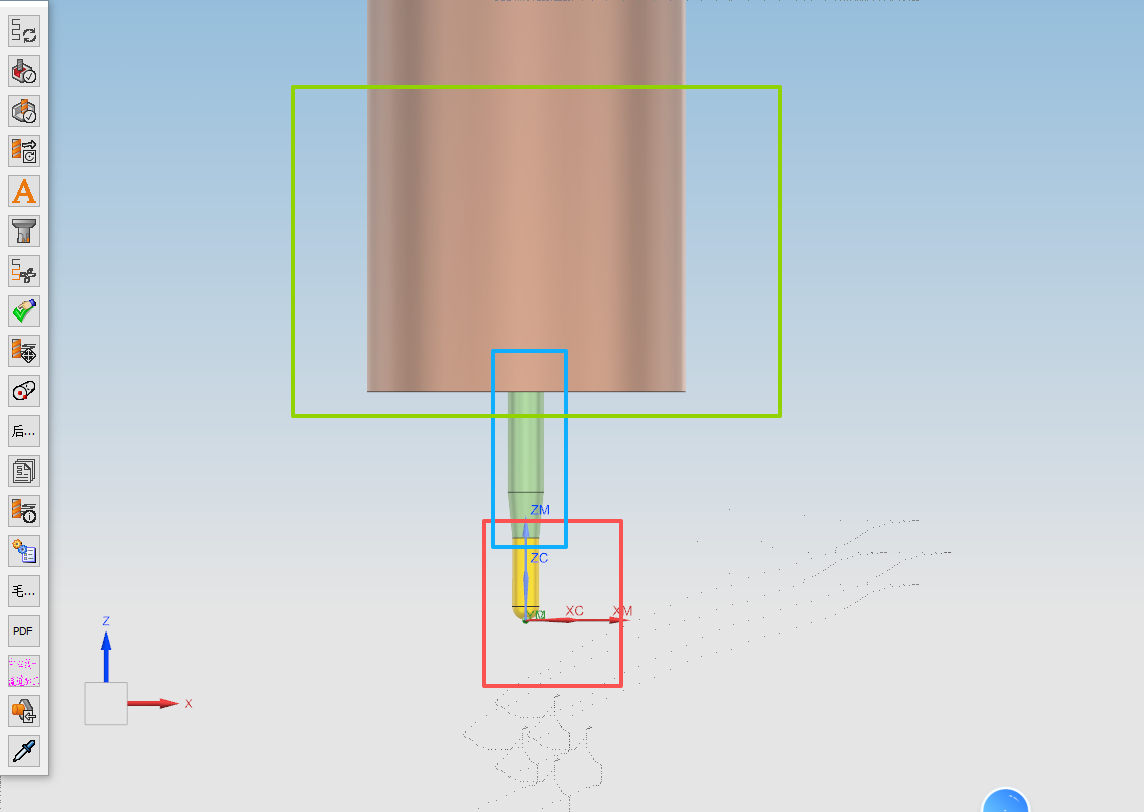
自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。
查看答案 →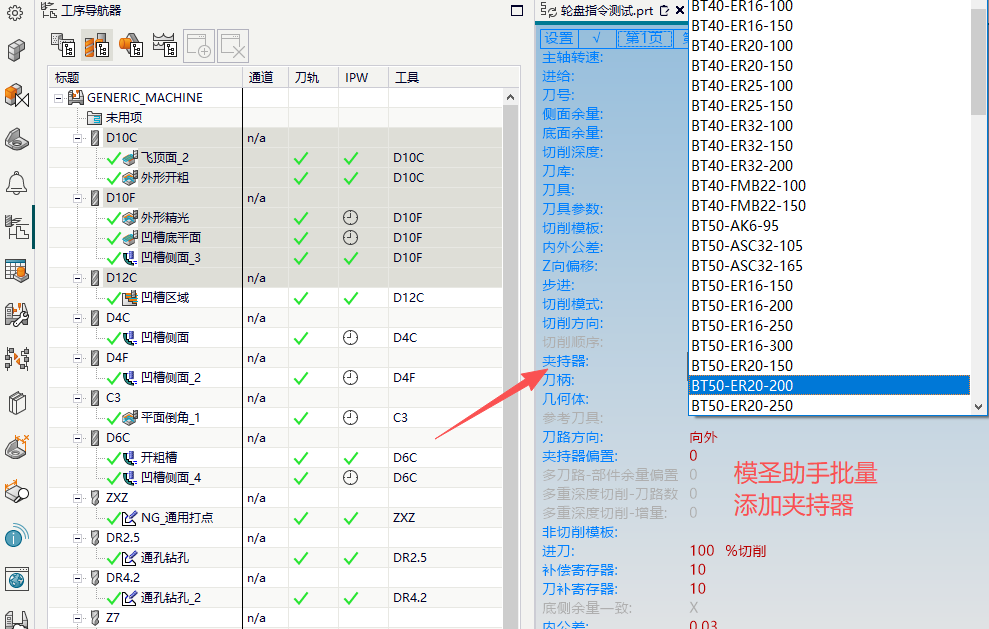
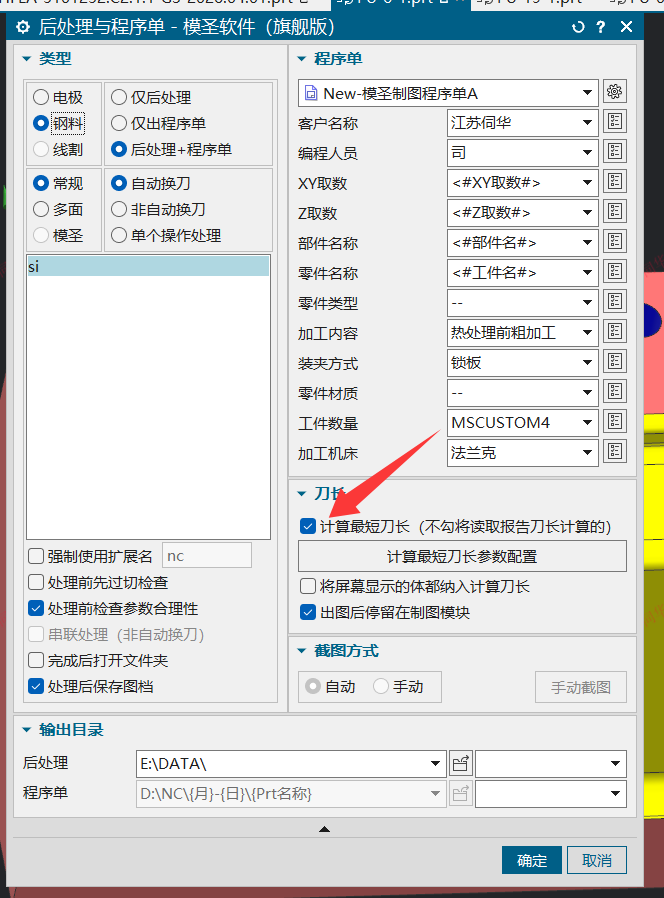
后处理界面勾选计算刀长后,最短刀长的计算来源要分清。四轴、五轴场景可优先尝试 NX/UG 自带算法;但钻头、台阶孔、孔距侧壁较近等情况可能不够准,计算结果仍要人工复核。
查看答案 →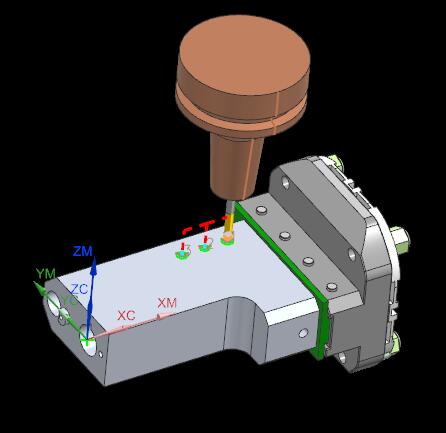
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →