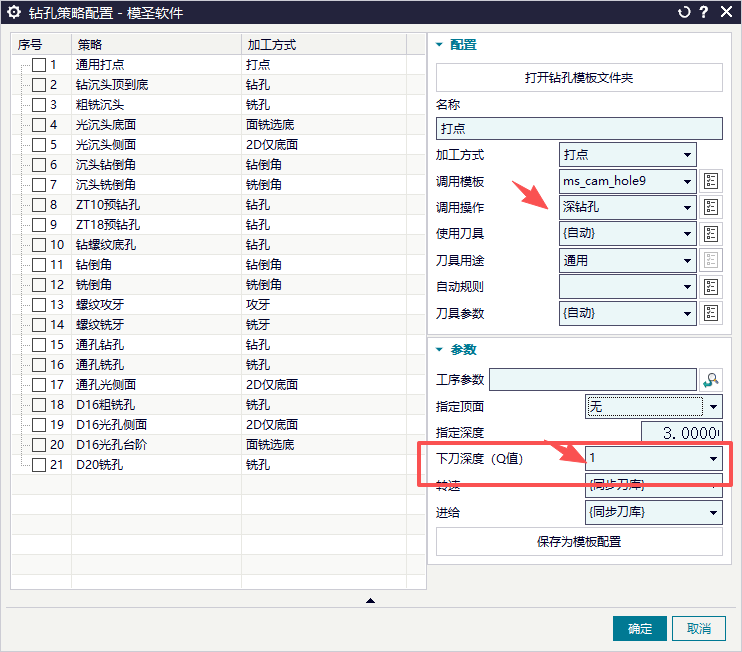
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →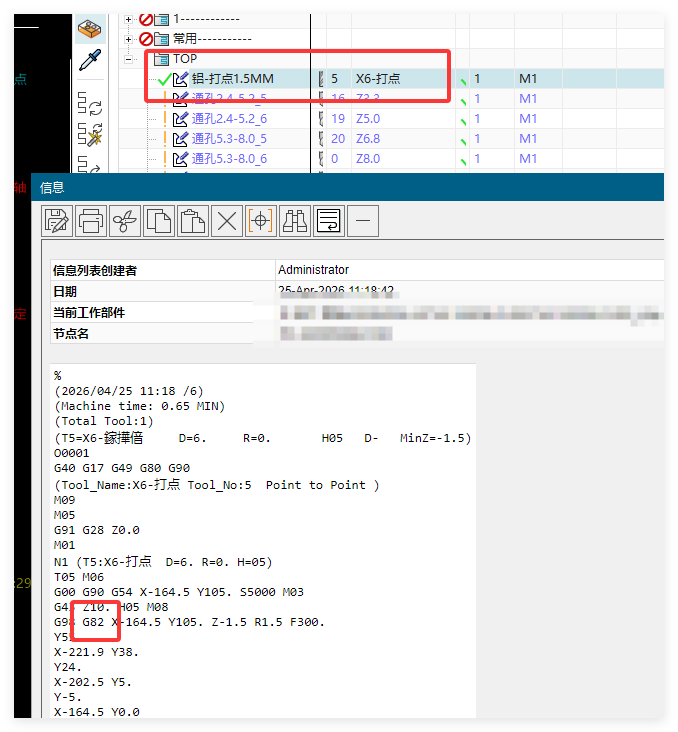
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →

M3 挤压丝攻断刀时,不能只问 800 转是否高。材料、底孔、丝攻质量、切削液、回退和暂停时间都会影响结果;已断刀时可先减半转速并复核底孔表。
查看答案 →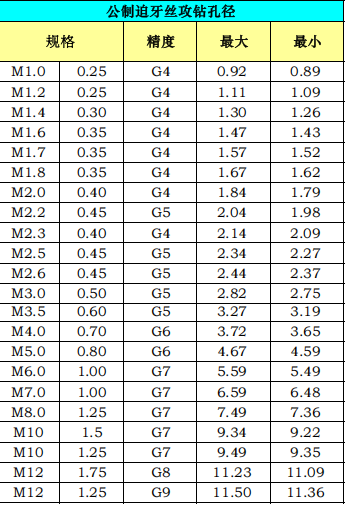
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →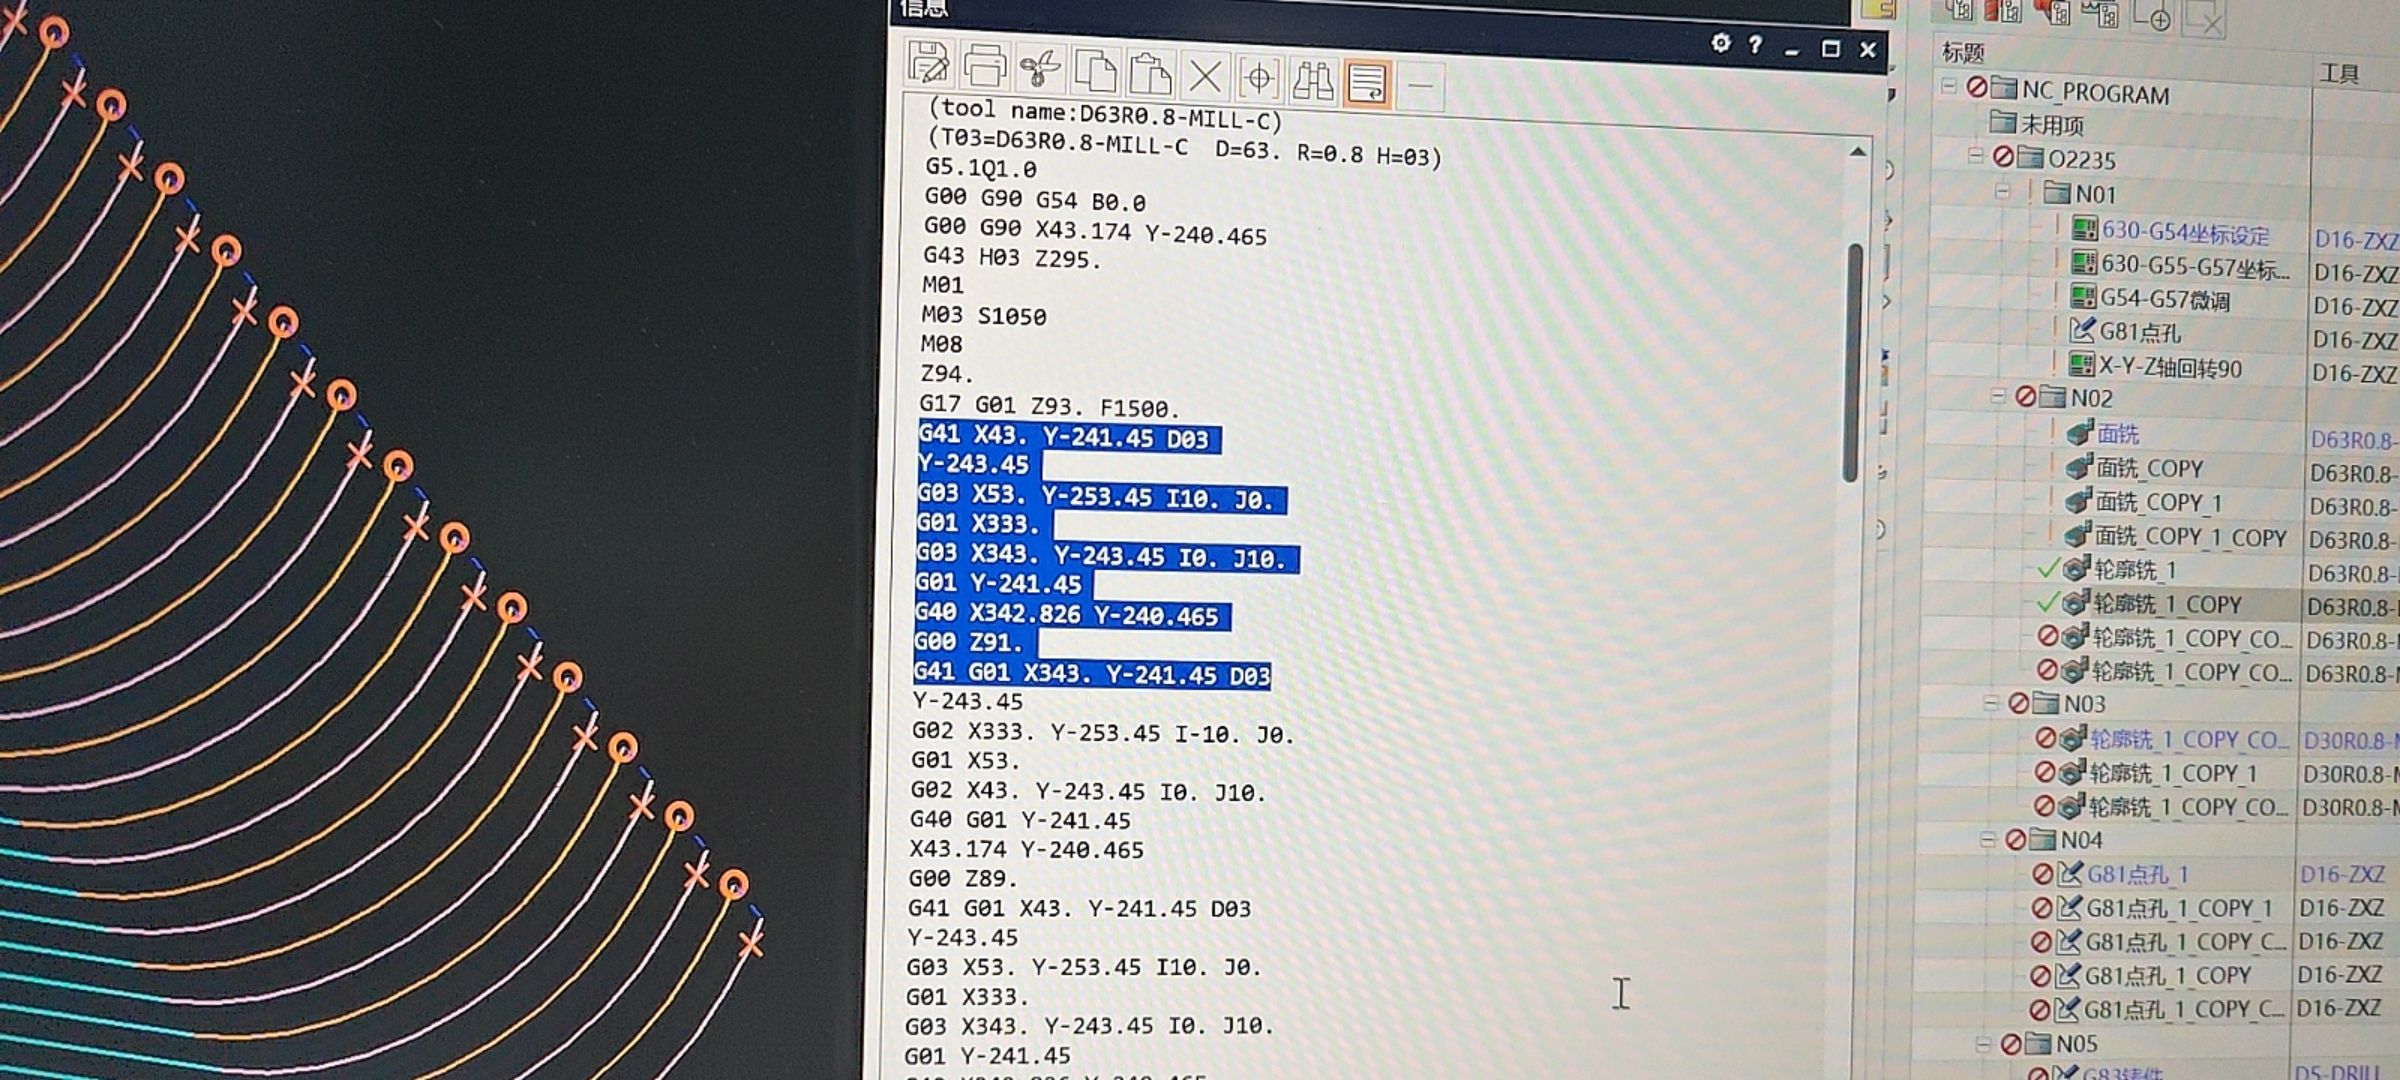
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →
把模圣加工助手设置为 F12 没反应时,可能与 NX 或其他外挂的默认快捷键重复。可改用 F11、Alt+F12、Shift+F12 等组合键,或到快捷键设置里确认冲突项。
查看答案 →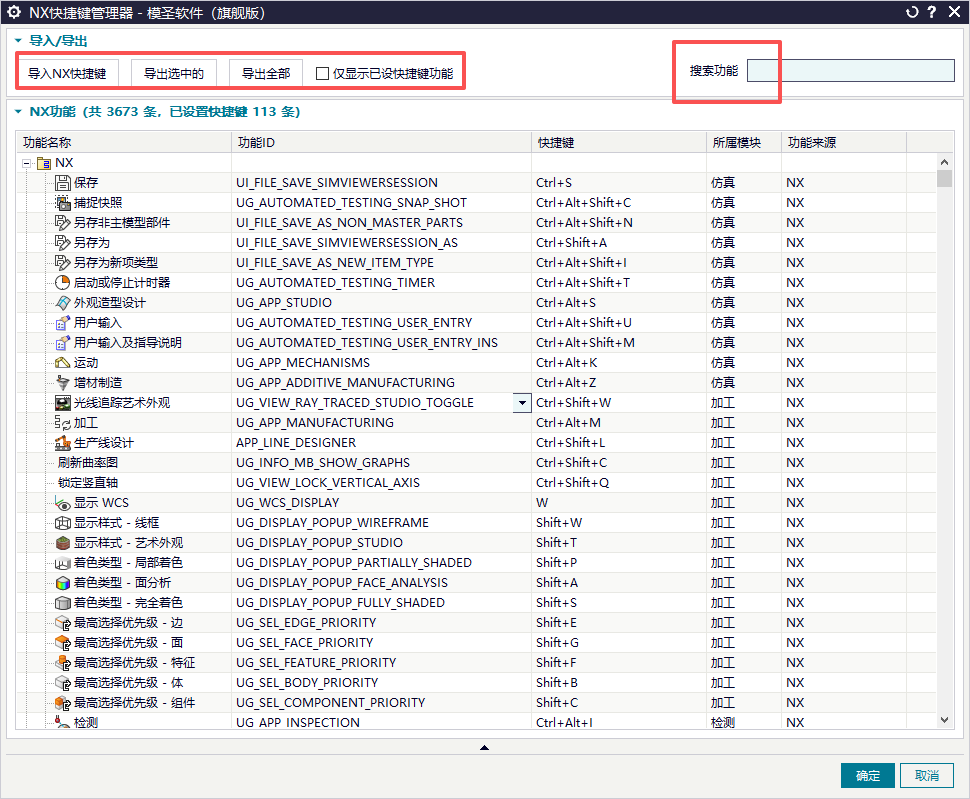
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
NX12 没有高版本的平面去毛刺时,倒角可考虑等高倒角、底壁铣 3D 倒角或借助选线工具。若条件允许,升级高版本后使用平面去毛刺会更省事。
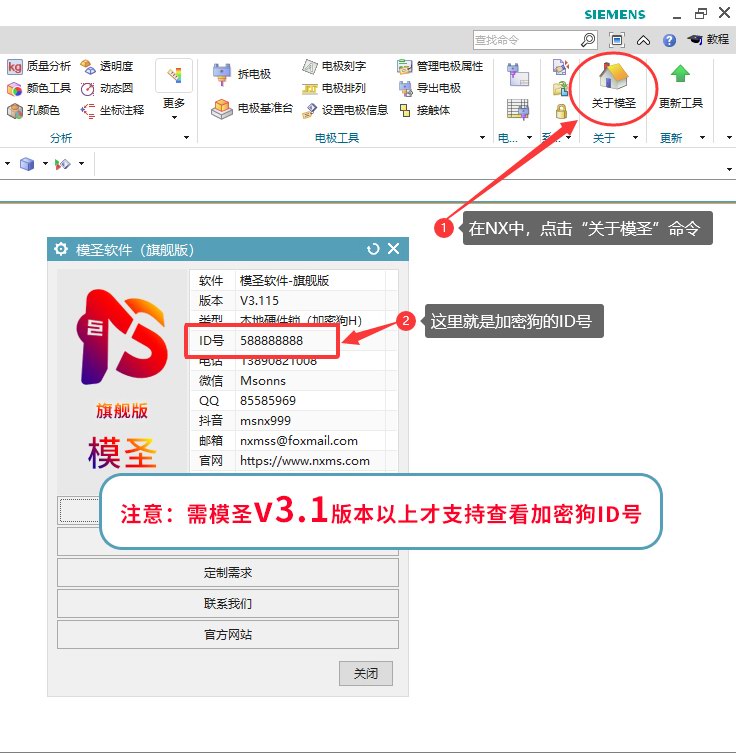
查看答案 →模圣加密狗(硬件锁)有两种版本 1,其中一种可以直接在加密狗外壳上看到编号,类似于00000088这样的就是ID编号。 2,另外一种加密狗可以在NX里面,点击“关于模圣”命令,即可看到ID编号(如下图) (注:需要更新模圣到V3.1版本才可以看到加密狗ID号)
阅读文章 →