模圣刀库钻头怎么调用刀库里的 Q 值?
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →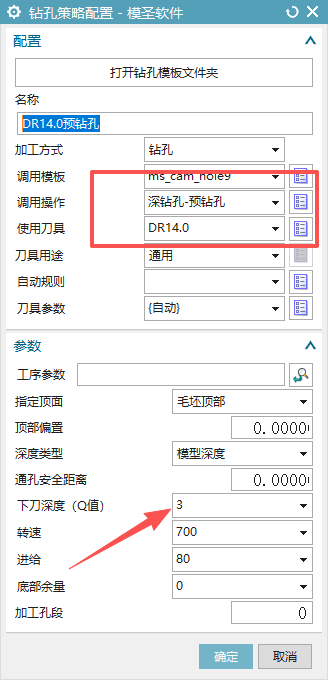
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →
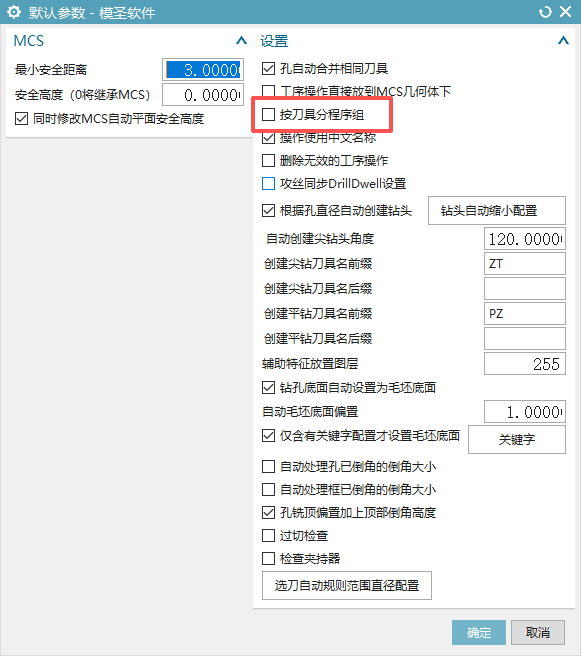
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →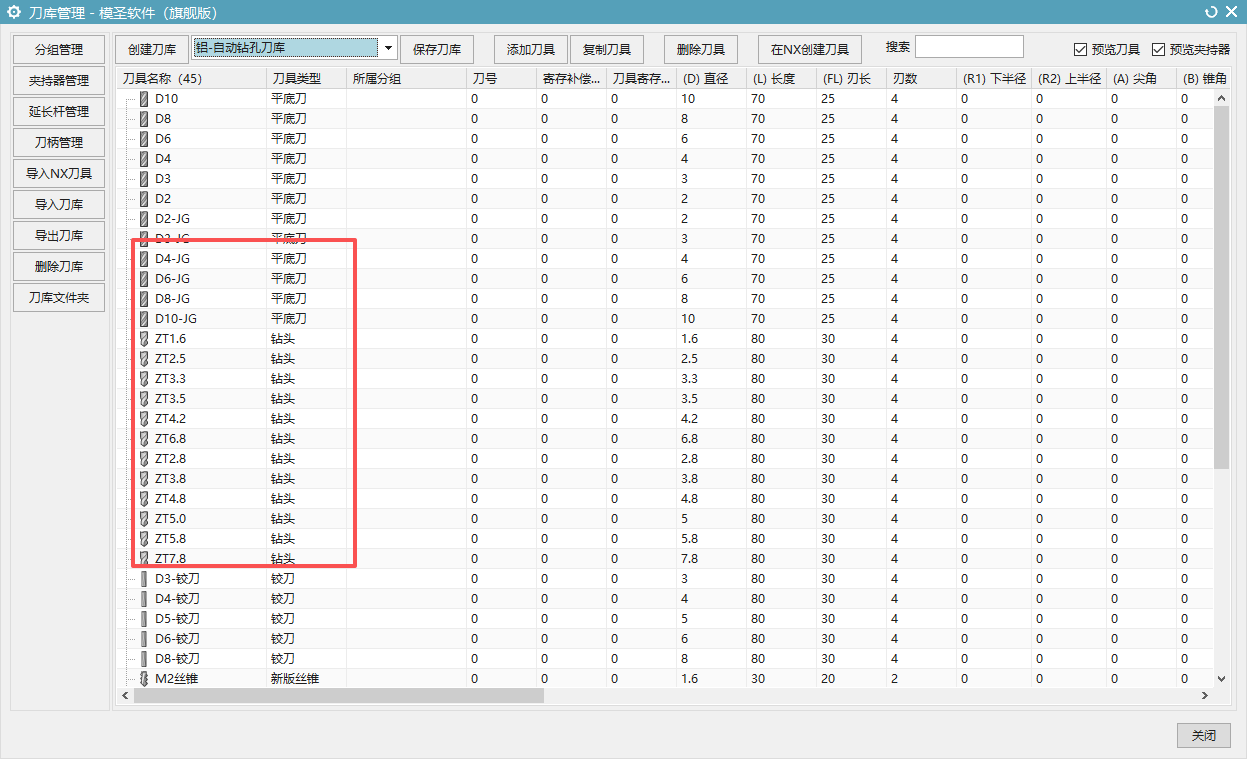
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →
如果后处理有多个系统,例如三菱和西门子,软件默认记住上次使用的后处理,可通过机床设置来控制使用哪个后处理。把常用后处理绑定到对应机床后,后续按机床选择即可。
查看答案 →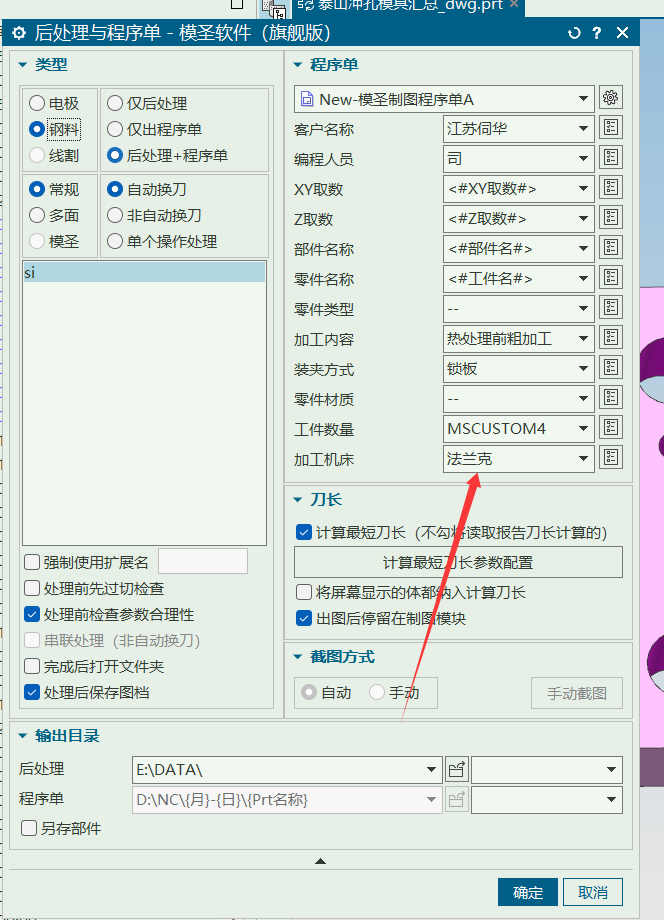
后处理管理器中打开后处理配置器时,如果提示只支持 NX12.0.2.9 及以上版本,说明当前 NX 版本或维护版本过低。NX12.0.2.9 之后主要使用 Post Configurator,之前版本通常使用 Post Builder。可按当前 NX 版本选择对应工具,不要强行打开不支持的配置器。
查看答案 →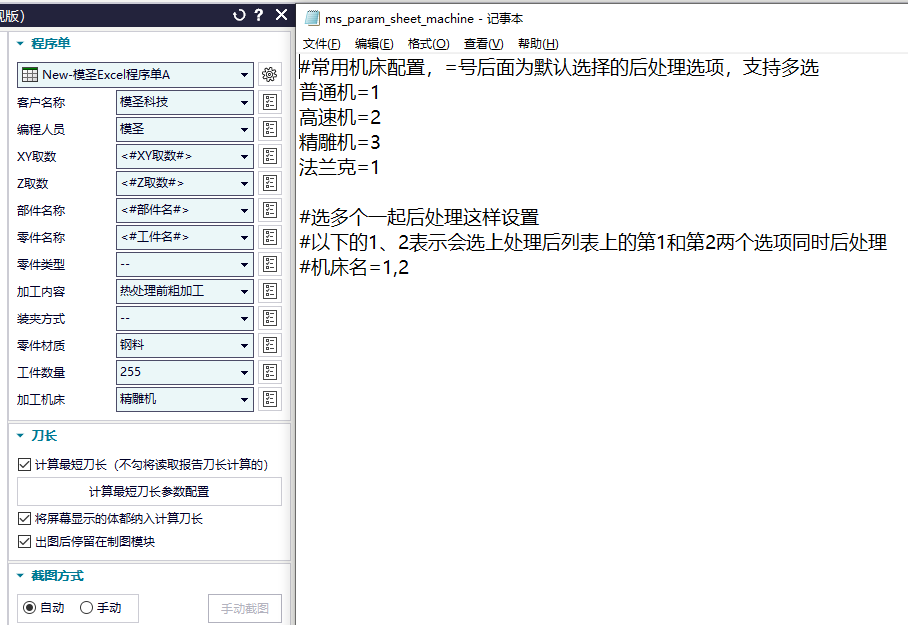
刚开始使用时,不建议一上来就追求全部自动化。更稳的顺序是先掌握页签半自动编程,再学习零件自动编程;视频教程、网盘资料和常用版本环境也要同步准备。
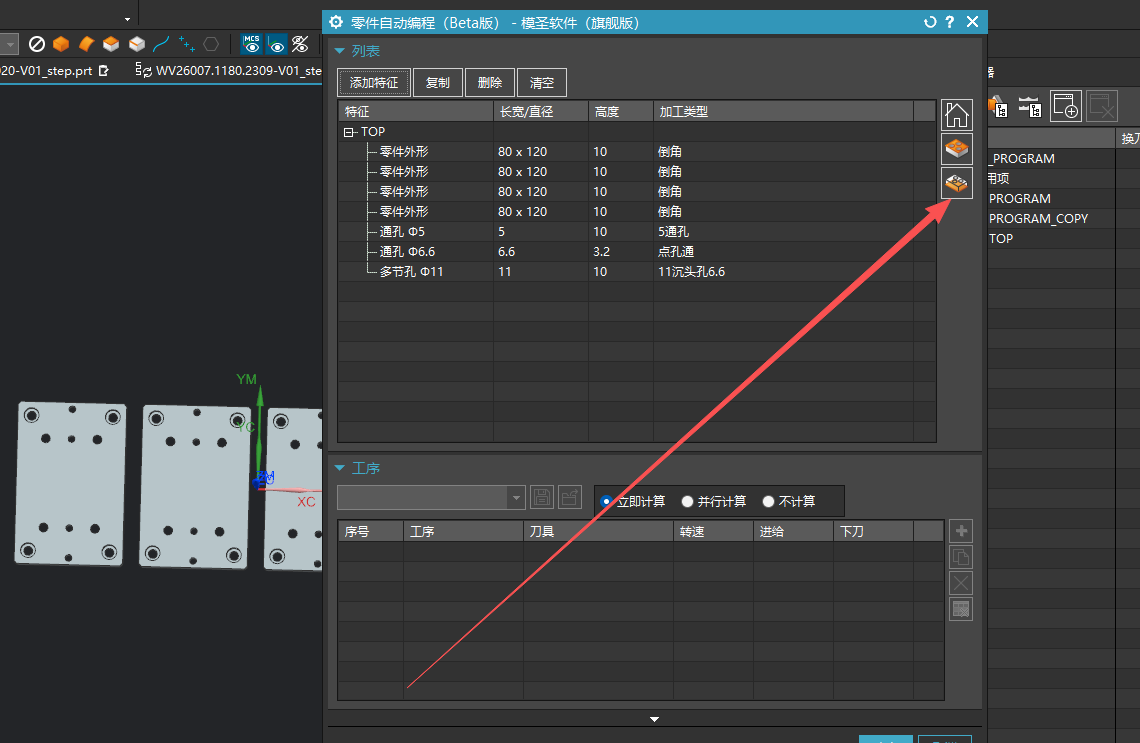
查看答案 →自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
查看答案 →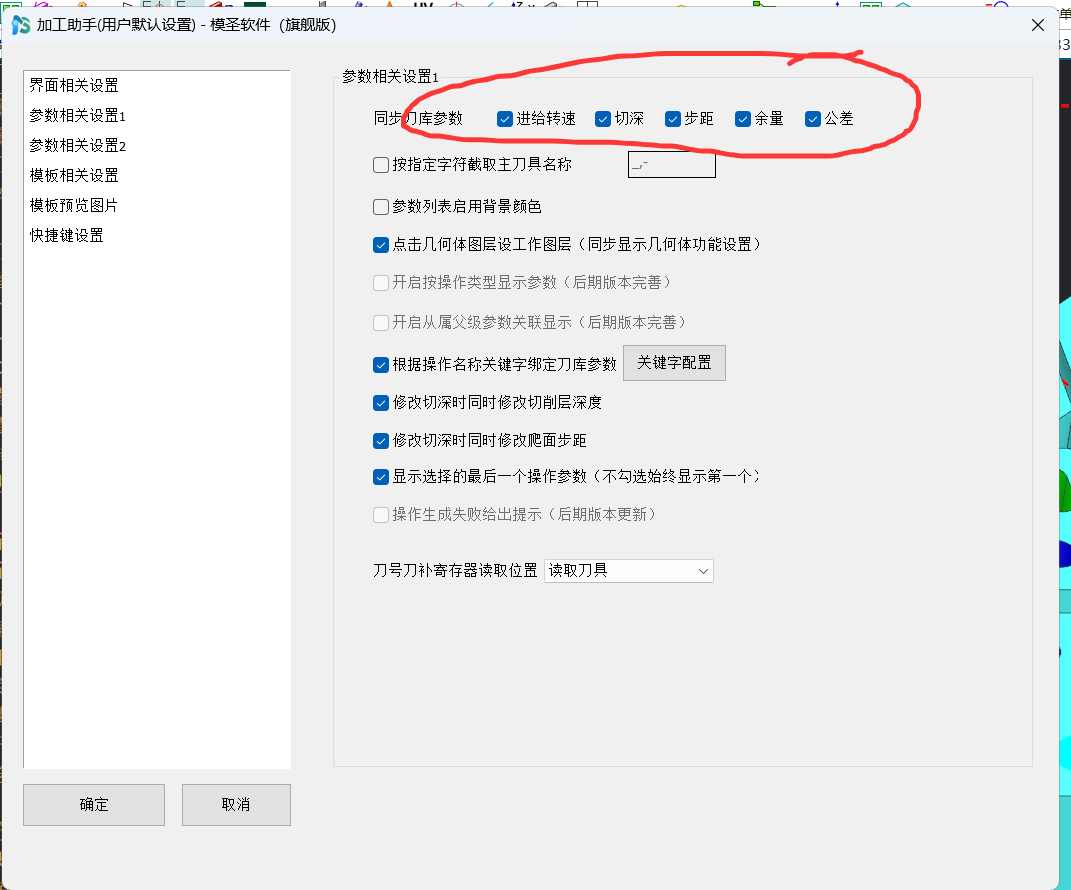
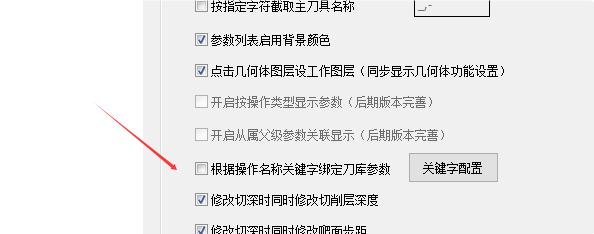
透明助手或加工助手换刀后参数不跟随时,要同时检查刀库同步和关键字配置。仅同步刀库参数不一定等于换刀自动变化;需要启用按操作名关键字绑定刀库参数,并按刀具或操作名称配置关键字规则。
查看答案 →