底壁铣加工深度和测量值不一致时先检查什么?
底壁铣测量显示抬高 0.3,但输出后实际加工到 0.1 时,先检查模板里是否保存了额外 Z 偏置,例如 -0.2。Z 向深度偏置也可能受切削模式影响。
查看答案 →底壁铣测量显示抬高 0.3,但输出后实际加工到 0.1 时,先检查模板里是否保存了额外 Z 偏置,例如 -0.2。Z 向深度偏置也可能受切削模式影响。
查看答案 →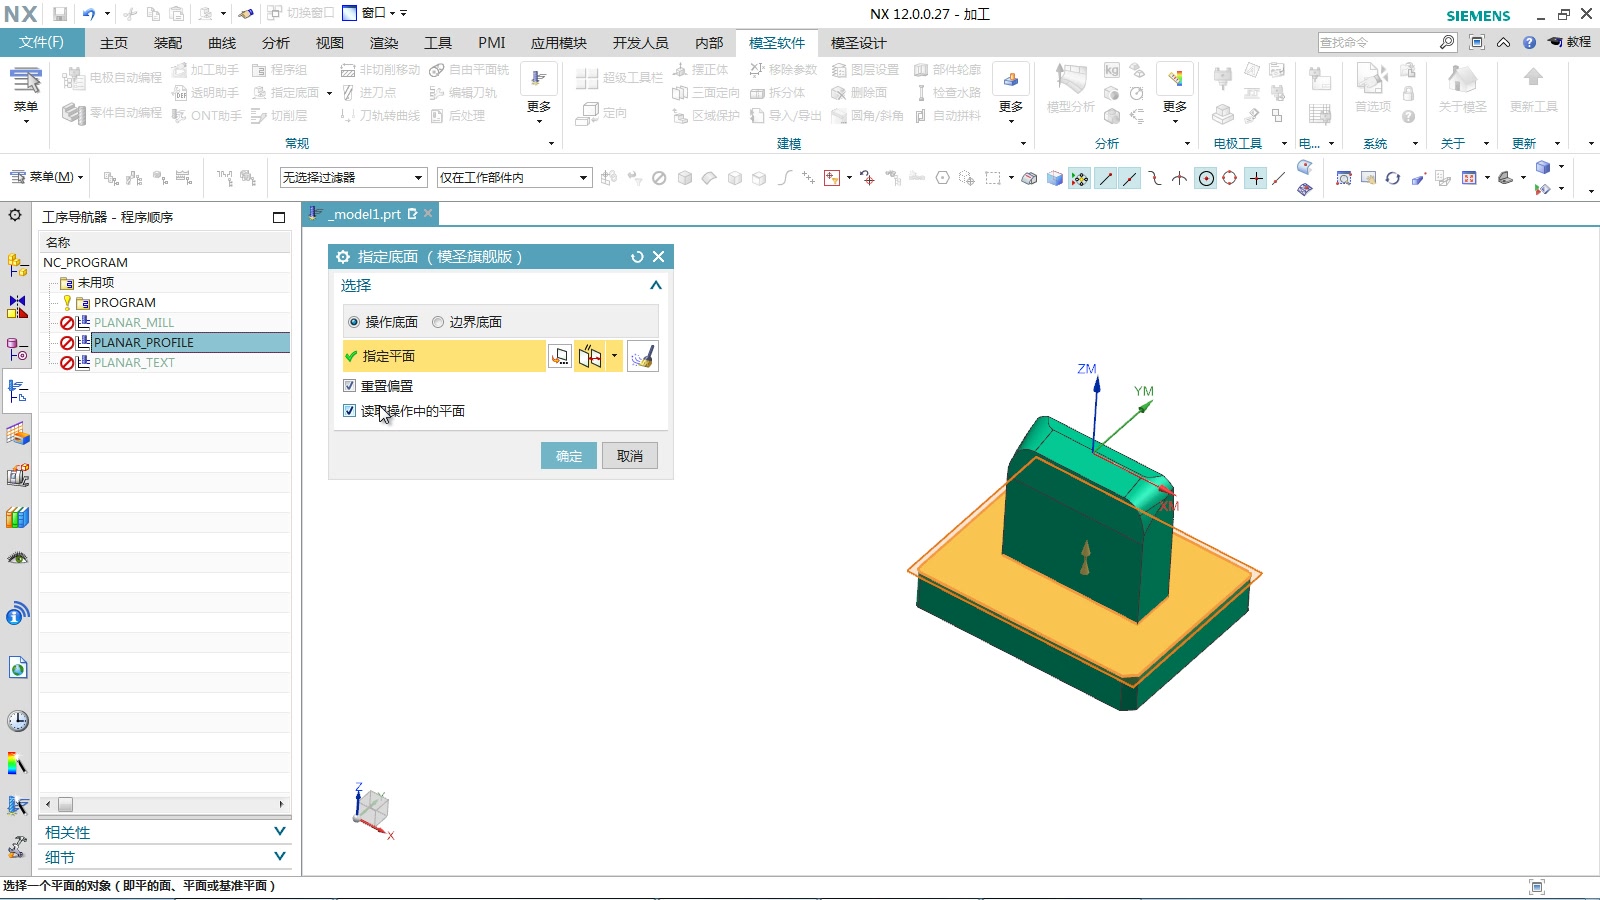
过切或坐标偏移检测本应弹窗但没有弹出时,先区分是检测没有发现问题,还是检测发现问题但弹窗没有显示。若刚更新后正常、使用一段时间后异常,应记录版本和配置状态后进一步排查。
查看答案 →多面吸盘底孔单个面加工正常,但多面加工时钻头停在表面,可能与多面模板、底孔配置或当前版本有关。当天反馈显示后续版本可能会优化。
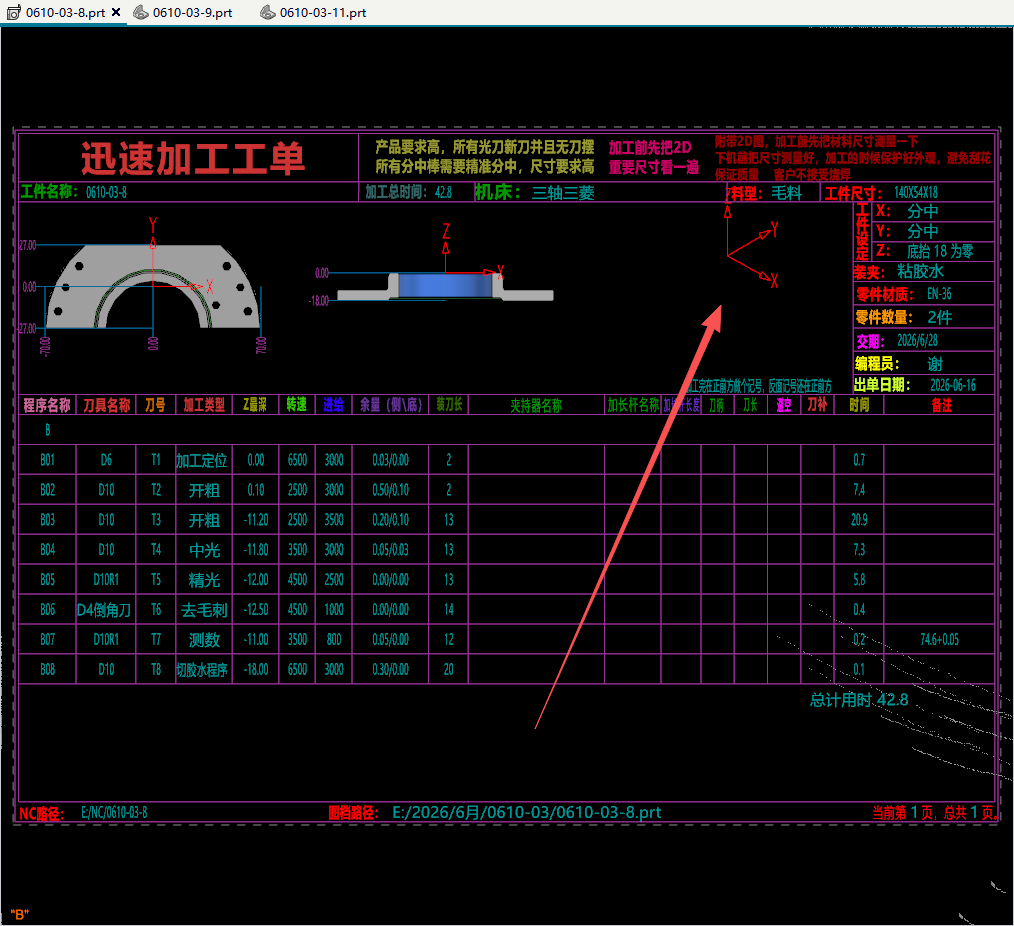
查看答案 →程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →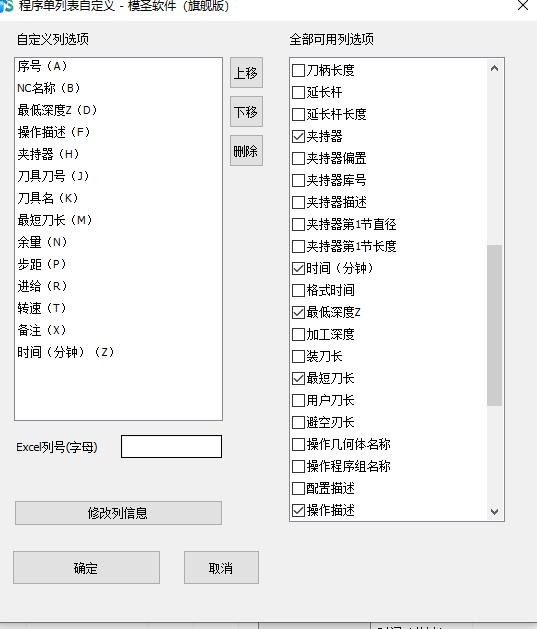
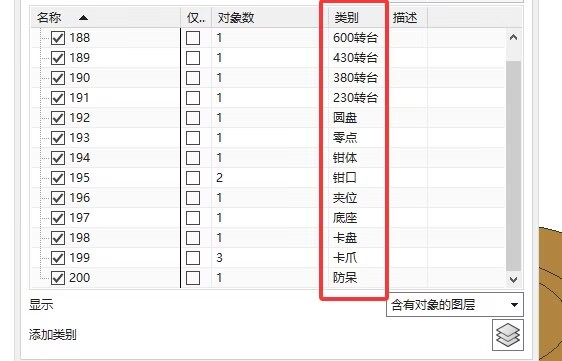
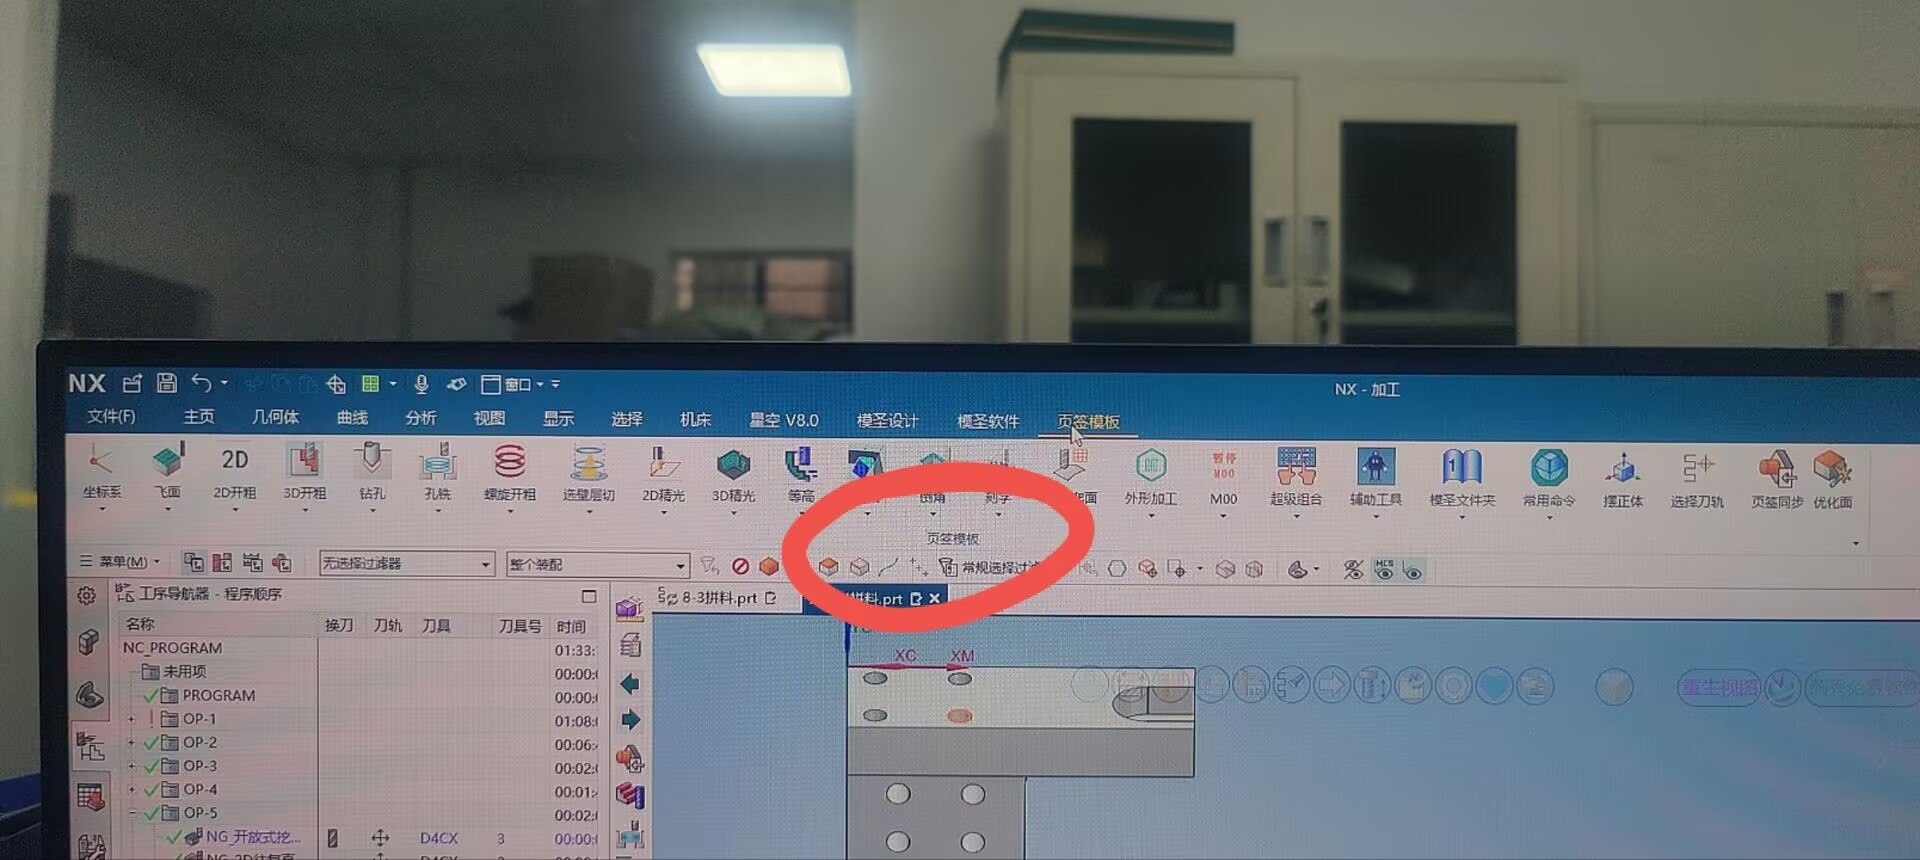
制作下拉组页签时,如果布局挤在一起或显示异常,除了修复和重启,也可以先复制粘贴已有项把平铺区域撑开,后面再逐个修改内容,这样可减少频繁重启。
查看答案 →
动态开粗在转速、进给、余量已经继承后,如果刀号仍显示为 0,说明切削参数匹配与刀号同步可能不是同一条规则,需要单独检查刀号字段、模板刀号和版本表现。
查看答案 →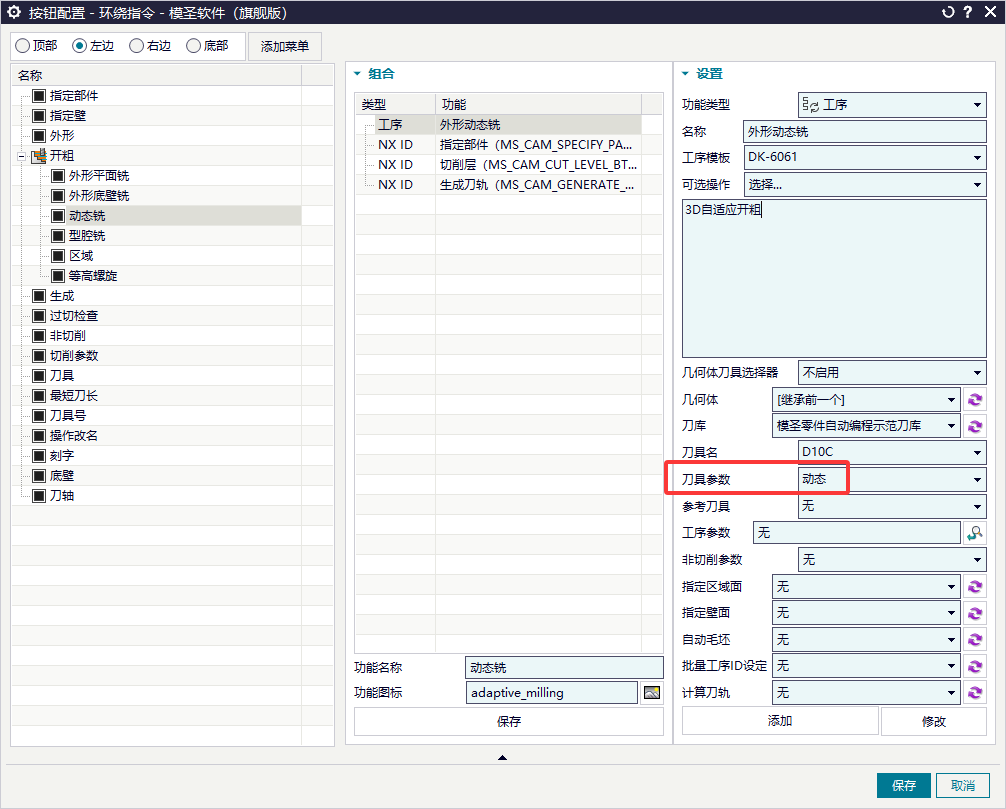
页签工具条如果用 NX 自带方式手工分组,后续修改页签或执行修复工具条后可能出现分组混乱或显示异常。更稳妥的做法是按页签配置思路拆分常用命令,或等待版本提供专用分组能力。
查看答案 →