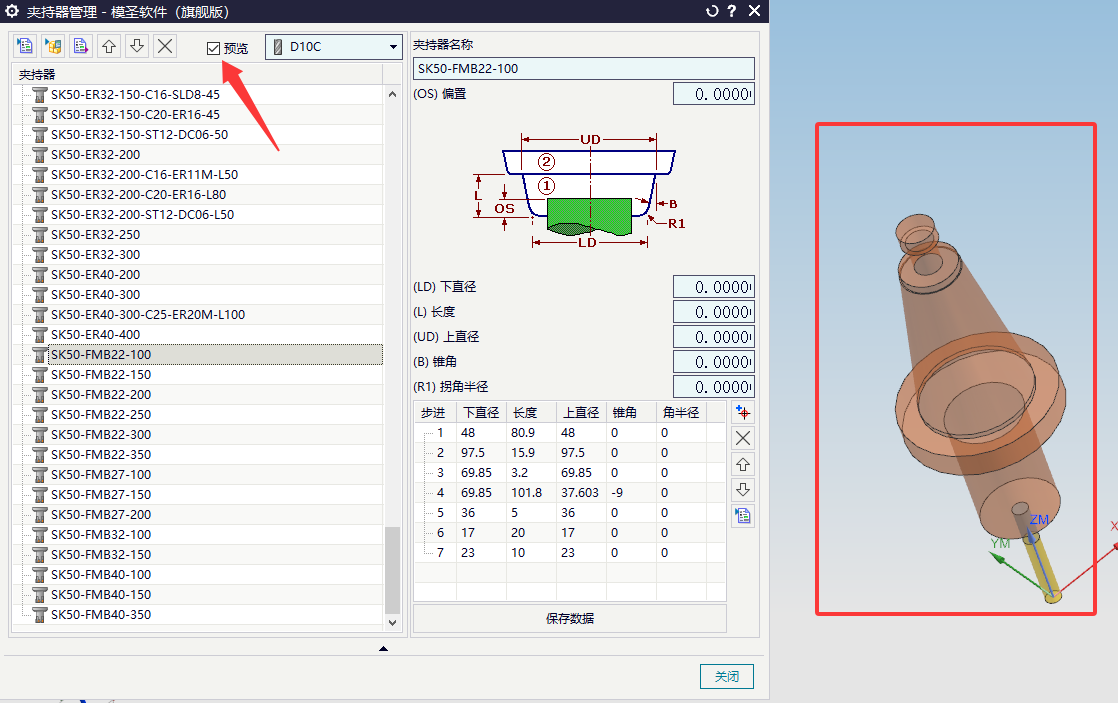
孔铣自动调用刀具库时,一套配置通常对应一套刀库
孔铣自动编程调用刀具库时,一般按当前配置绑定或对应的刀库取刀,因为不同配置可能对应不同切削参数。若要换成自己的刀库,应先找到当前配置使用的刀库入口再修改。
查看答案 →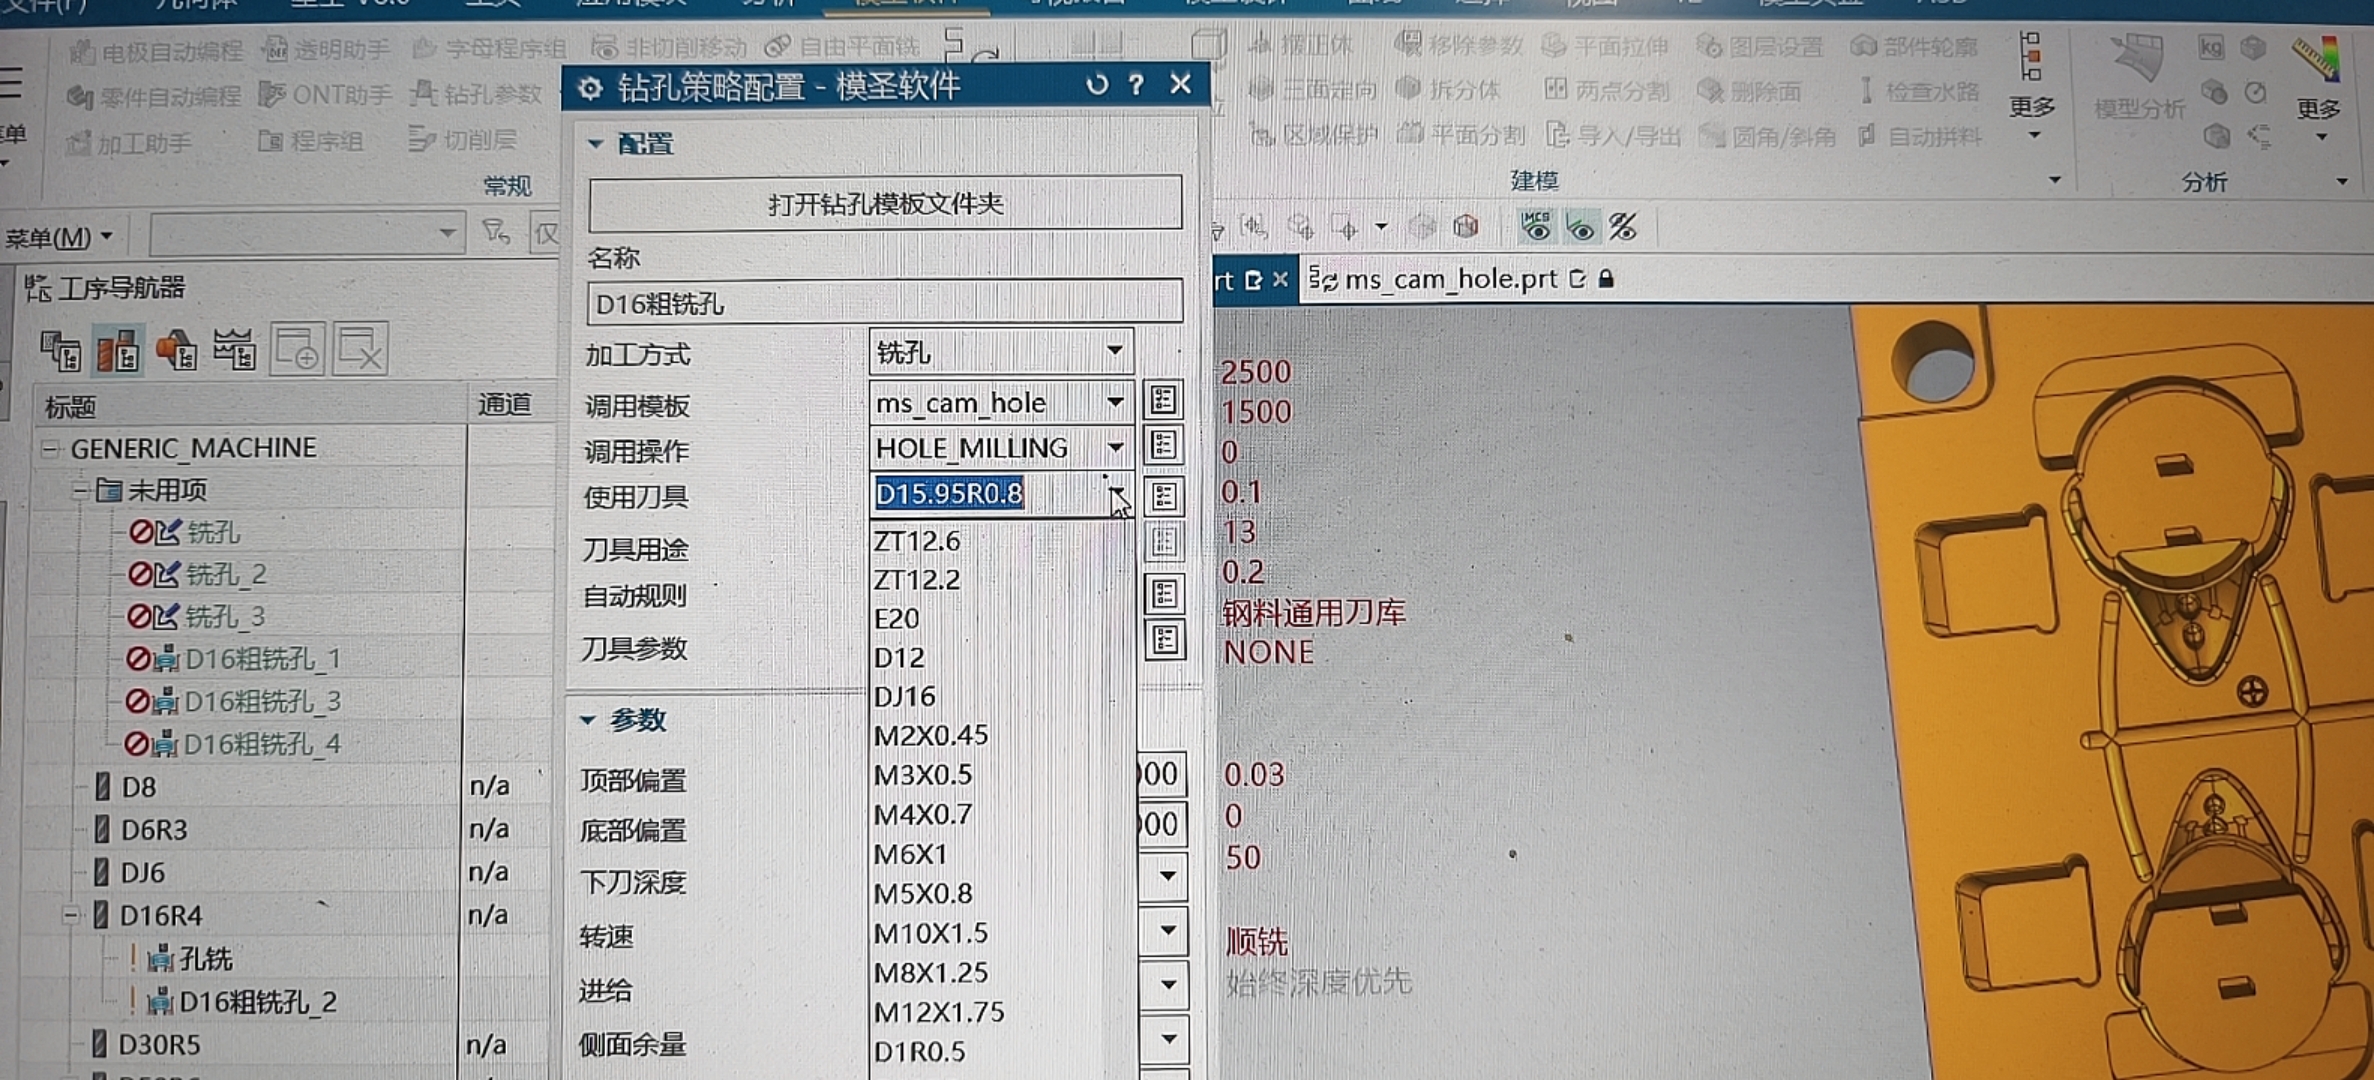
孔铣自动编程调用刀具库时,一般按当前配置绑定或对应的刀库取刀,因为不同配置可能对应不同切削参数。若要换成自己的刀库,应先找到当前配置使用的刀库入口再修改。
查看答案 →
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →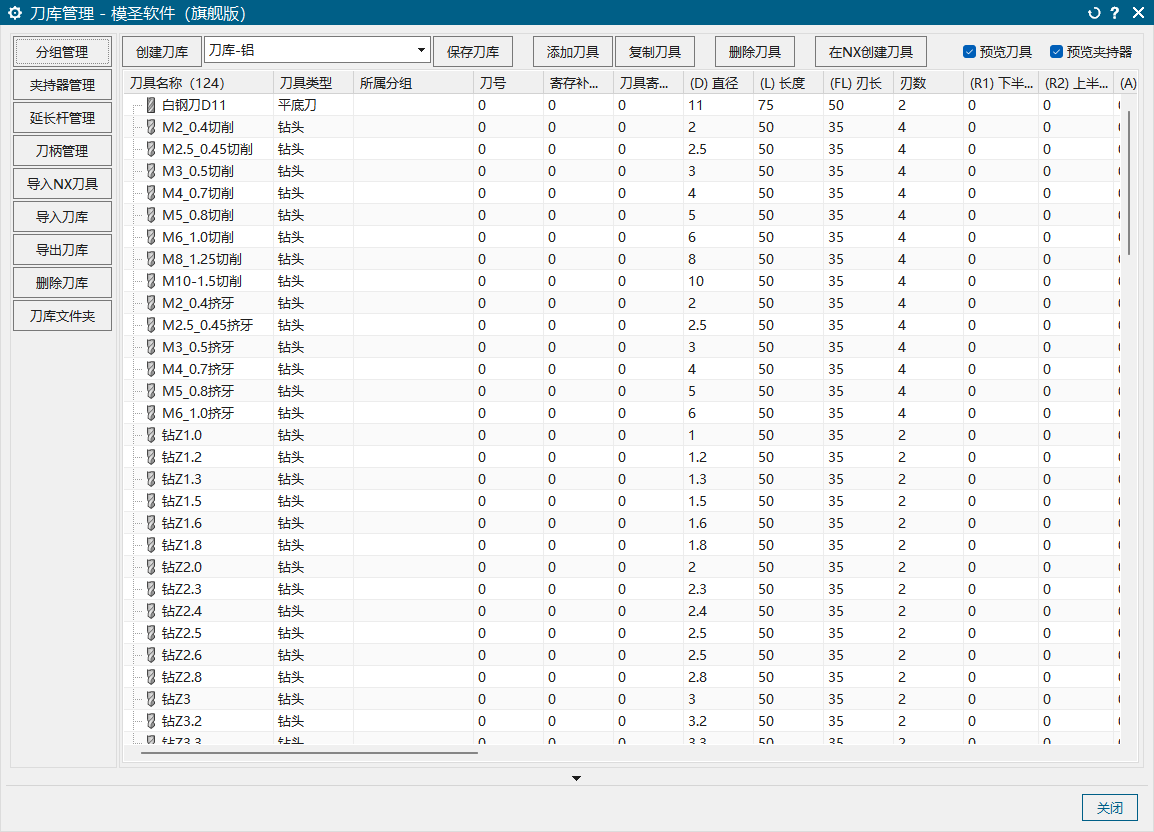
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →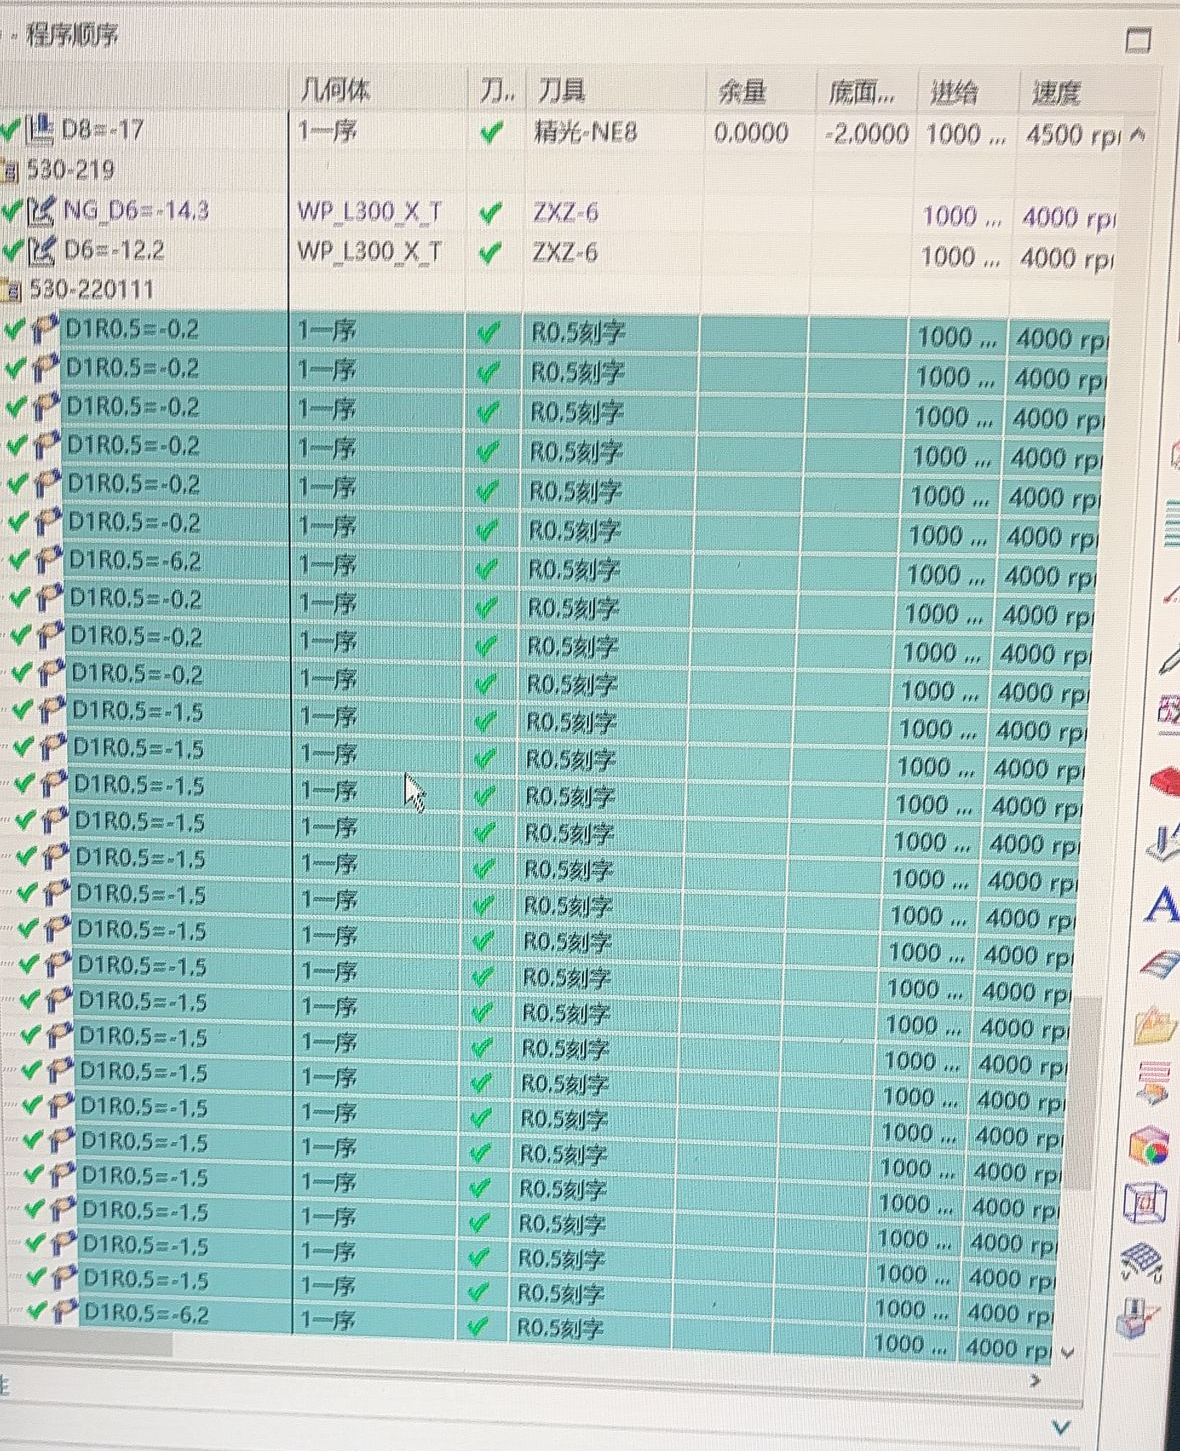
计算最短刀长默认不计算 IPW。若残料或中间过程毛坯会影响刀长安全,且不是小平面体场景,可把 IPW 当作实体一起参与计算,避免刀长算短后撞到残料。
查看答案 →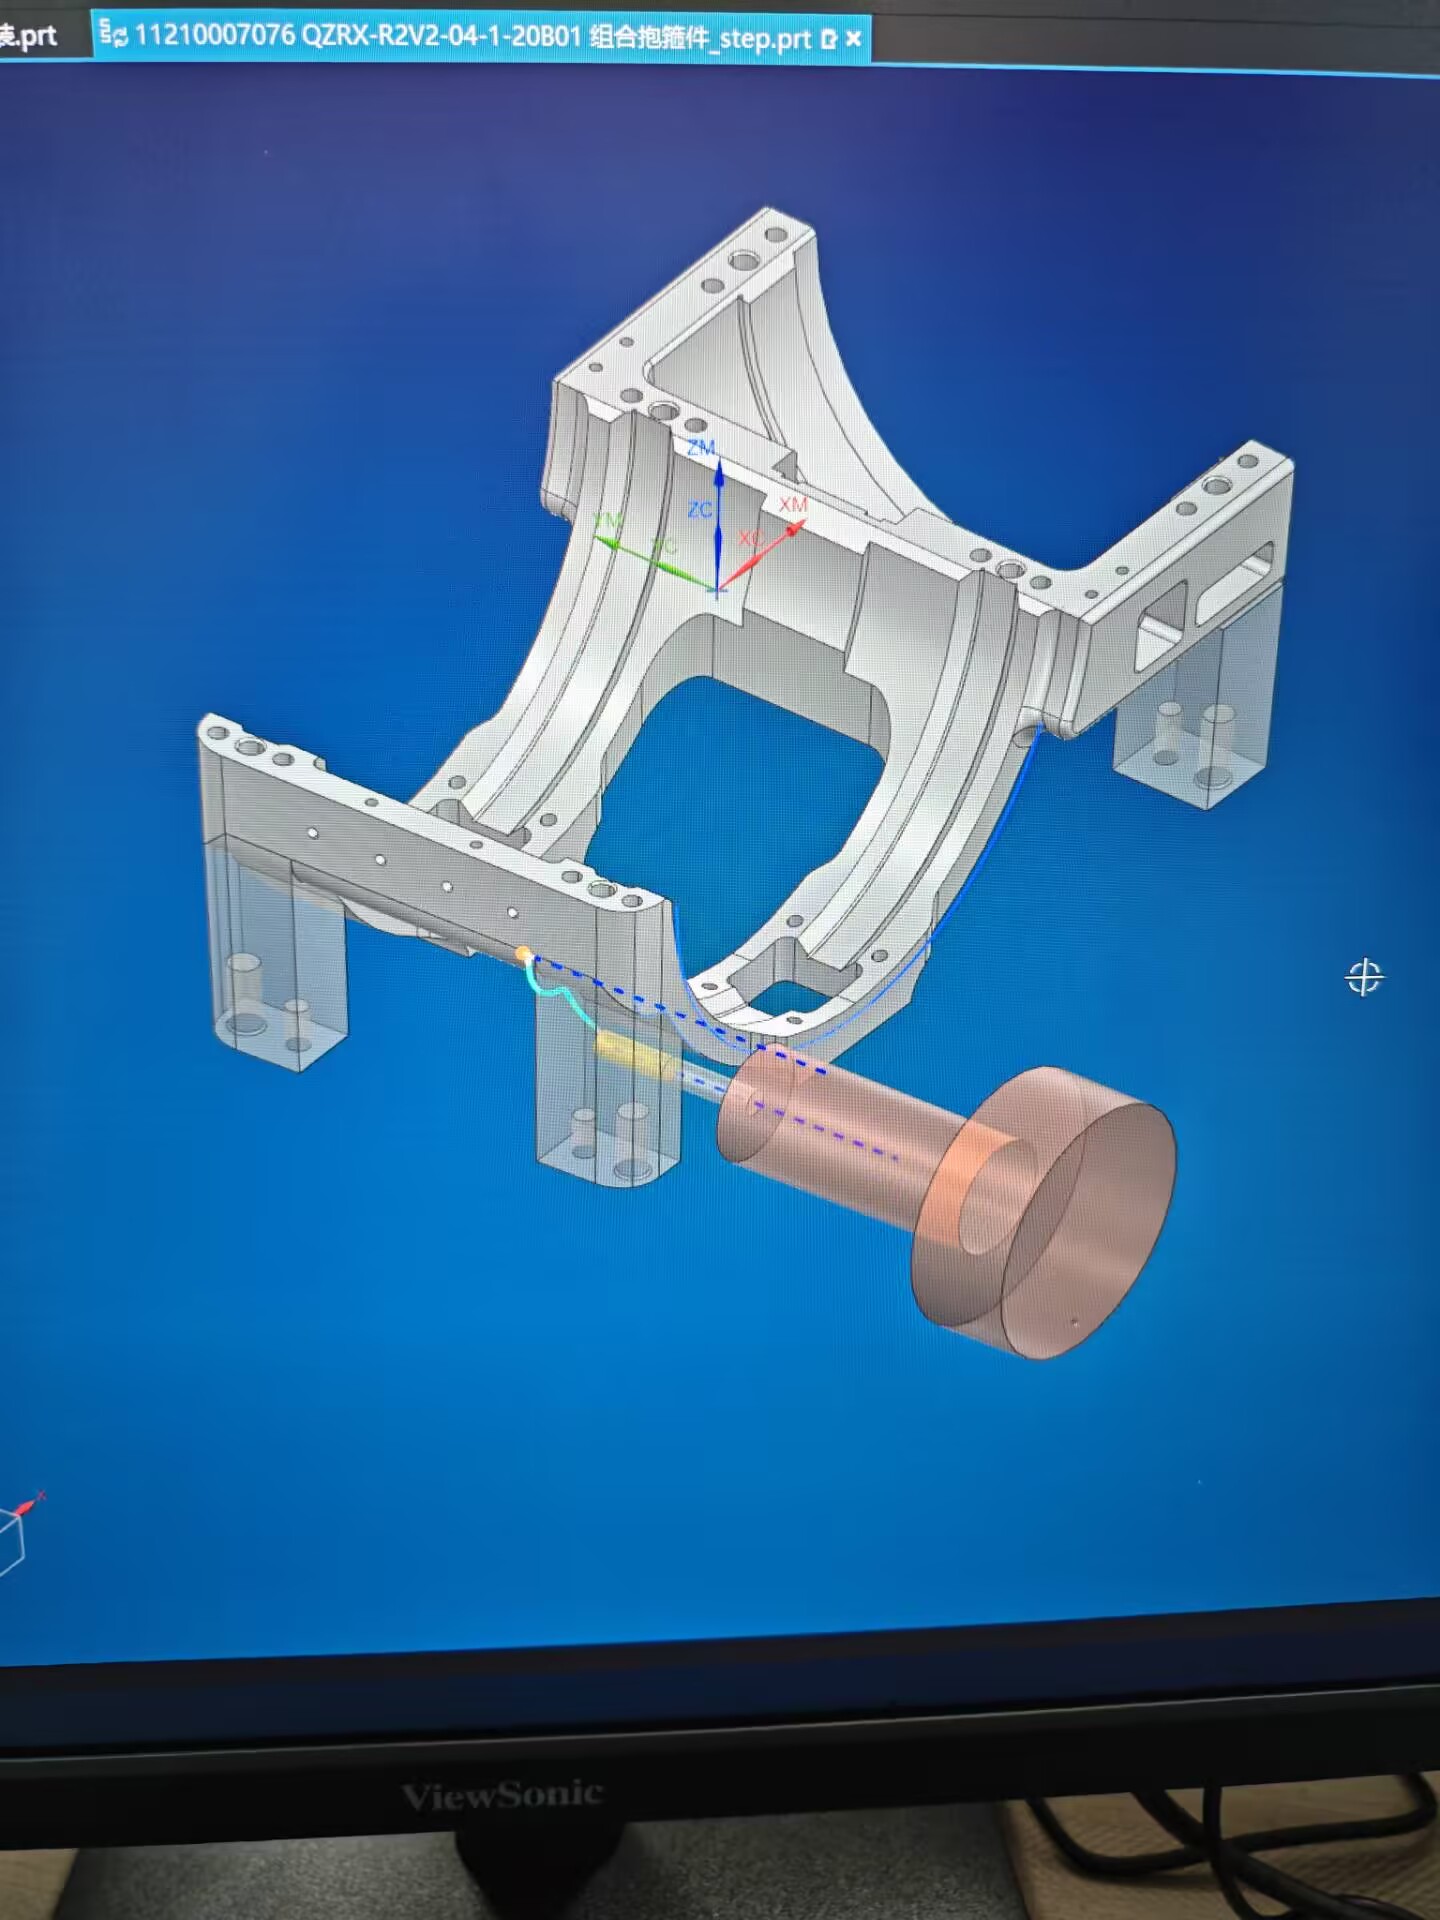
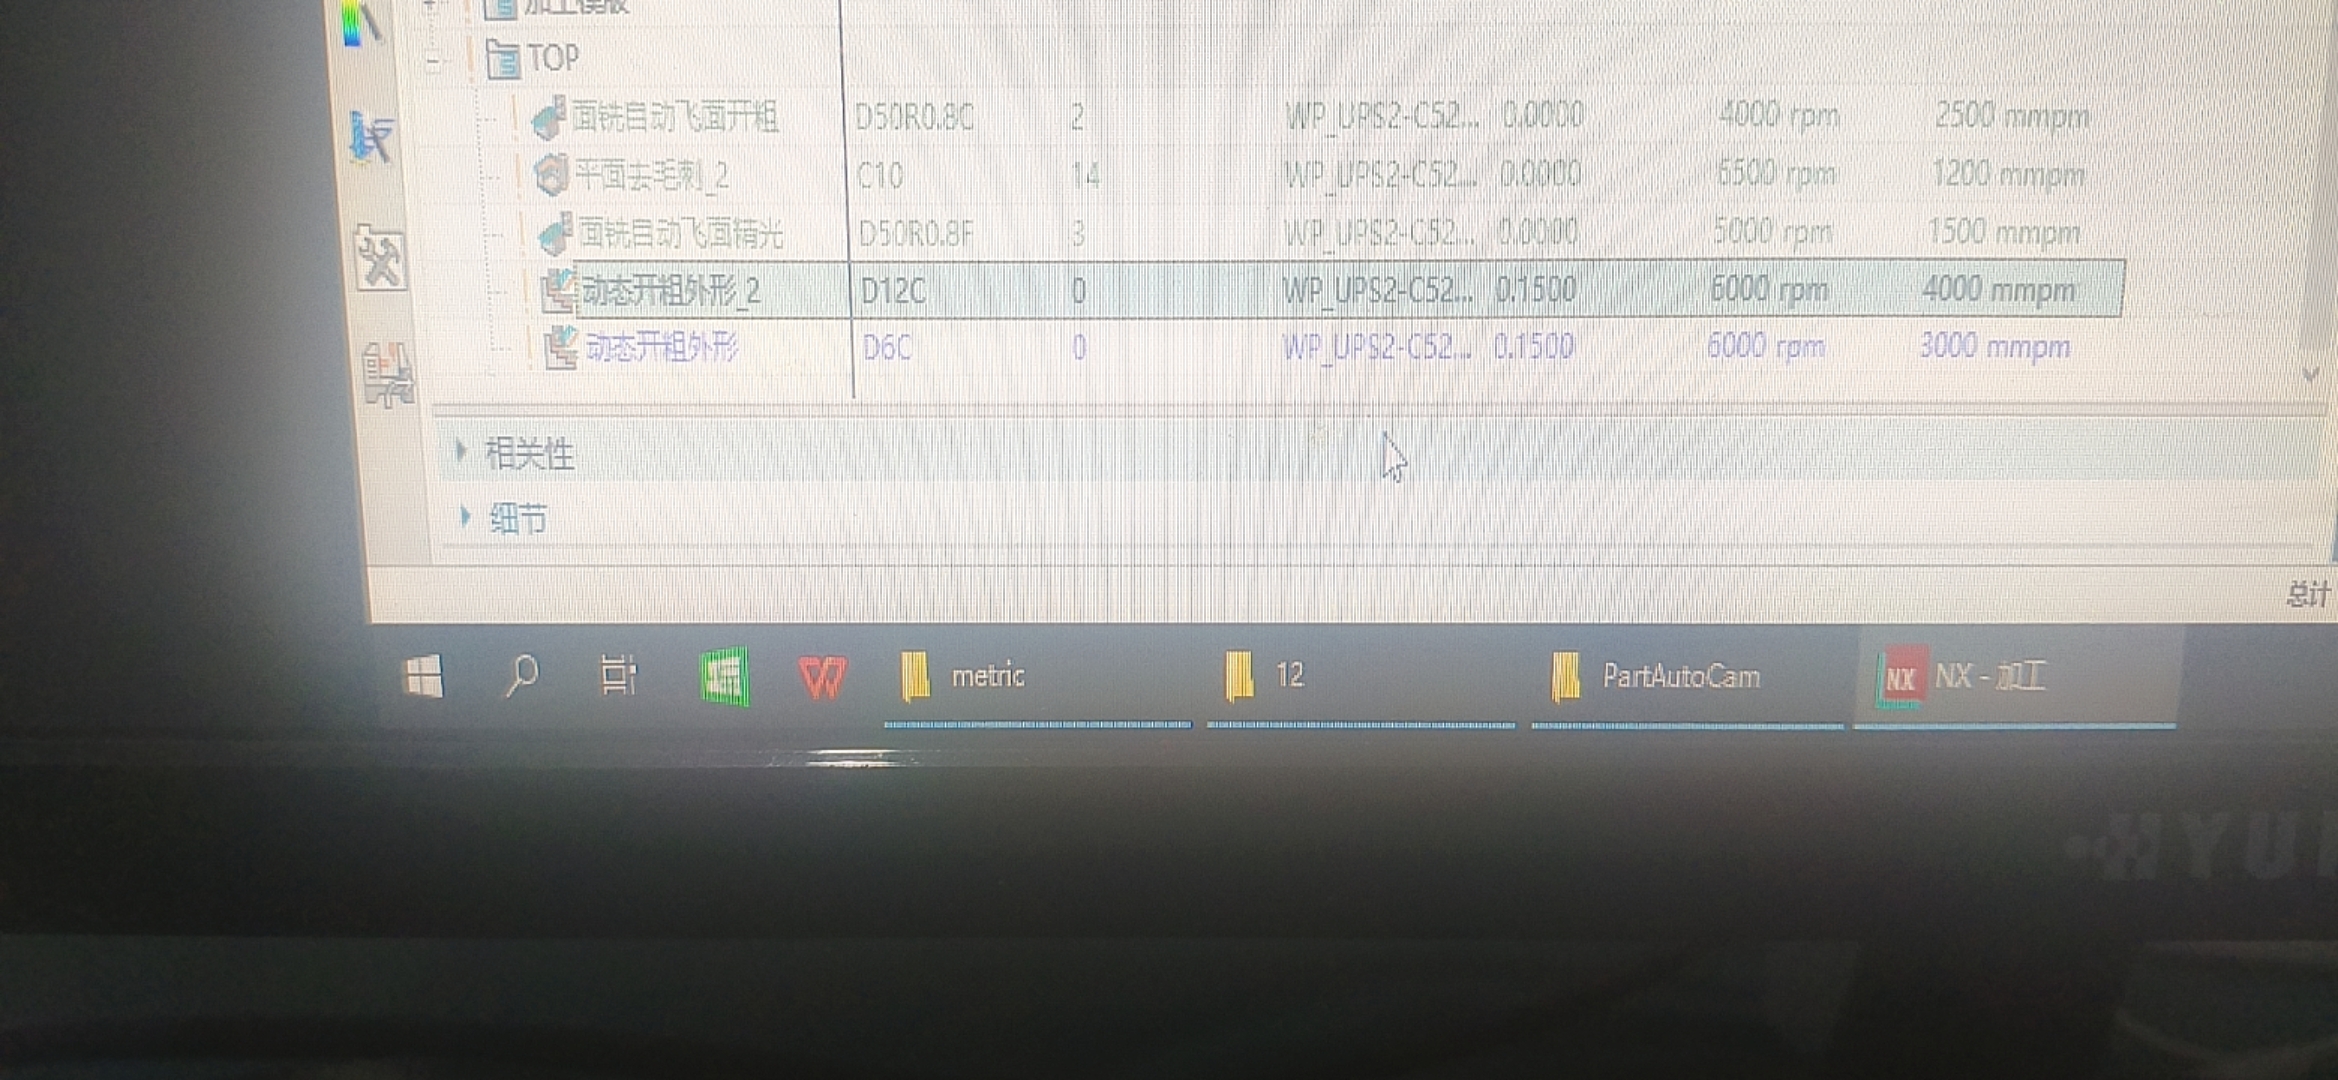
动态开粗在转速、进给、余量已经继承后,如果刀号仍显示为 0,说明切削参数匹配与刀号同步可能不是同一条规则,需要单独检查刀号字段、模板刀号和版本表现。
查看答案 →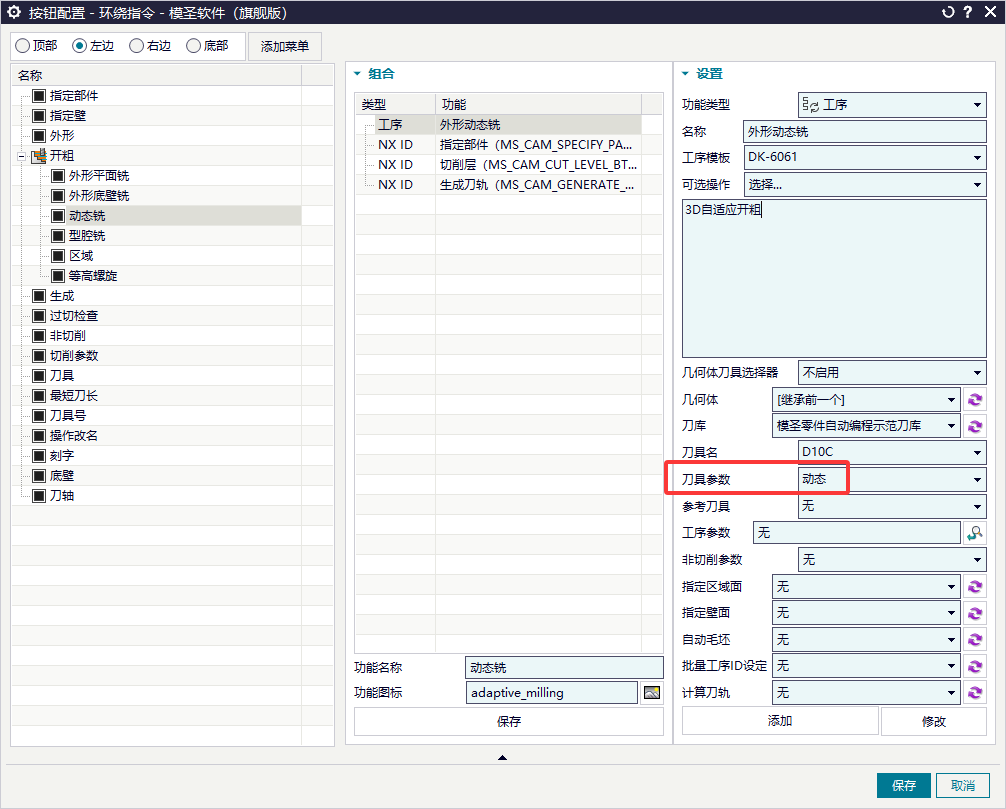
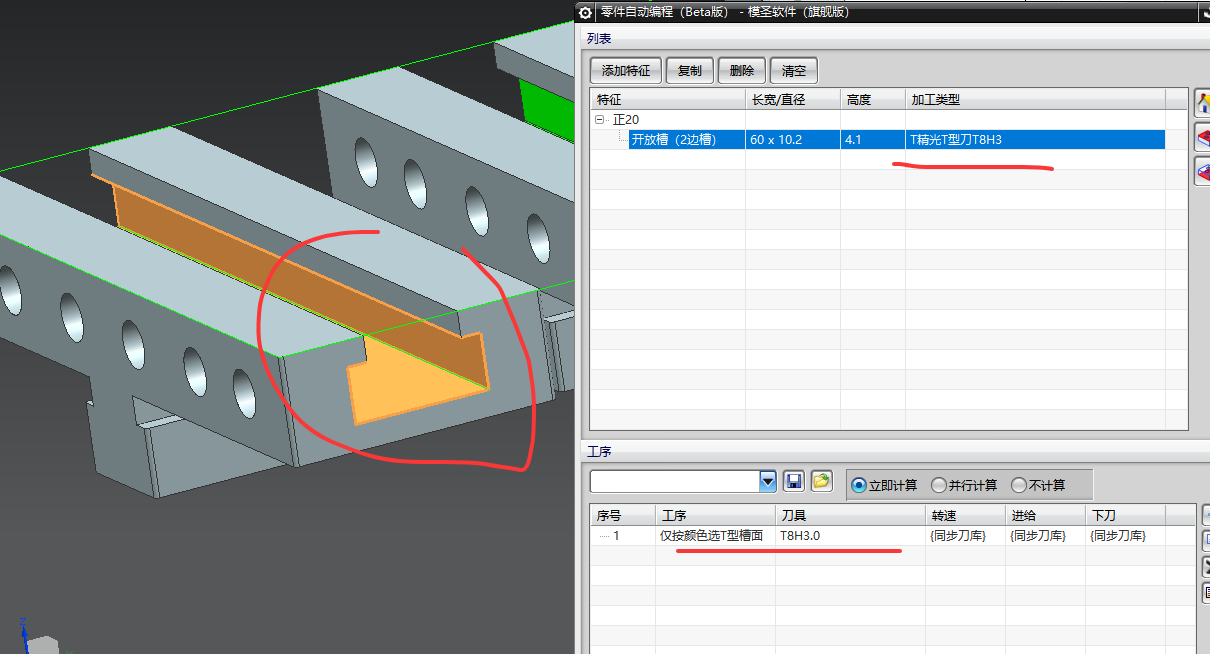
页签调用模板时,如果模板里写的是固定深度,但生成后变成刀具直径深度,应检查页签配置中的深度类型、工序参数来源以及当前调用的是否就是目标模板。
查看答案 →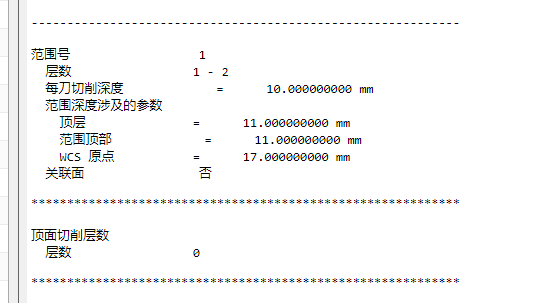
侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。
阅读文章 →夹持器库勾选预览后仍不显示刀柄,可能是当前对象不是完整夹持器、数据格式不完整,或预览只显示选中项。该问题需要结合夹持器库结构复核。
阅读文章 →