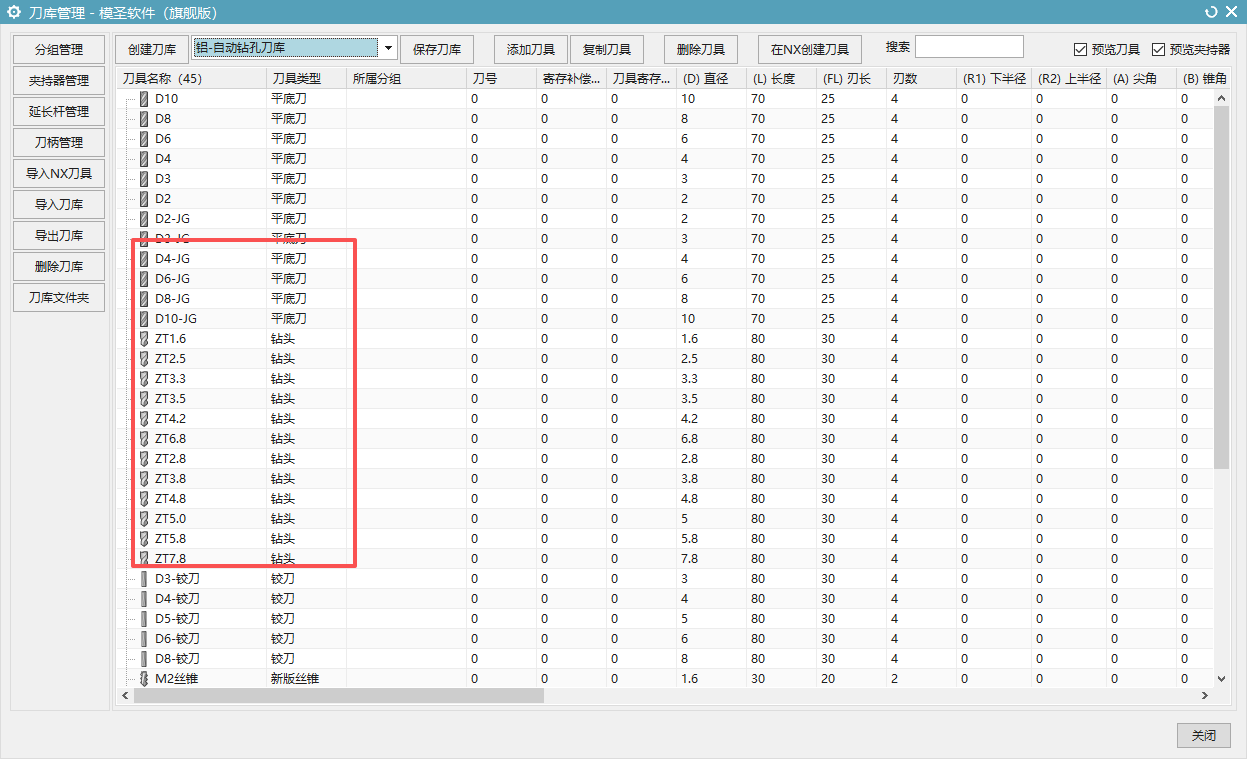
自动钻孔配置通孔时,可以按公司最大钻孔能力设范围
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →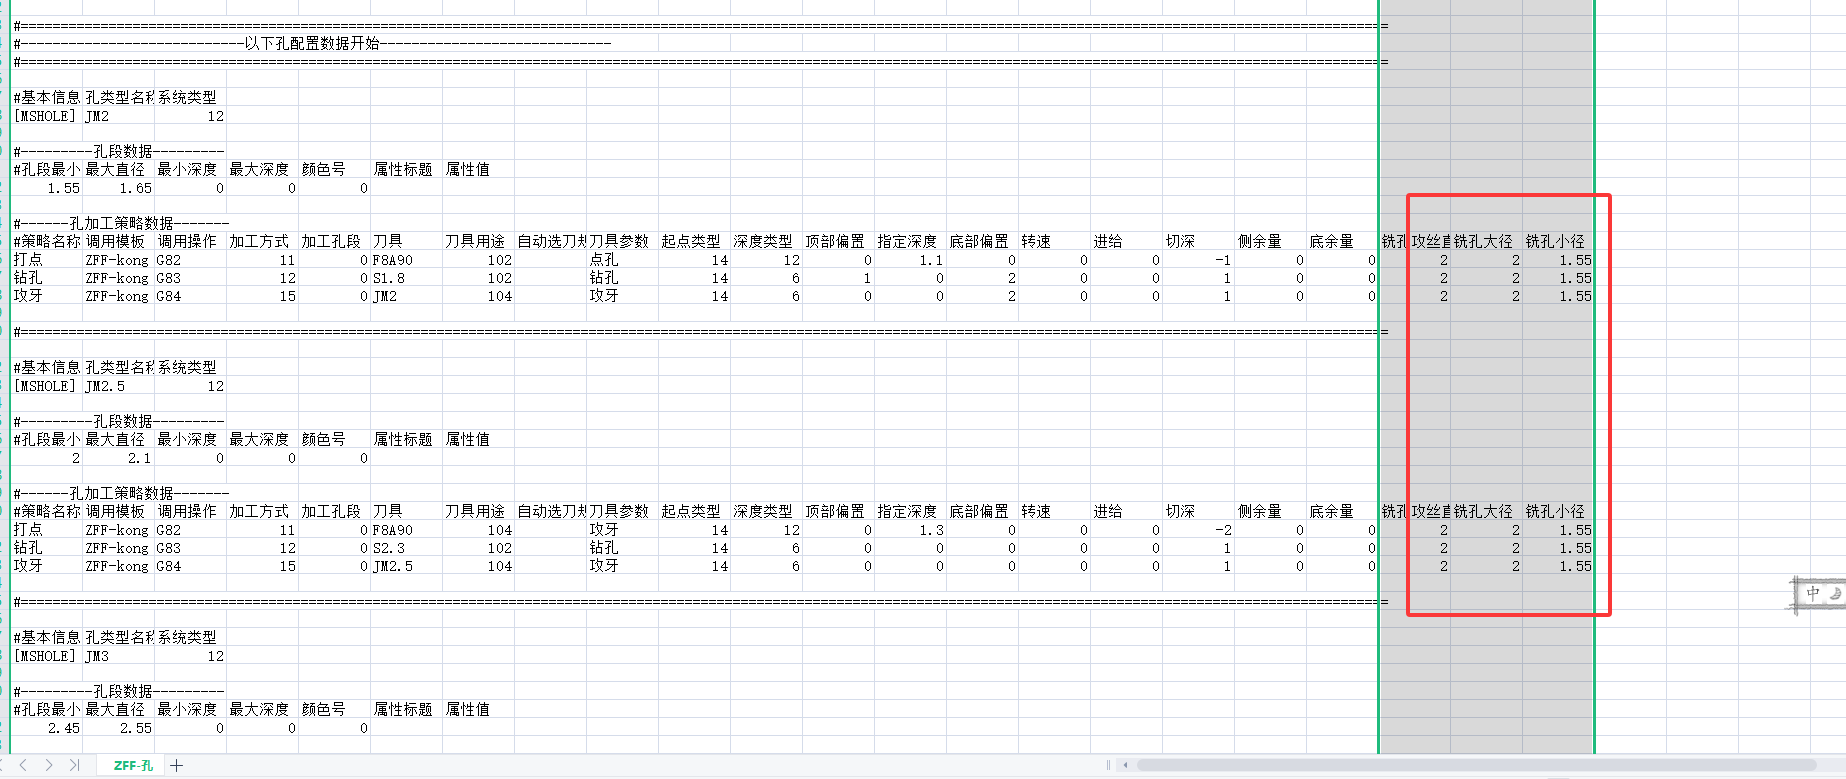
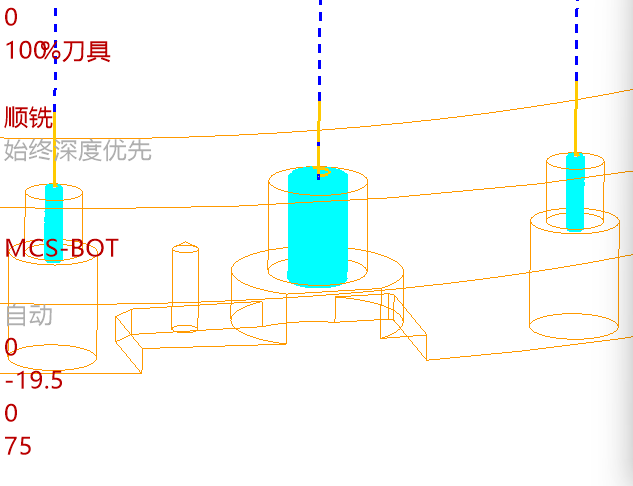
多面加工时打孔下刀方向没有按指定方向执行,常见排查方向是安全平面、指定方向和几何体层级。安全平面设置不合理时,可能导致刀路看起来没有按预期方向下刀。
查看答案 →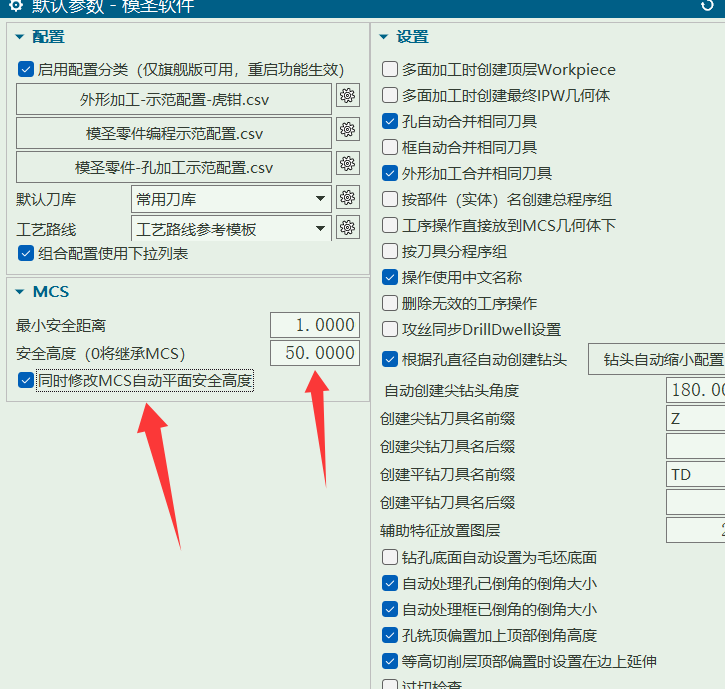
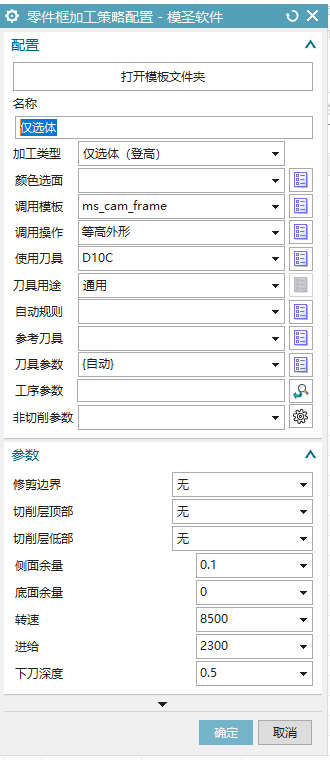
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
阅读文章 →
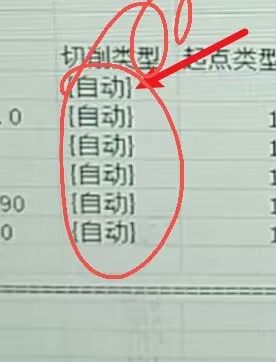
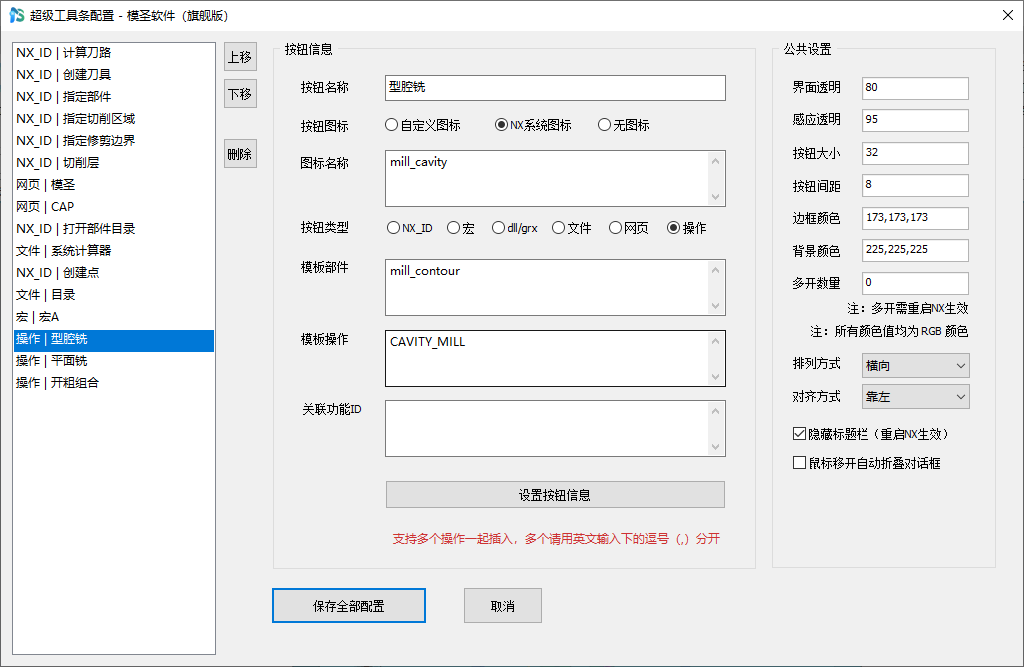

钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →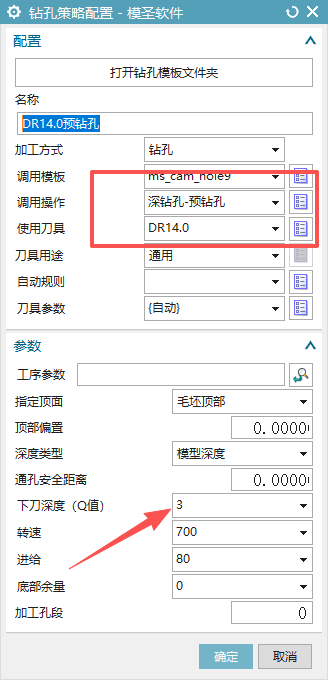
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →