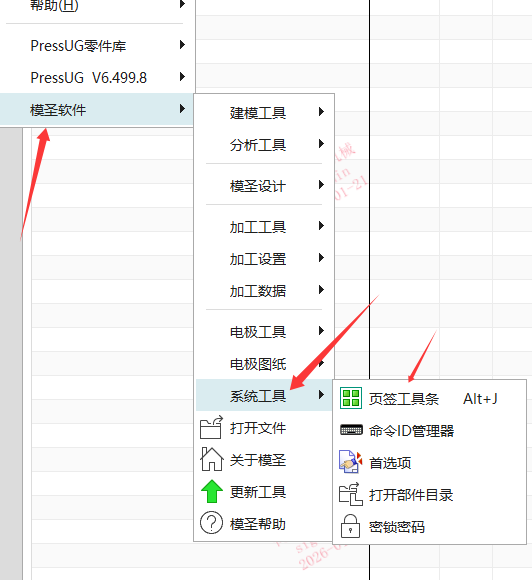
孔自动编程钻头参数不继承刀库时先检查什么?
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →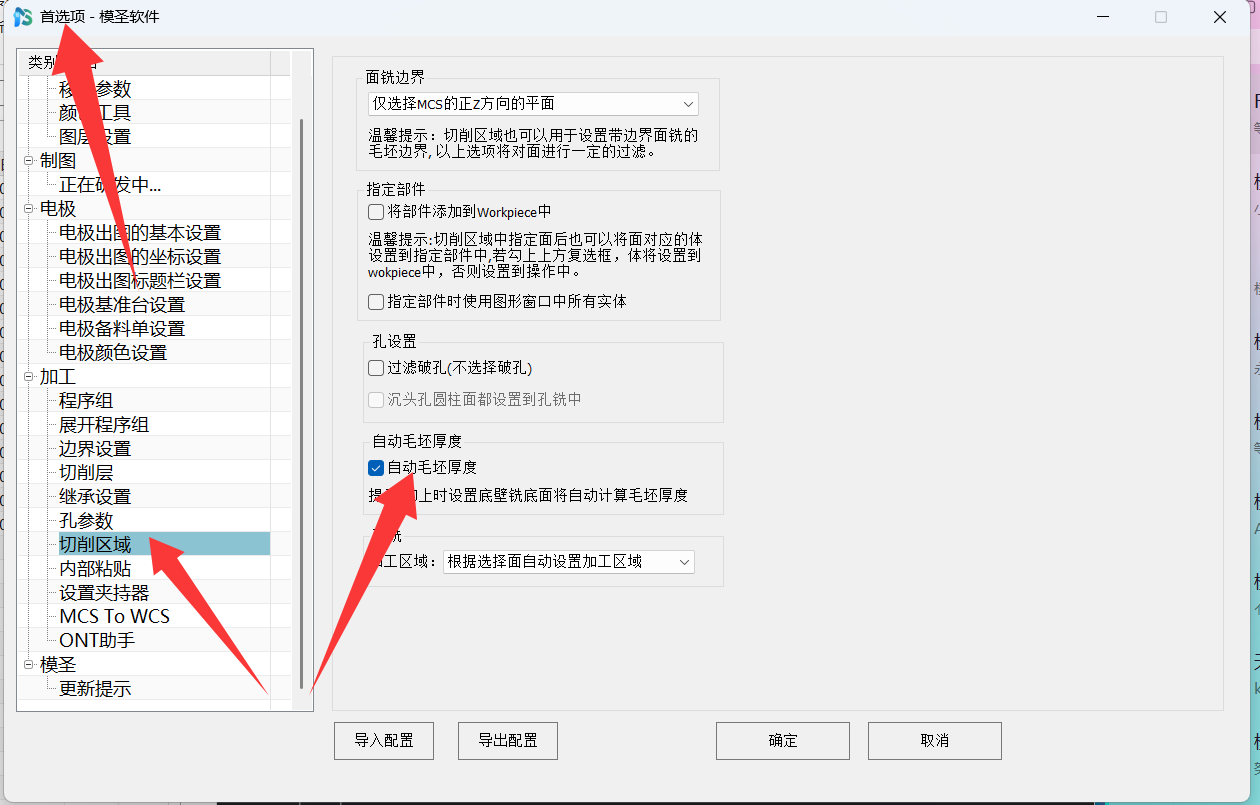
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →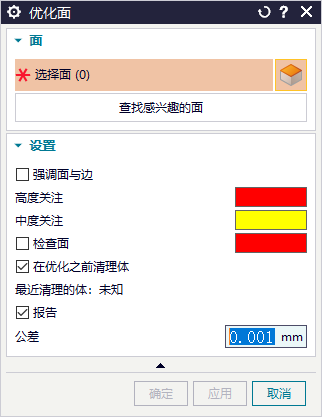
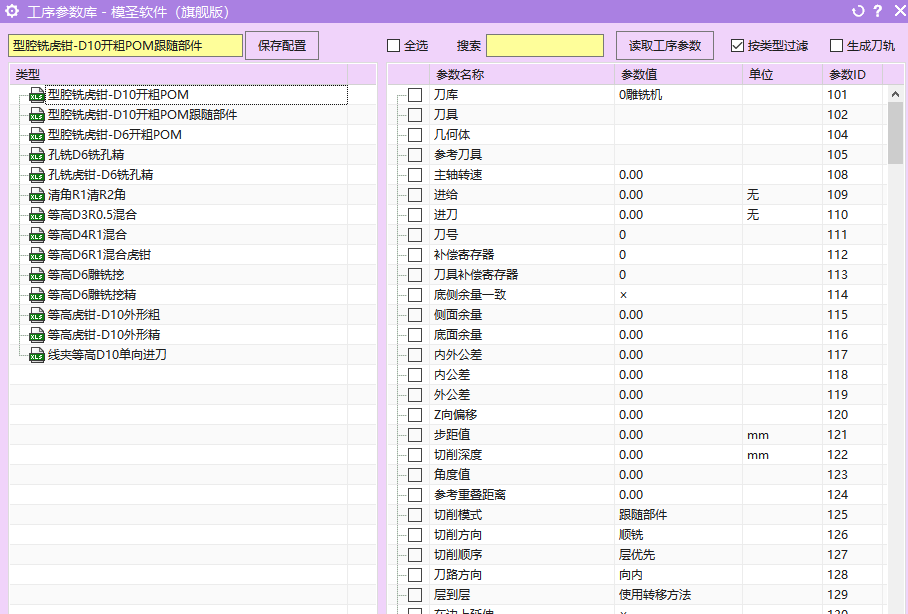
打点可以做成通用模板,但不是所有孔只靠一个孔段范围就能完全覆盖。通孔、盲孔、多段孔等孔类型仍要按孔配置匹配打点模板;配置好一个打点后可保存为模板,后续选择会更快。
查看答案 →倒角参数填写 0.3 但结果变成较大的负值时,先打开倒角模板检查 Z 深度、侧面余量和刀具参数余量。若模型本身已经有倒角结构,也不要直接按普通 2D 倒角方式处理。
查看答案 →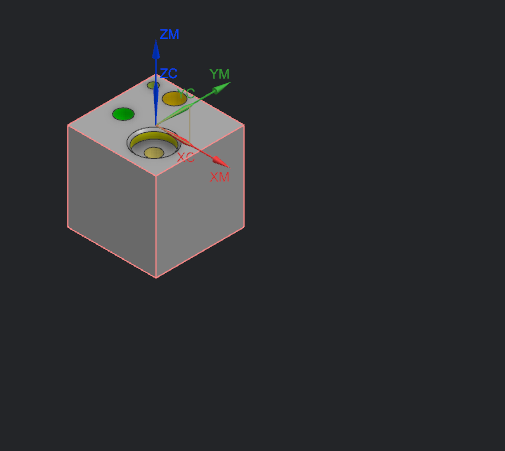
孔自动编程里通孔想多钻下一点,可调整通孔安全距离;不想钻穿或需要保留底部材料时,还要检查钻孔策略配置中的底部余量。通孔安全距离和底部余量不是同一个字段,修改后必须重新生成验证。
查看答案 →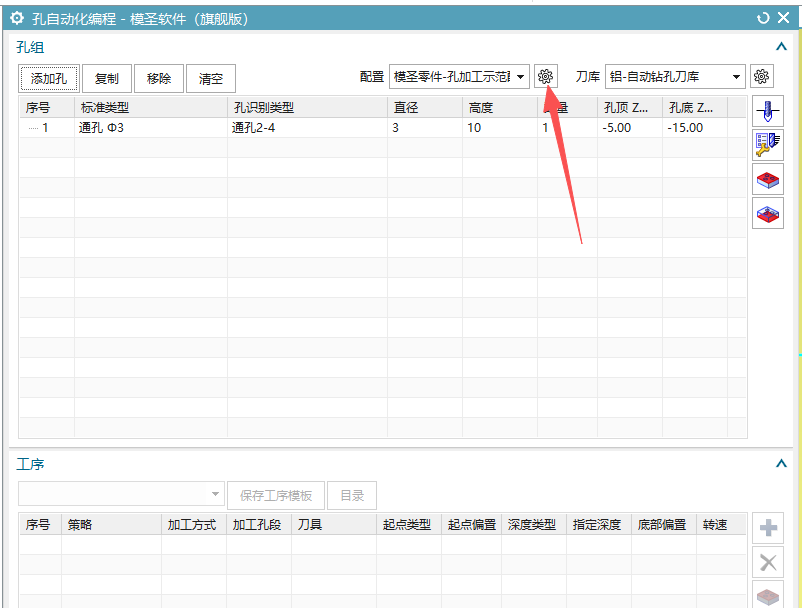


面铣、飞面想实现往复切削且区域内不频繁抬刀时,需要同时检查切削模式、往复或交替策略、非切削移动中的区域内转移、进退刀和移刀方式。带岛或避让区域时仍可能正常抬刀。
查看答案 →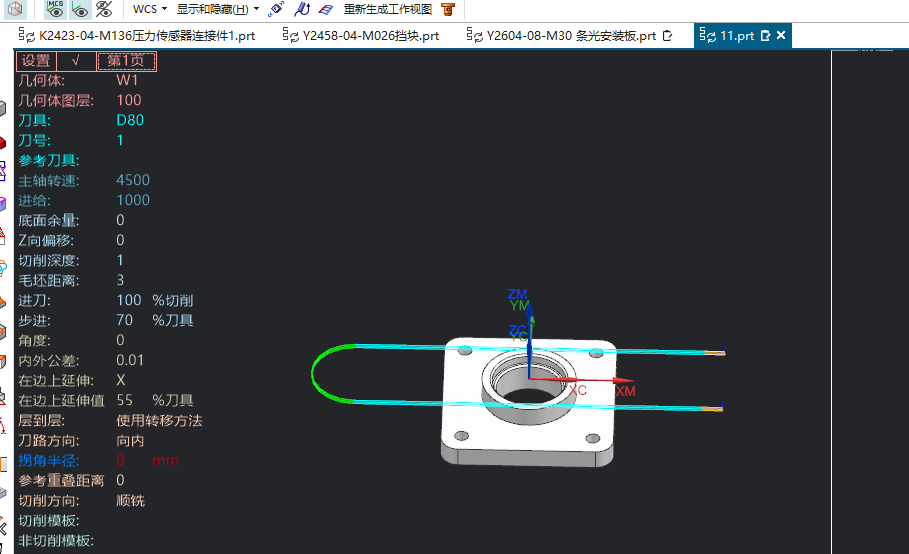
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →页签配置文件或页签模板不要直接用记事本修改。需要查看或批量维护时,应先通过软件导出,再用表格打开;若源文件被改坏,可先备份自己的模板,再用官网下载的默认模板替换恢复。
查看答案 →