
自动编程钻孔想使用 G73 应怎样配置?
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →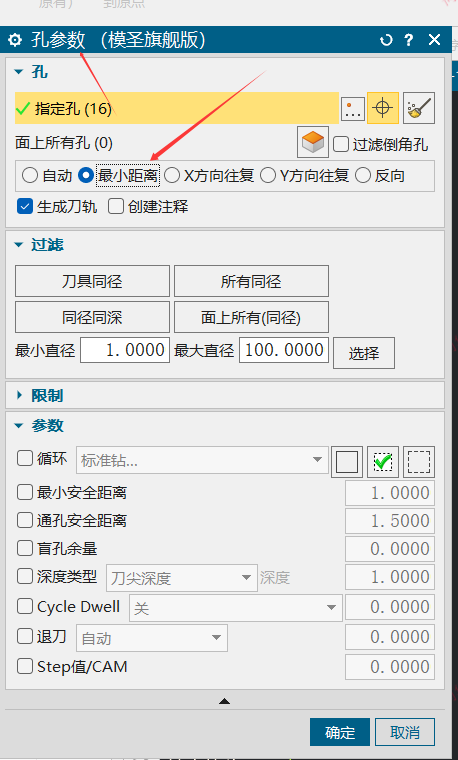
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →
页签或模板配置文件不建议直接用记事本随意打开修改。部分配置文件有固定格式或编码,直接改容易破坏结构;需要修改时,优先在软件配置界面中操作,或先备份再按格式编辑。
查看答案 →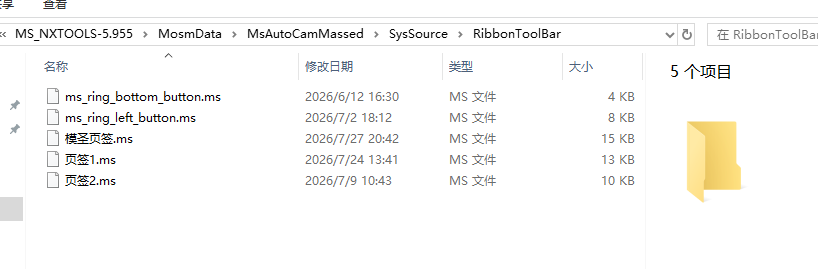
工艺路线顺序主要受工艺路线配置、排序规则和名称关键字影响,不只是模板列表的上下位置。模板名称、工序名称或策略名称需要与工艺路线里的排序关键字有重合;如果关键字不匹配,即使把模板拖到上面,生成后的顺序也可能不符合预期。
阅读文章 →自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →外形或零件框动态铣时,模板里如果设置了底面余量,刀路 Z 方向可能跟着下沉。可把模板底面余量设为 0,再在策略参数里设置需要的侧面余量和下刀深度。
查看答案 →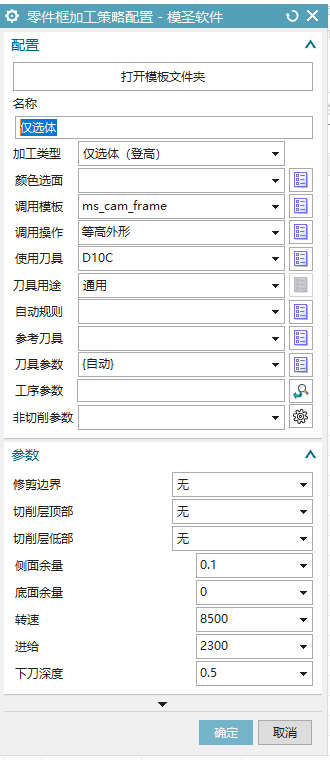
自动出图里孔到边的全自动标注目前不一定能直接完成。需要标注孔到边距离时,可先用手动快速标注方式处理;如果要完全自动化,需要等待对应功能完善或使用定制模板方案。
查看答案 →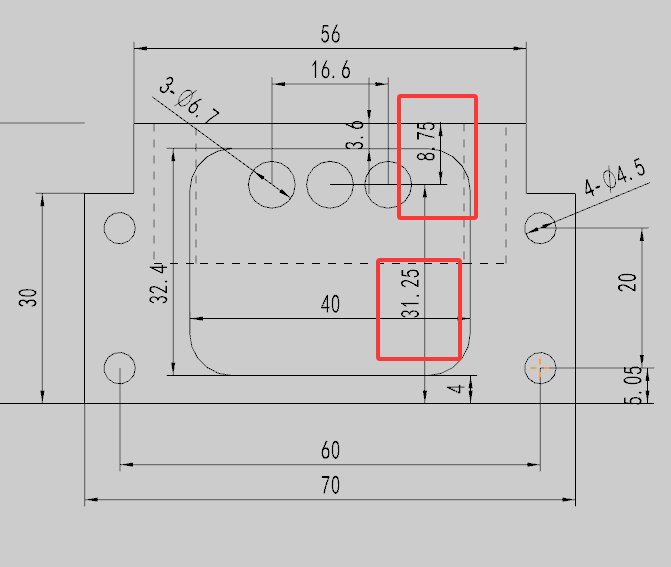
程序单视图、尺寸或部件信息抓取不对时,应检查抓取体范围。常规程序单可抓取操作中的体,多面程序单可按屏幕显示体或配置对象抓取,避免把不需要的毛坯、检查体或其他显示体混进来。
查看答案 →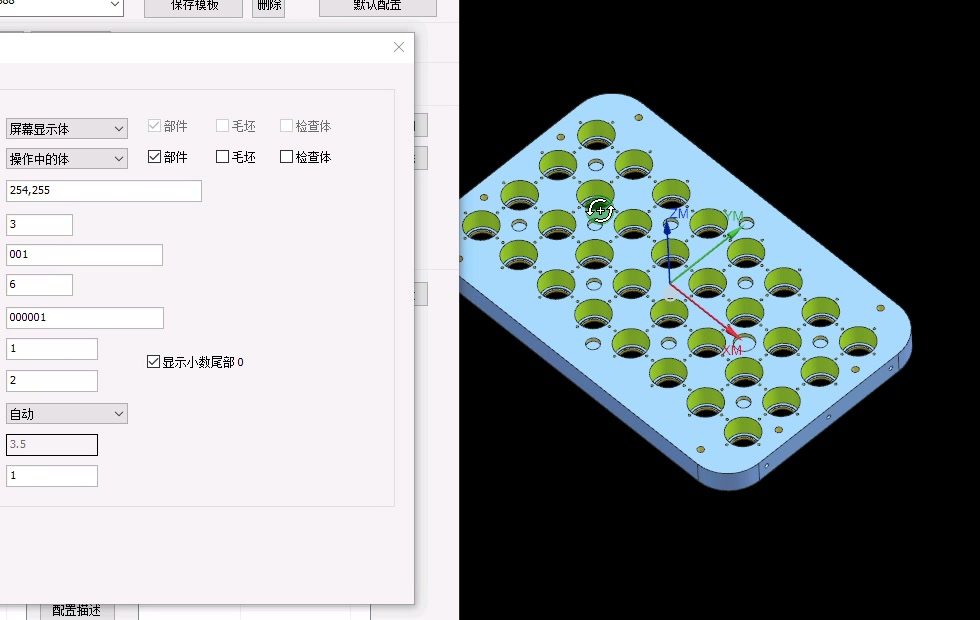
程序单 Z 深度显示正负与变量、坐标位置和模板选择有关。通常要使用最低深度等正确变量,坐标在顶面时更容易显示负深度;A/B 模板也要选对。
查看答案 →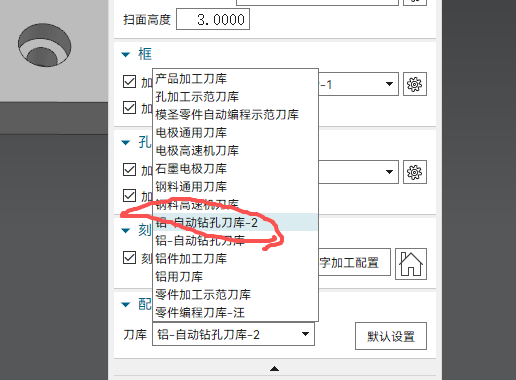
加工模板快捷键可以统一加前缀,例如在前面加 Q,减少与 NX 自带快捷键冲突。若不想每次按空格确认,建议尽量使用双键或多键组合,并取消明显冲突的自带快捷键。
阅读文章 →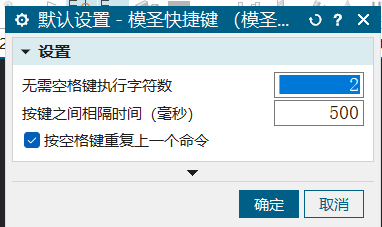
页签几何体和点选操作继承不要混用成互相冲突的逻辑。想按前一条操作继承,就不要在页签里固定指定几何体;想没有前置操作也能插入,就先用页签几何体指定。
查看答案 →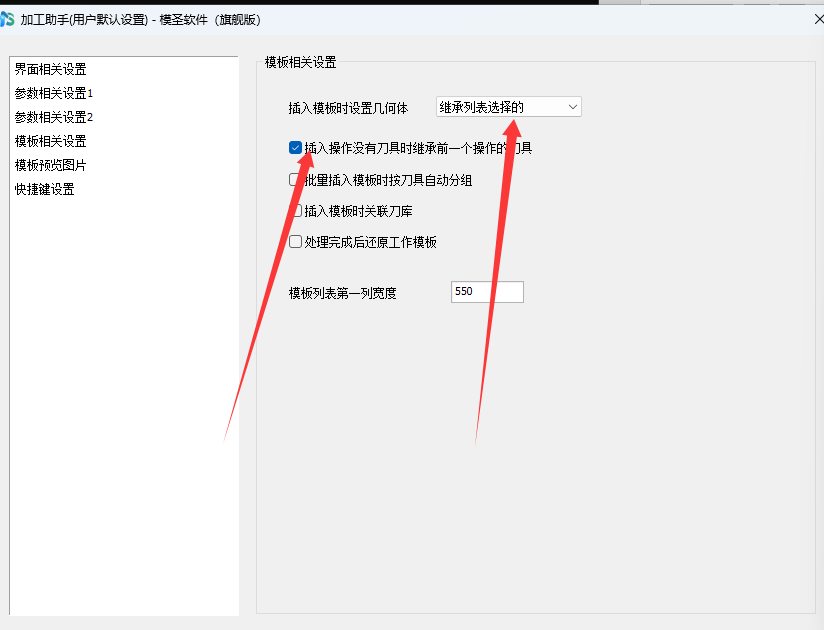
直接双击或直接打开 STP,可能使用的是 3D 格式文件默认模板,单位、显示、加工设置和模板环境不一定符合习惯。更稳妥的做法是先新建自己的建模模板,再导入 3D 文件。
查看答案 →