
通槽没有底面时毛坯厚度识别不到怎么办?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →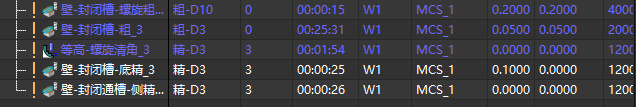
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →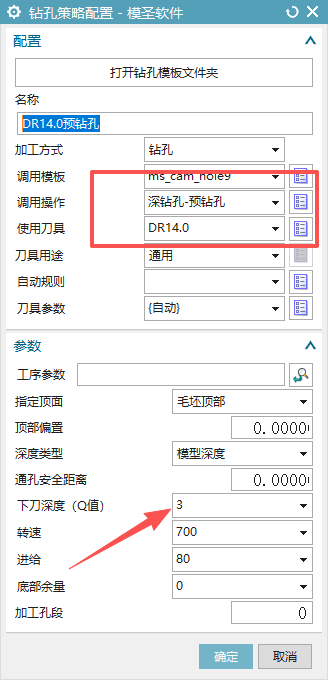
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
孔自动漏识别个别孔时,不能只改参数。先检查部件实体是否干净、孔是否是真正标准孔;如果模型里的孔是异常面、腰槽形状或设计建模不规范,可能需要实体清理或单独处理。
阅读文章 →五金冲压模如果孔、框、开口槽较多,模圣在 3D 环境中做识别、孔自动、框类加工和重复板件处理会更有优势。即使生成速度快,也要保留检查步骤,确认孔位、穿丝孔和加工顺序。
查看答案 →

孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。
阅读文章 →

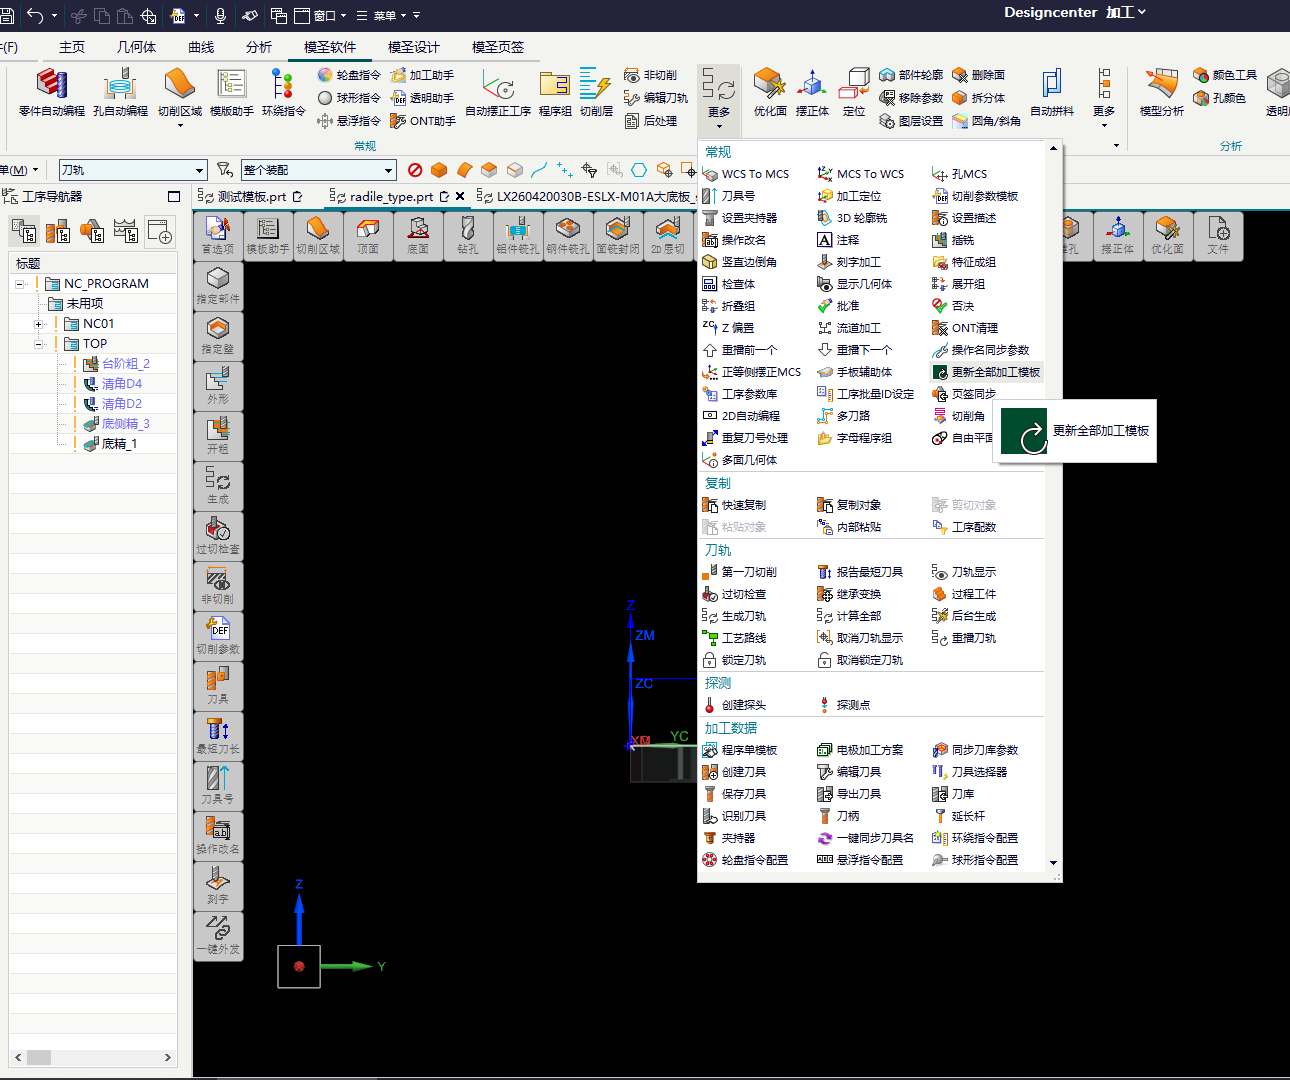

孔自动生成后刀路只在表面点一下,可能与钻头直径、孔识别尺寸或刀尖深度有关。可检查刀尖深度,必要时修正孔尺寸或把孔适当修大后再识别。
查看答案 →底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
底面毛坯厚度在模板里设置为 1.25,但自动生成后被改成 0.5,通常是策略配置中的加工方法或加工区域等参数覆盖了模板厚度。若希望使用模板里的厚度,可把对应配置项改为“无”。
查看答案 →
