工件为什么不建议放在 254、255 图层?
正式加工部件不建议放在 254、255 等特殊图层,也应谨慎使用 200 以上图层;程序单提示找不到加工部件或出图空白时,可先把部件移到图层 1 等普通图层再试。
查看答案 →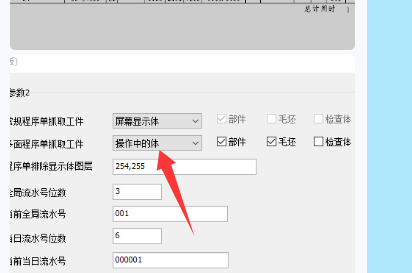
正式加工部件不建议放在 254、255 等特殊图层,也应谨慎使用 200 以上图层;程序单提示找不到加工部件或出图空白时,可先把部件移到图层 1 等普通图层再试。
查看答案 →

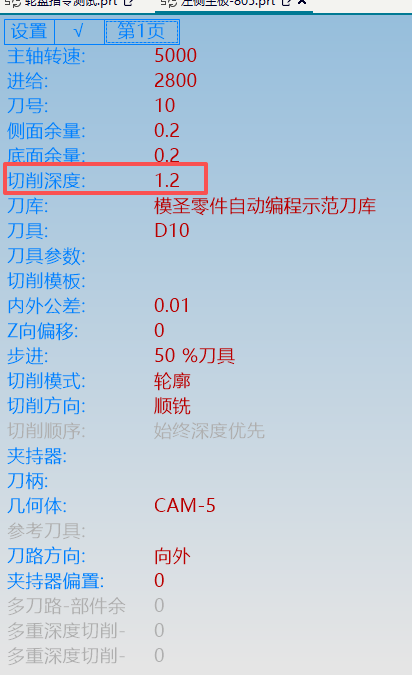
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →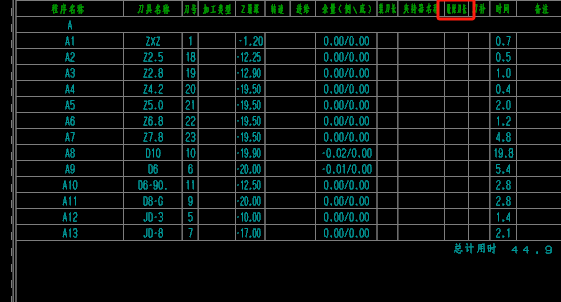
后处理界面勾选计算刀长后,最短刀长的计算来源要分清。四轴、五轴场景可优先尝试 NX/UG 自带算法;但钻头、台阶孔、孔距侧壁较近等情况可能不够准,计算结果仍要人工复核。
查看答案 →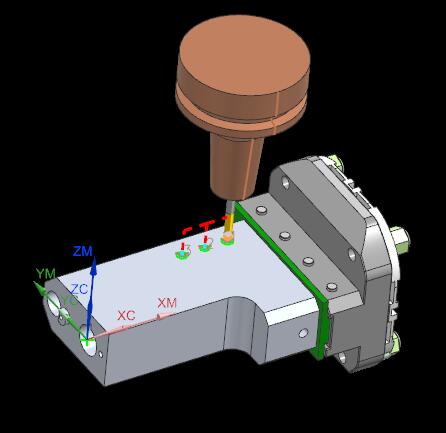
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →


同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →

程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →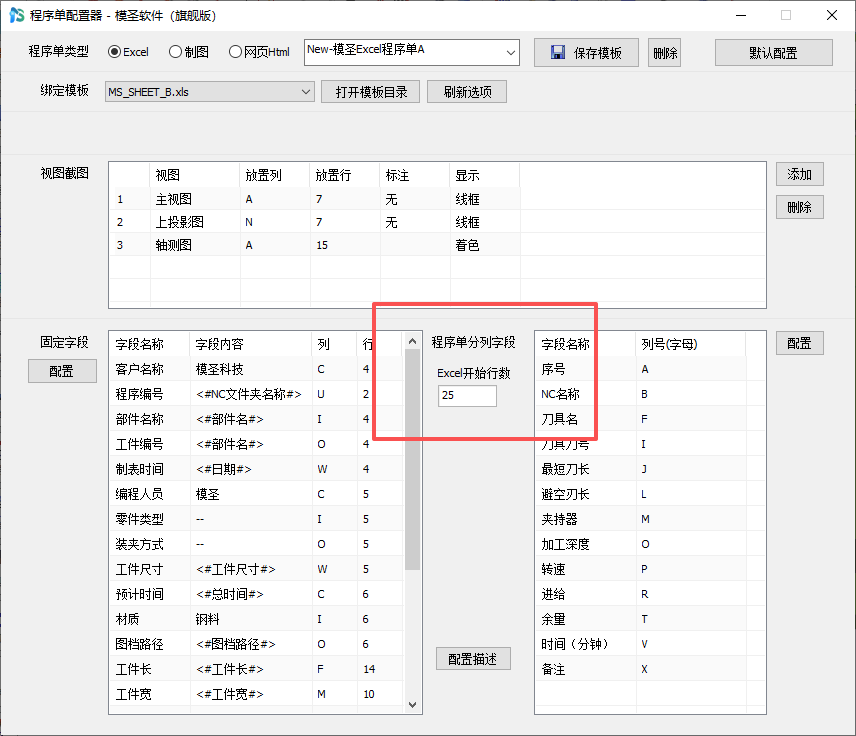
生成程序单前如果感觉程序被重新计算,可能是勾选了计算最短刀长。建议先单独计算刀长,再生成程序单;这样通常更快,也更容易判断当前耗时是不是刀长计算造成的。
查看答案 →