程序单提示“未找到加工部件”怎么办?
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →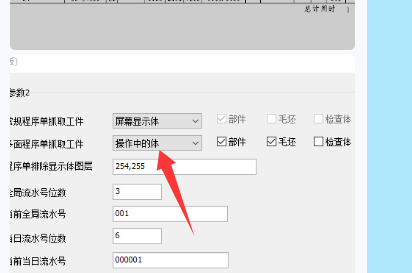
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →
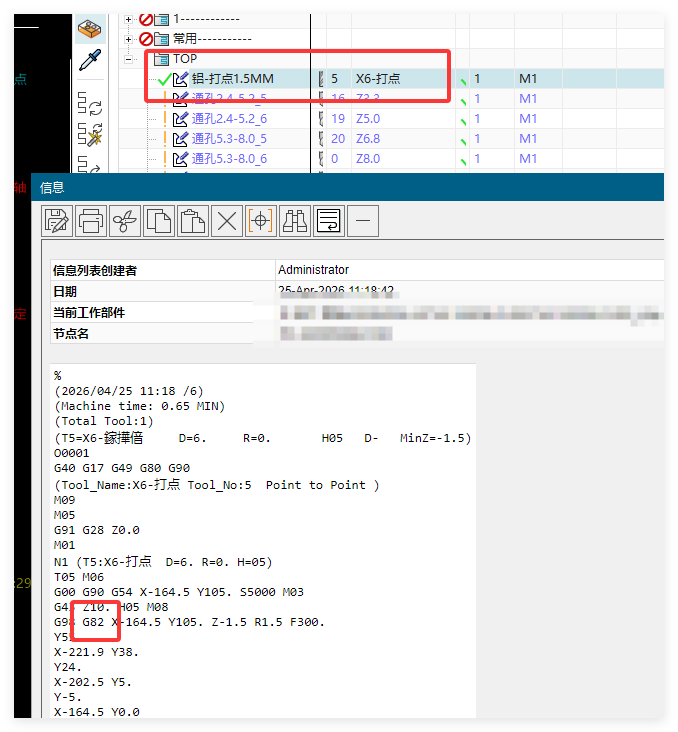
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →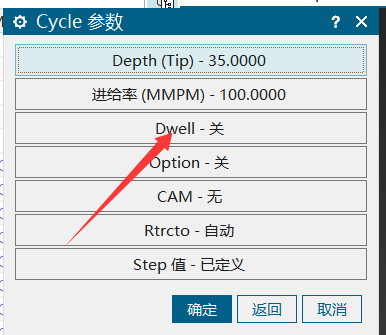
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →

程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
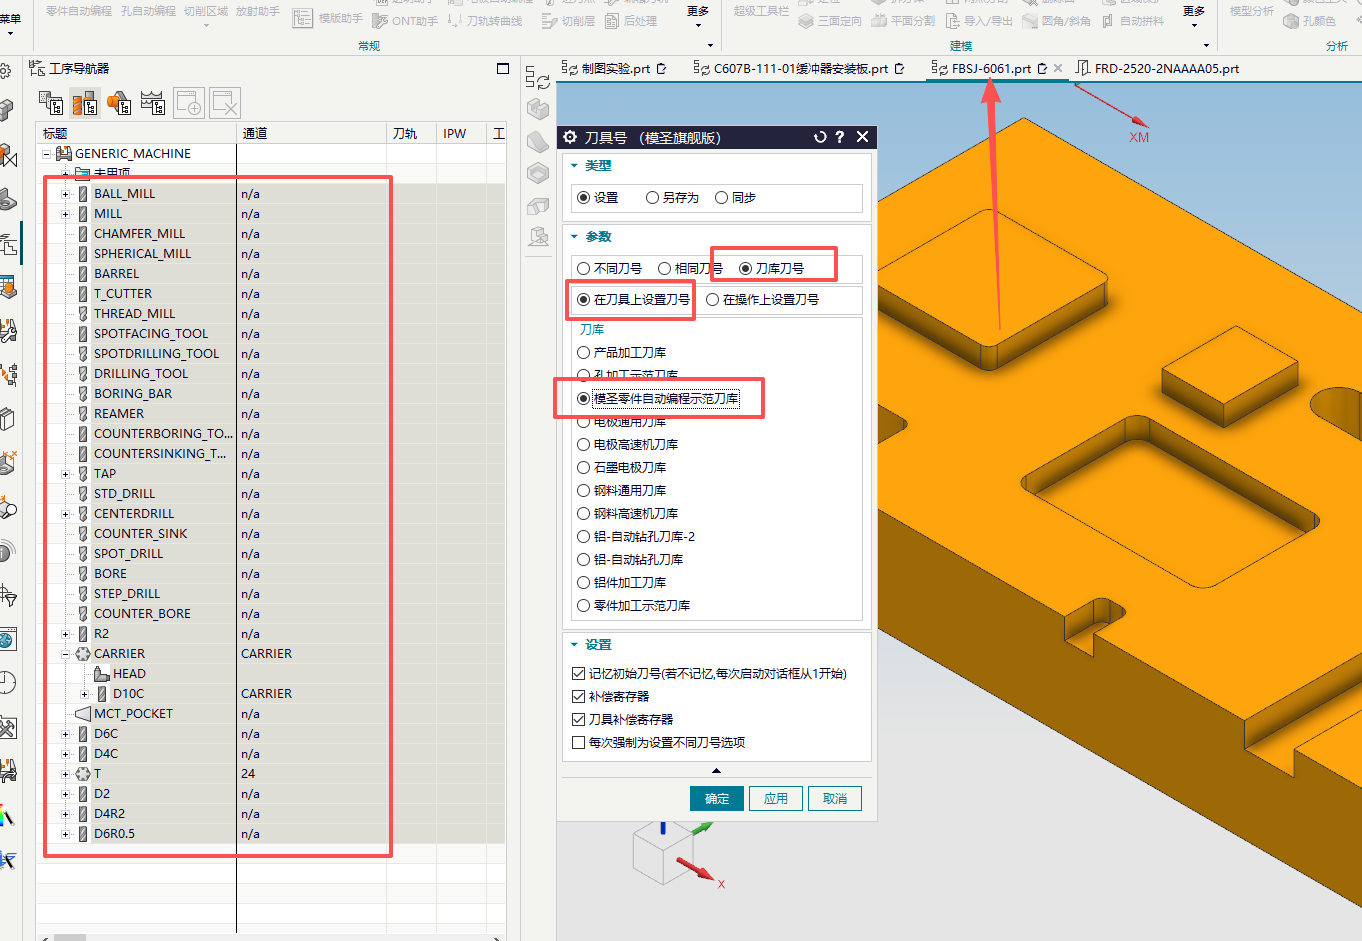
同一把刀用于多个操作且刀补不同,改刀号时应先改刀号,再按操作分别设置刀补。需要批量改刀号时全选相关操作;如果不希望刀补联动变化,注意读取模式和锁定选项。
查看答案 →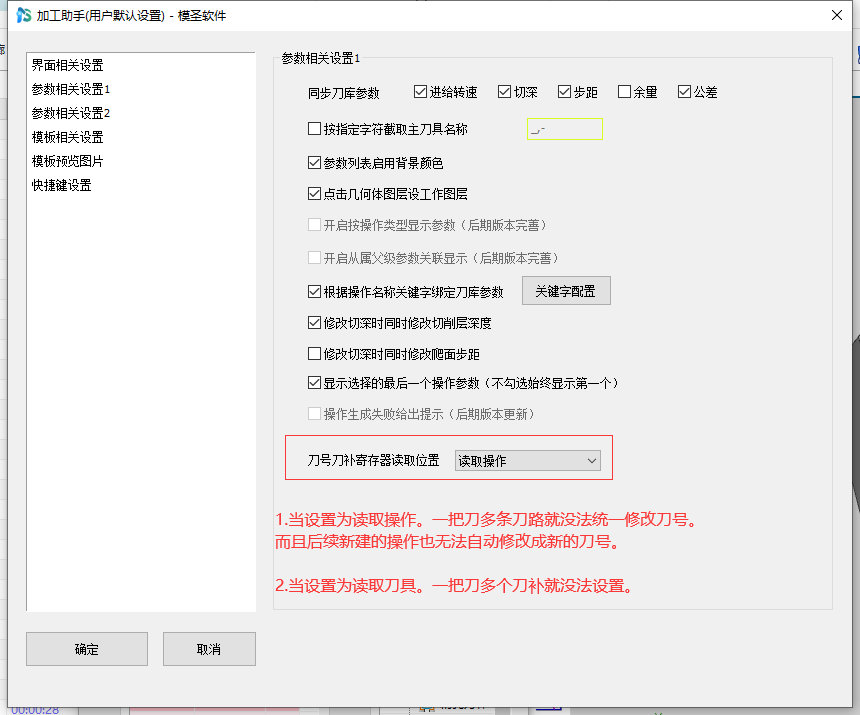
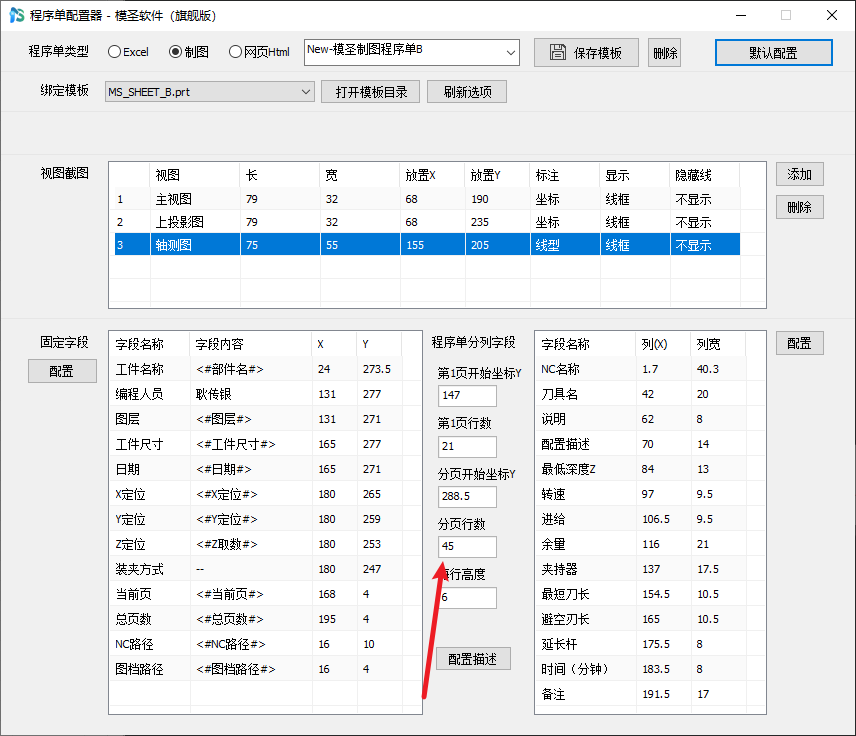
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
阅读文章 →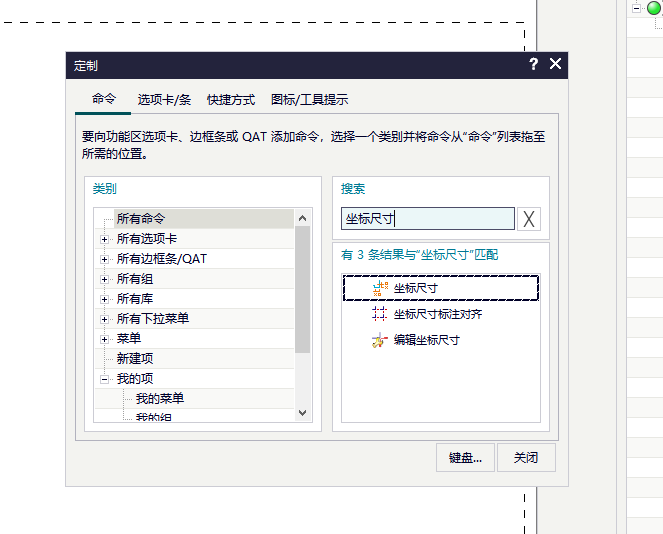
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →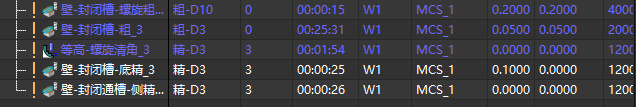

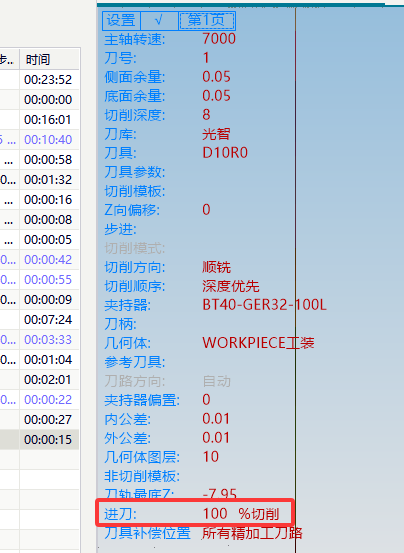
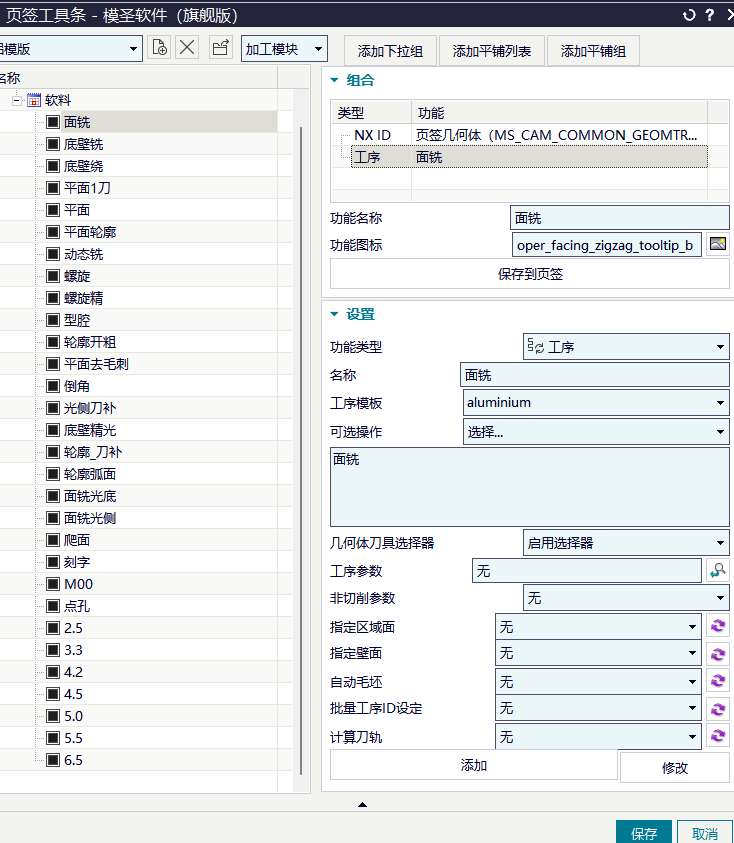
页签或超级工具条里调用刀具选择器时,通常要先选中目标工序,再调用刀具选择相关功能。若单独刀具选择器不稳定,可改用“简易参数”或“几何体和刀具”等组合入口。
查看答案 →