
自动钻孔配置通孔时,可以按公司最大钻孔能力设范围
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
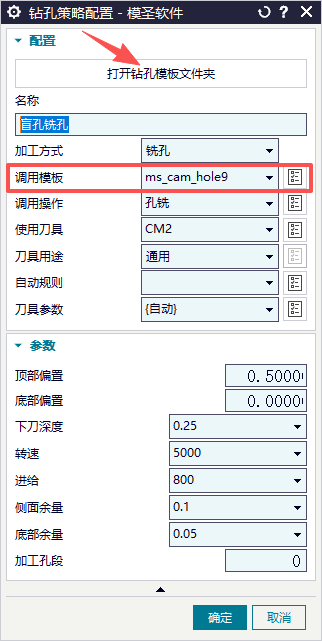
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
阅读文章 →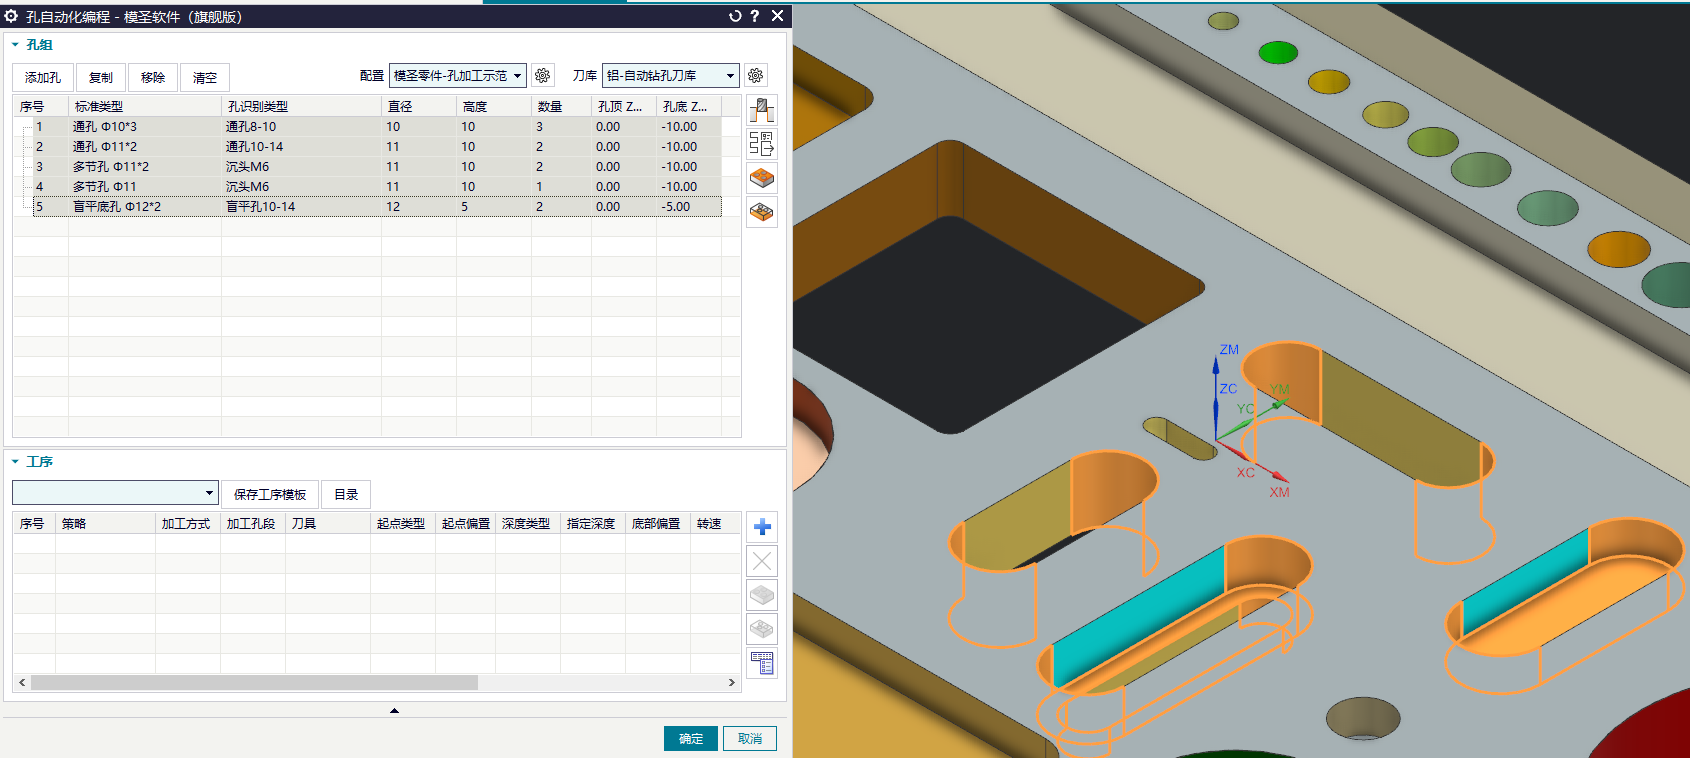

孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →孔自动编程生成钻孔刀路时,如果模板里 Rtrcto 已经是自动,但仍没有继承坐标安全高度,可以把默认参数中的“安全高度”设为 0,让它继承 MCS 的安全高度。
阅读文章 →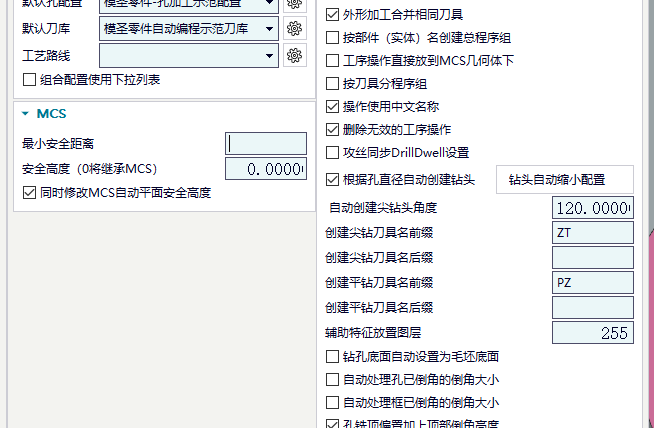



多轴安全高度只有 Z 轴生效时,先检查默认参数里的安全高度、自动平面和指定平面设置。不同面或不同刀轴方向下,自动平面不一定适合,需要切换“指定/自动”等选项验证。
查看答案 →
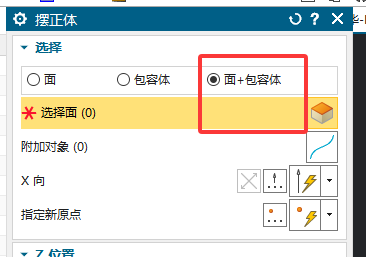
同一个孔、沉头孔或复合特征如果把铣和钻完全分开配置,自动识别时可能只命中其中一类。可以把同一特征相关的铣、钻策略合到同一特征链路中,再测试识别是否完整。
查看答案 →
如果目标是自动找孔、按孔径选择钻头并生成孔加工,优先使用孔自动编程。页签更适合半自动调用模板,孔识别和自动选刀这类工作交给孔自动更合适。
查看答案 →