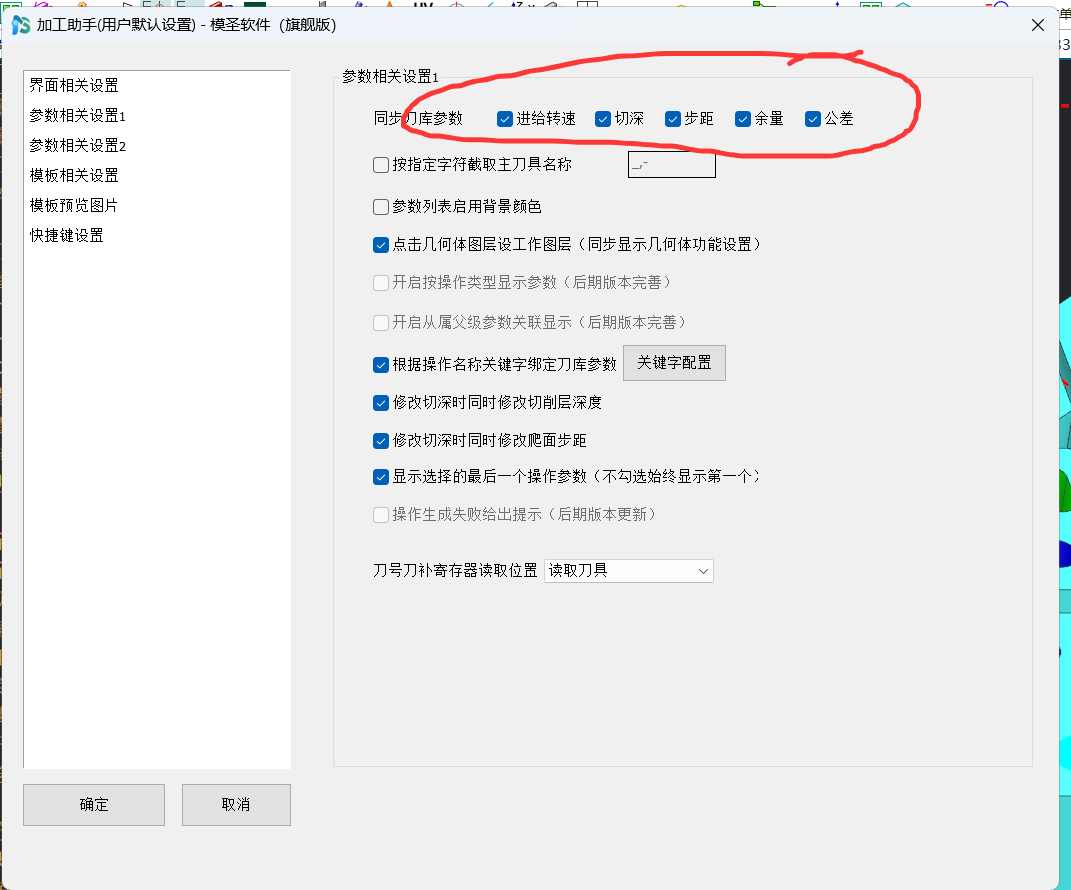
快速设置毛坯时,先指定 WORKPIECE 或工件对象
想快速设置毛坯时,先确认当前加工环境里的 WORKPIECE 或工件对象已经指定。没有先指定工件对象,后面的毛坯、材料和程序单信息都可能无法自动读取。
查看答案 →想快速设置毛坯时,先确认当前加工环境里的 WORKPIECE 或工件对象已经指定。没有先指定工件对象,后面的毛坯、材料和程序单信息都可能无法自动读取。
查看答案 →复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
查看答案 →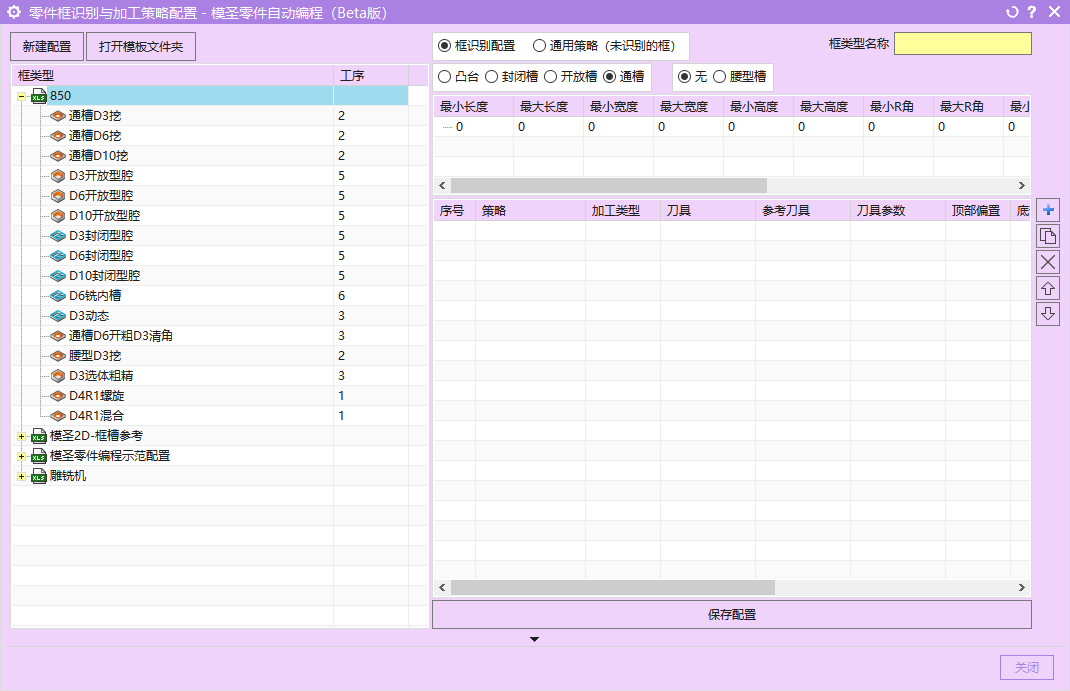

外形洗面或自动编程倒角不下去时,不一定是在模板里写负余量。最终应检查自动编程配置中的倒角大小、底部偏置和调用操作;平面倒角通常按平面铣/平面倒角配置处理。
阅读文章 →
铣孔顶刀时,不能只看孔径,还要看刀具直径、刀粒宽度和是否盲孔。孔径接近或小于两倍刀径时更容易顶刀,可通过换小刀、预钻孔或按孔径范围配置刀具来处理。
查看答案 →
孔自动编程不建议用 0 到 200 这类超大范围让系统完全智能选刀。更稳的方式是按本厂常用刀具,把孔径拆成多个最小到最大范围,每个范围绑定合适刀具或加工策略。
阅读文章 →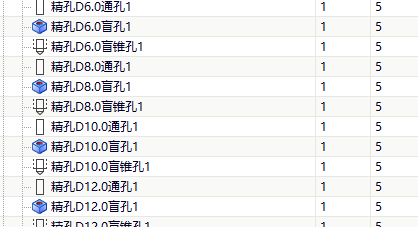
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。
阅读文章 →

孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →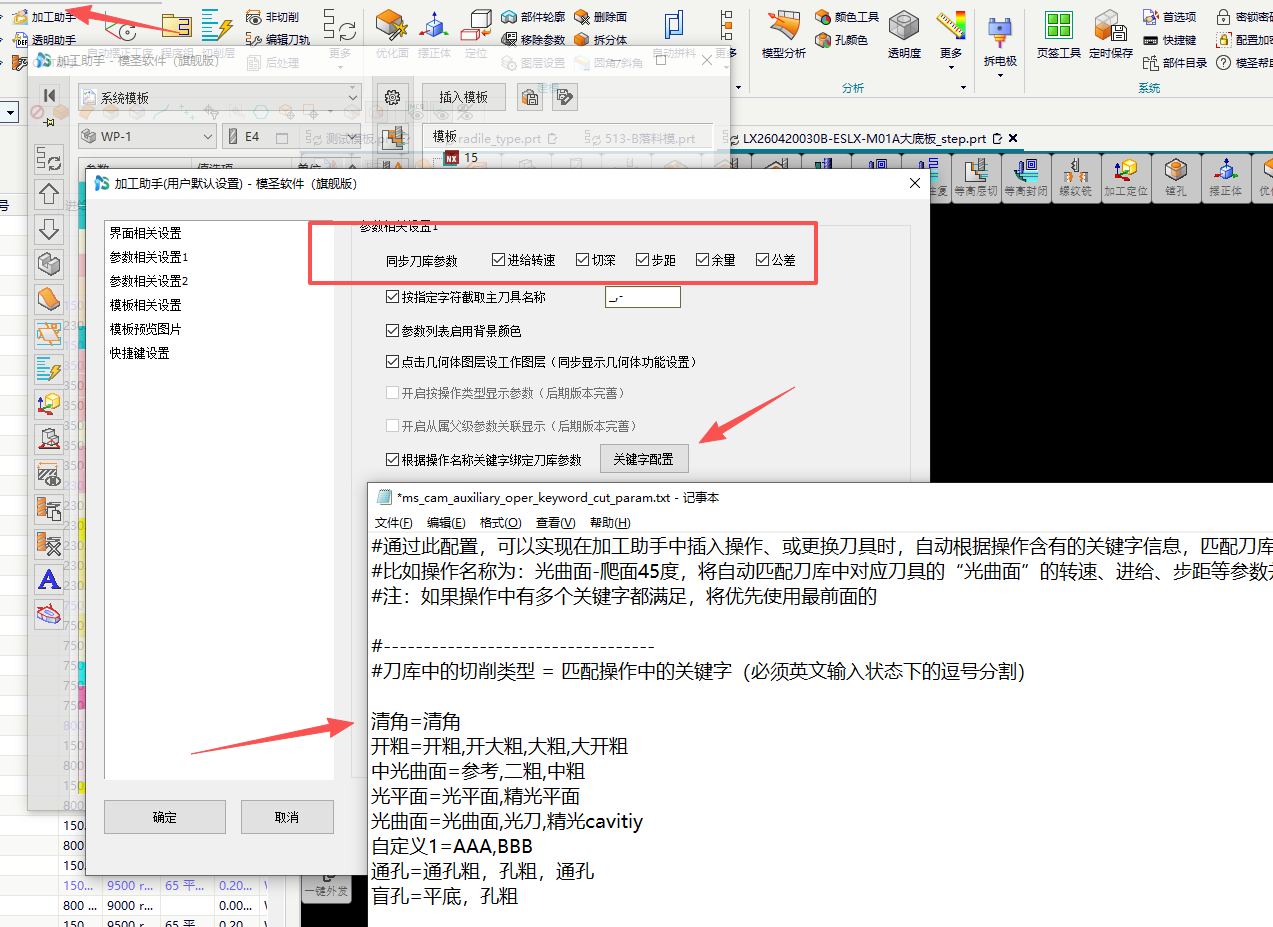
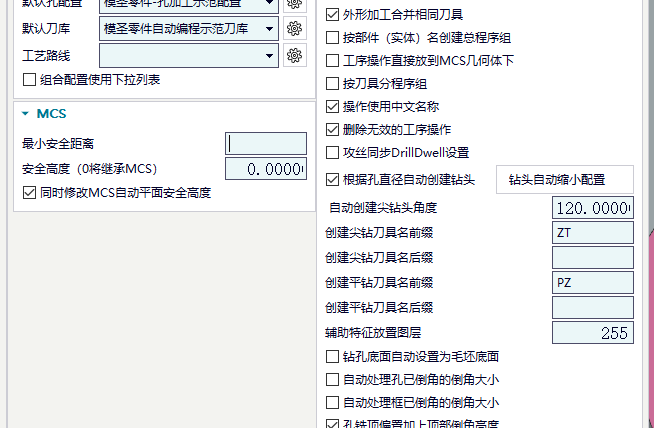
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
查看答案 →