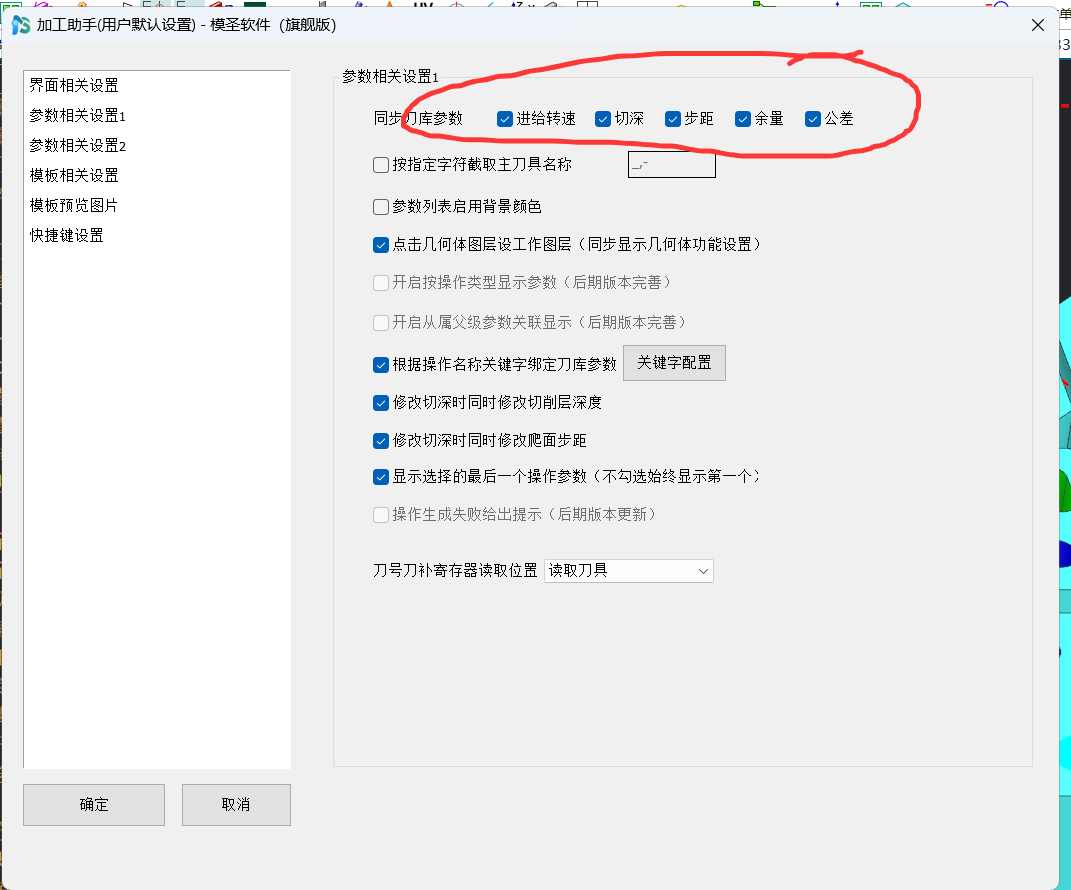
自动编程的组合配置为什么保存后不固定?
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →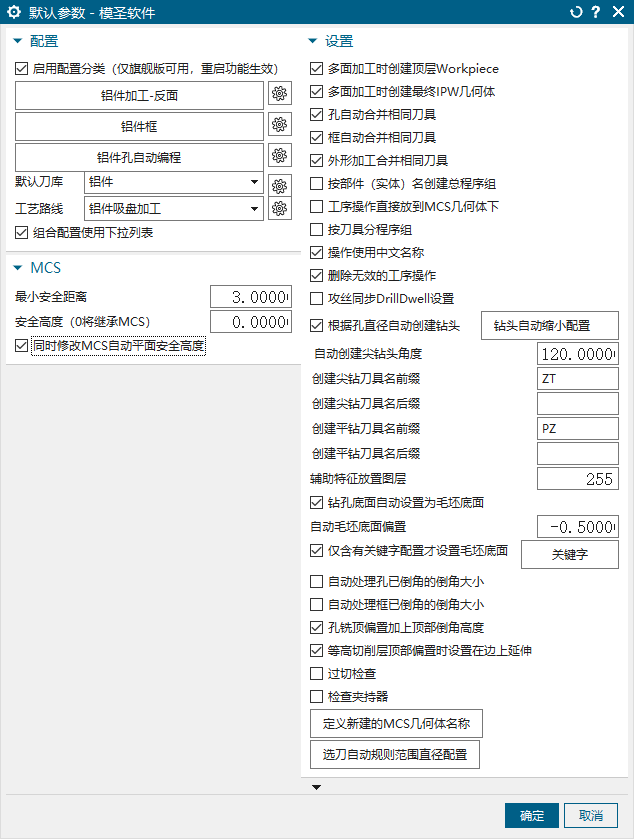
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →
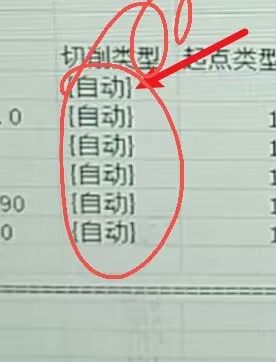
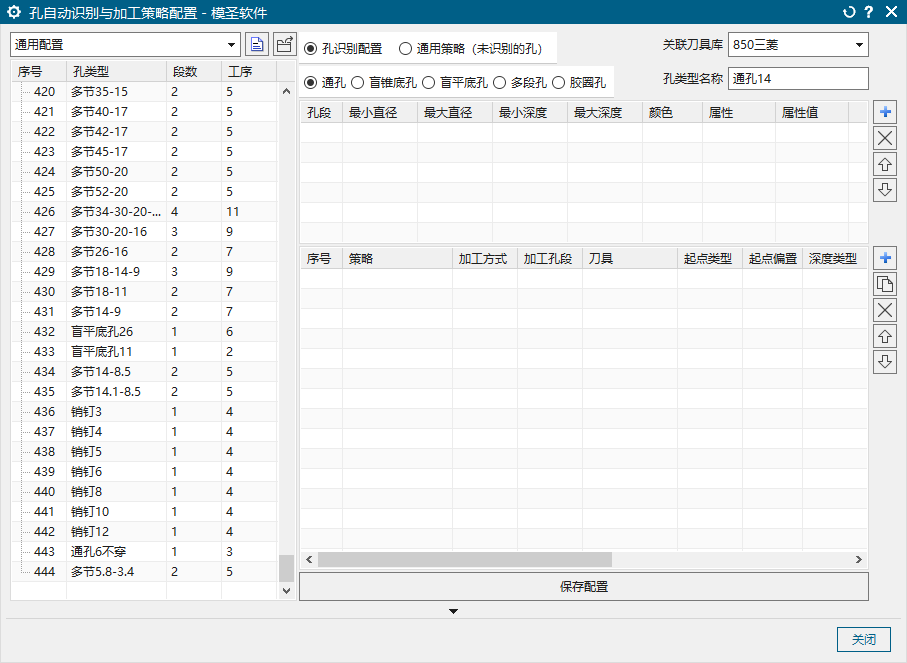

钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →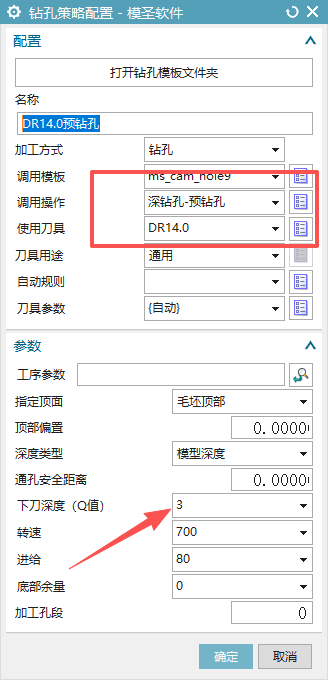
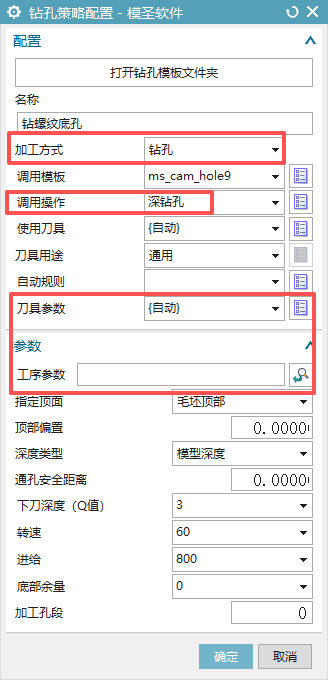

孔自动配置可以按孔径范围划分加工方式。例如通孔最大设置到 18.1,18 以下按钻孔策略处理,超过 18 的孔再交给铣削策略。刀具和参数应配合模圣刀库,让常用钻头自动带出转速进给。
阅读文章 →
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →

刀具配置文件突然变成乱码时,优先不要继续用表格软件反复打开保存。应先备份现有文件,再用完整安装包或正常备份恢复配置,最后只回拷确认无误的个性化文件。
查看答案 →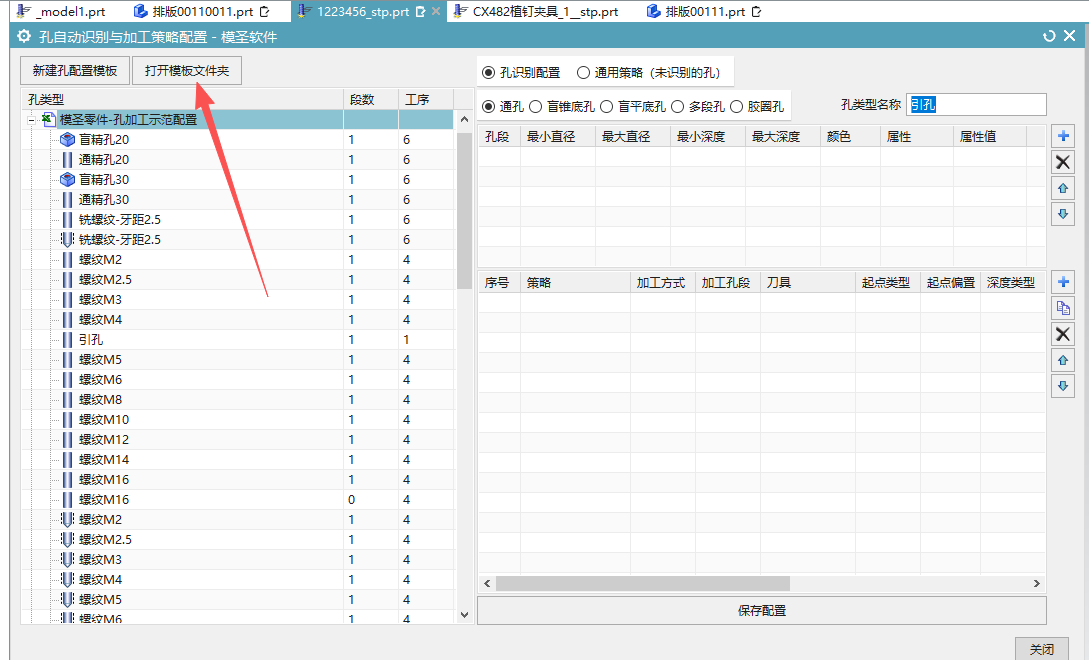
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
查看答案 →