
程序单加工类型描述关键字应该按什么内容配置?
程序单关键字用于把程序、策略或操作识别成指定类型。通常可以配置与策略名称、操作名称或模板名称相同的关键字,让输出时自动匹配到对应字段或类型。
查看答案 →
程序单关键字用于把程序、策略或操作识别成指定类型。通常可以配置与策略名称、操作名称或模板名称相同的关键字,让输出时自动匹配到对应字段或类型。
查看答案 →
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →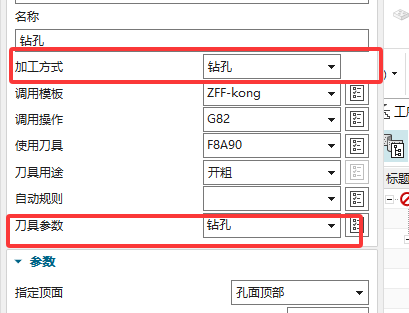
打点可以做成通用模板,但不是所有孔只靠一个孔段范围就能完全覆盖。通孔、盲孔、多段孔等孔类型仍要按孔配置匹配打点模板;配置好一个打点后可保存为模板,后续选择会更快。
查看答案 →孔自动编程创建刀具不只看手动模板。孔径与钻头尺寸不匹配时,孔自动会按孔径创建或匹配钻头;如果完全不建 Workpiece,普通 2D 刀路过切检查会缺少判断依据。
查看答案 →
动态开粗在转速、进给、余量已经继承后,如果刀号仍显示为 0,说明切削参数匹配与刀号同步可能不是同一条规则,需要单独检查刀号字段、模板刀号和版本表现。
查看答案 →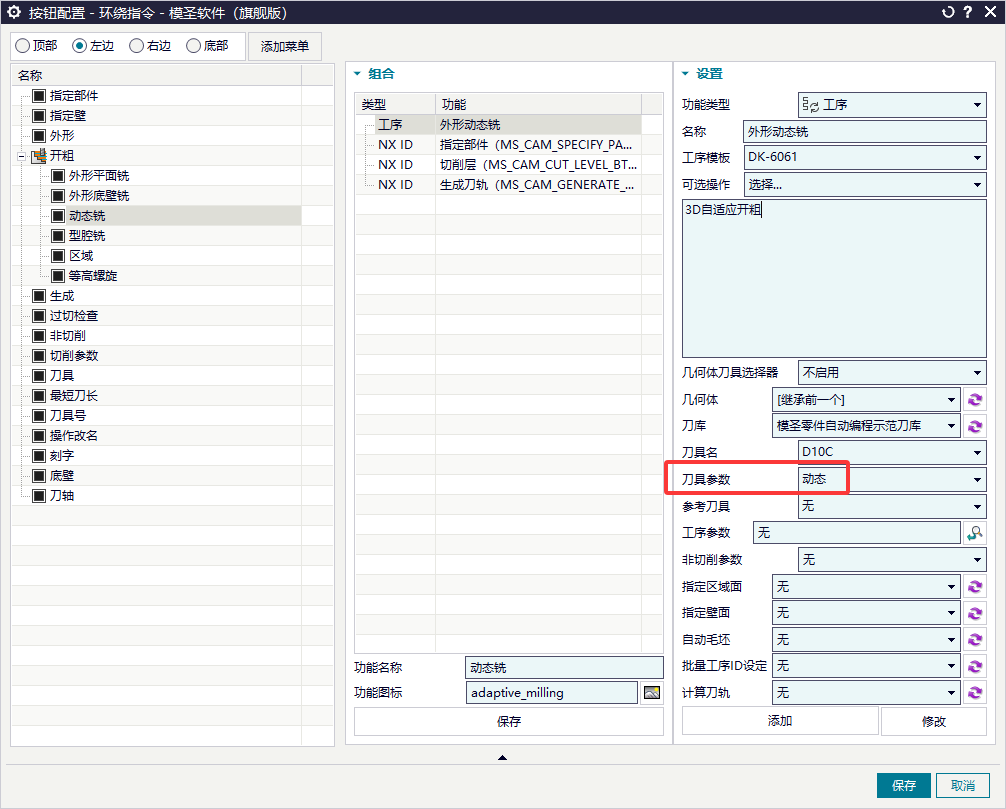
刀库中的系统类型和类型名称都可以按企业习惯补充,但两者作用不同。类型名称更常用于刀库参数匹配;系统类型下拉不等于刀具类型匹配规则。新增倒角等类型时应统一命名并保存。
阅读文章 →
外部图档或其他软件转来的模型,在 NX/UG 里能手动选几何,但模圣自动编程选不了时,可能与装配模式、面质量、导入数据结构或几何类型有关。可先优化面,检查是否为装配文件,必要时导出后新建图档再导入。
查看答案 →模圣刀库可以在模圣相关功能中调用,但转速、进给、材料、加工方式等参数不会自动同步到 NX 原生模板;需要分别维护对应模板或在模圣流程中设置好参数。
查看答案 →加工助手面板颜色丢失或变成白色时,通常优先检查参数模板目录里的颜色配置文件;有备份时可只复制颜色相关文件恢复,不必把近期修改的刀库和参数全部回退。
查看答案 →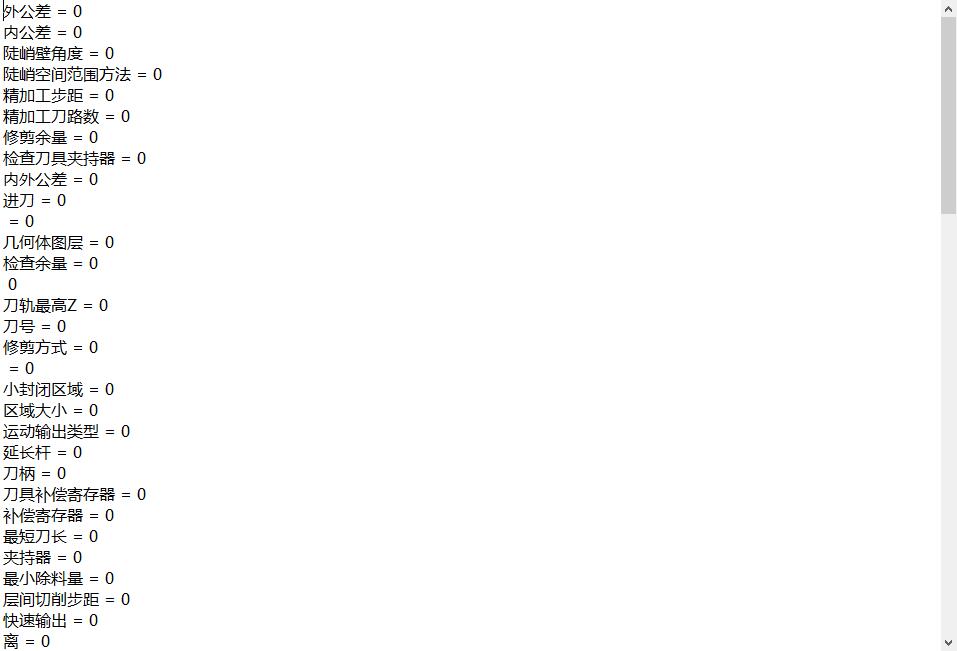
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →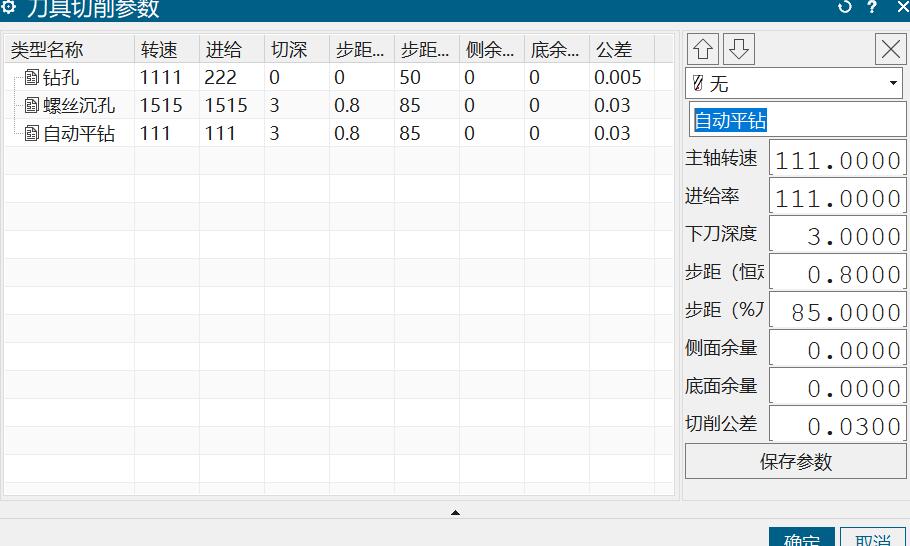
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →