自动编程新建坐标夹具偏置想从 0 改为 1,可到加工模板里改
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →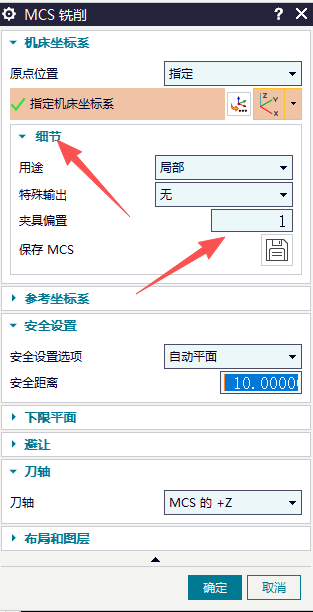
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →
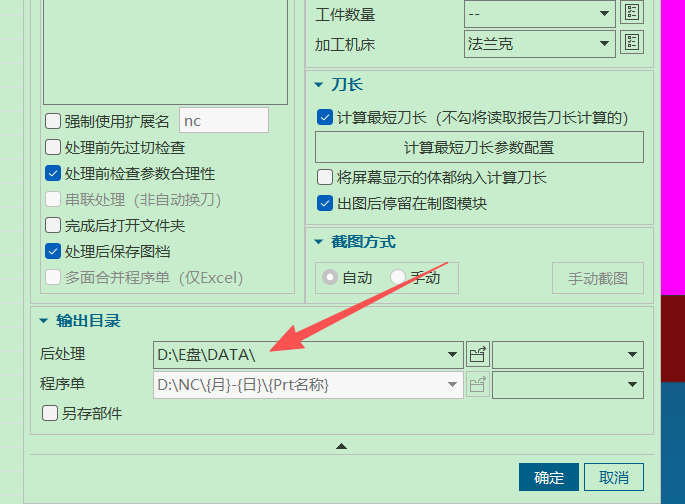
后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
查看答案 →后处理时想对同名程序或覆盖源文件进行提示,除了在后处理/程序单模板里勾选对应提醒项,还要确认后处理界面的检测选项已开启。开启后遇到同名 NC 文件时,会弹出是否覆盖的提示。
阅读文章 →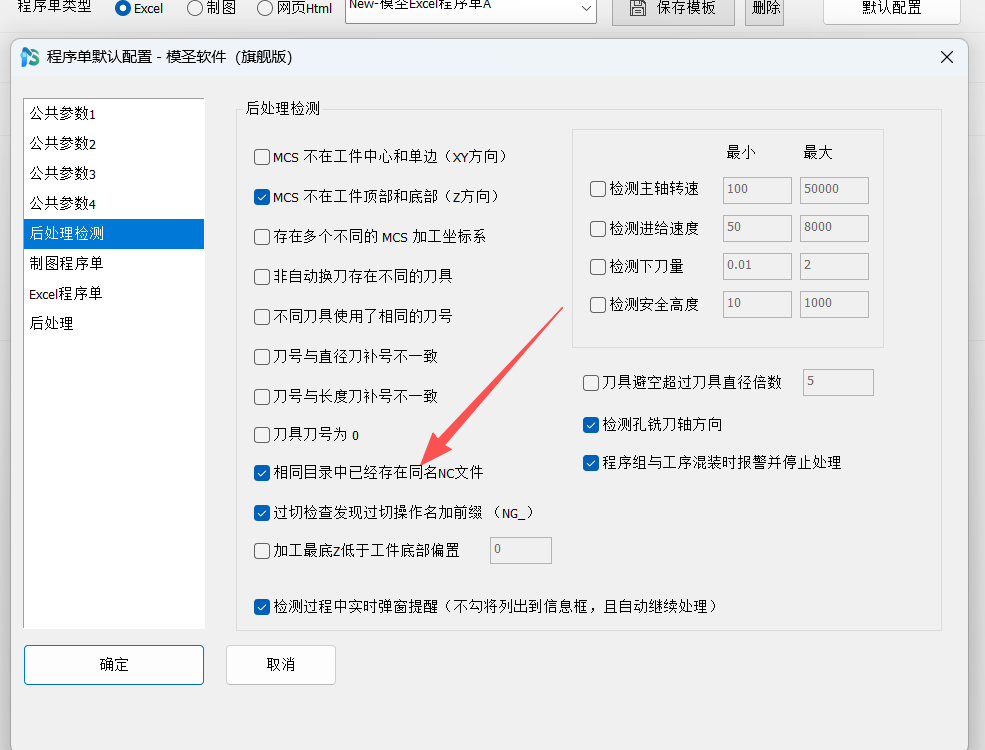
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →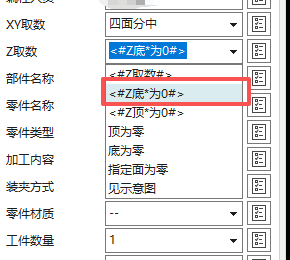
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →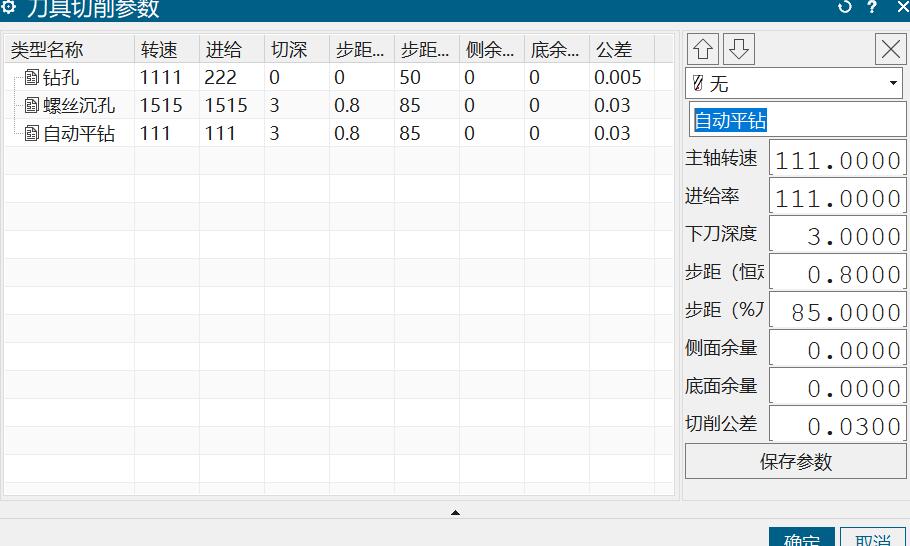
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →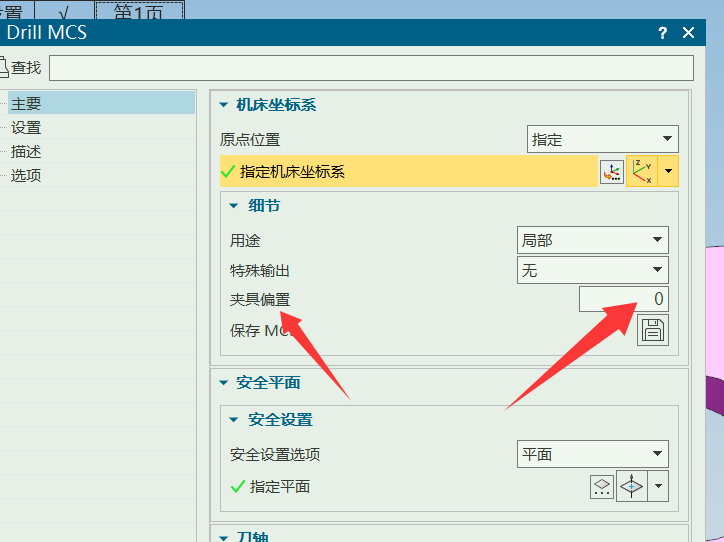
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →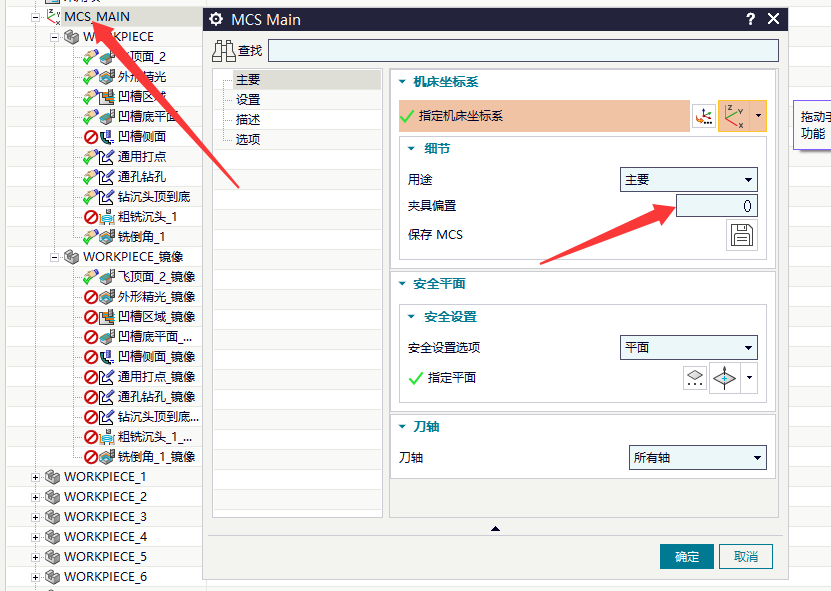
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →