页签下拉组或图标布局异常时,可复制粘贴撑开后再改
制作下拉组页签时,如果布局挤在一起或显示异常,除了修复和重启,也可以先复制粘贴已有项把平铺区域撑开,后面再逐个修改内容,这样可减少频繁重启。
查看答案 →制作下拉组页签时,如果布局挤在一起或显示异常,除了修复和重启,也可以先复制粘贴已有项把平铺区域撑开,后面再逐个修改内容,这样可减少频繁重启。
查看答案 →程序单想显示多轴刀长时,先检查程序单字段中是否有对应刀长字段,并确认刀具、刀柄、夹持器等装配信息完整。字段有了但装配不完整,输出数值仍可能不准确。
查看答案 →安装其他软件驱动后,模圣提示加密锁读取失败,可能是驱动冲突或安全软件拦截。可先卸载或禁用最近新增的驱动,重启后单独测试模圣授权,再逐项恢复。
查看答案 →自动编程过程中生成的 WP 名称如果需要统一,可先尝试在对象树中重命名;如果是由摆正体或视图设置自动生成,则需要检查相关设置里的命名项。该条需要结合当前版本界面复核。
查看答案 →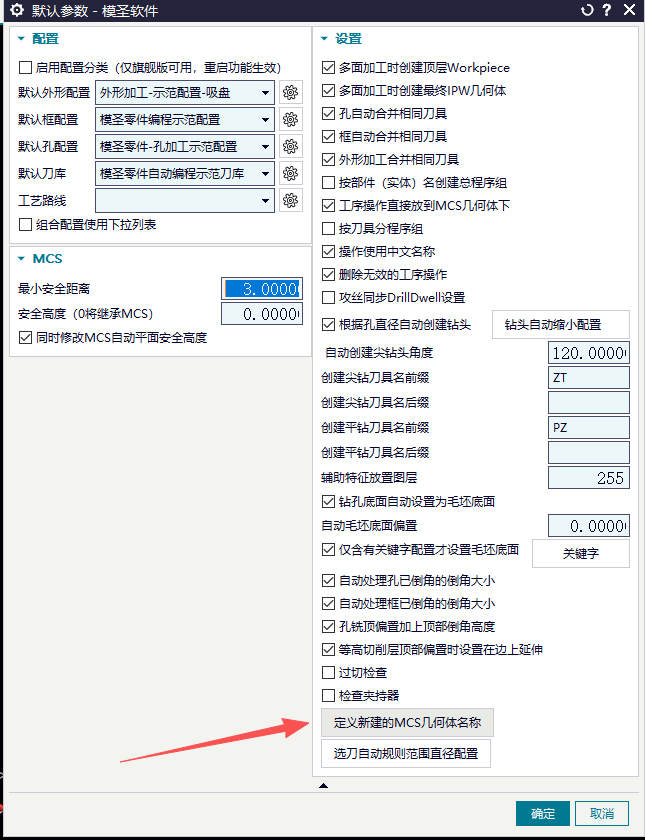
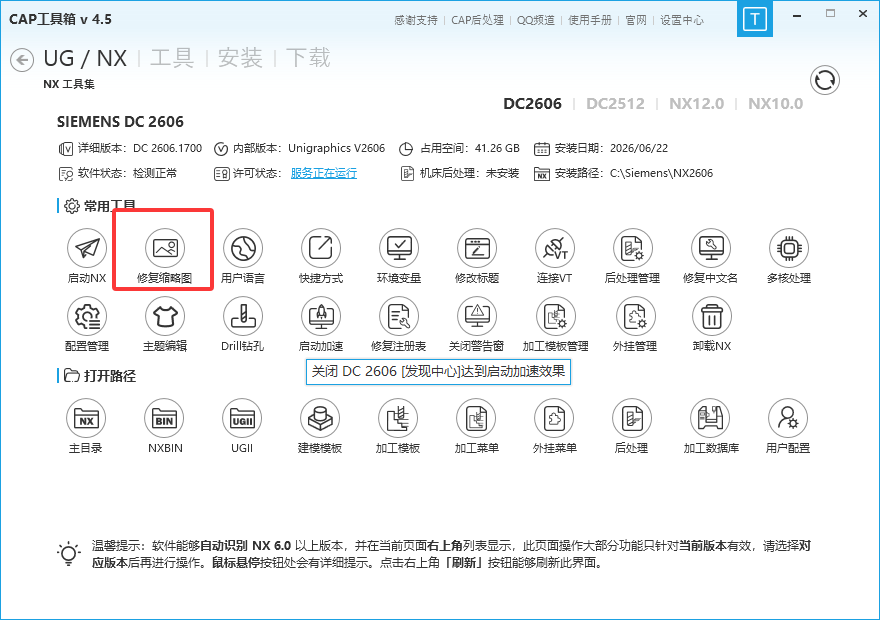
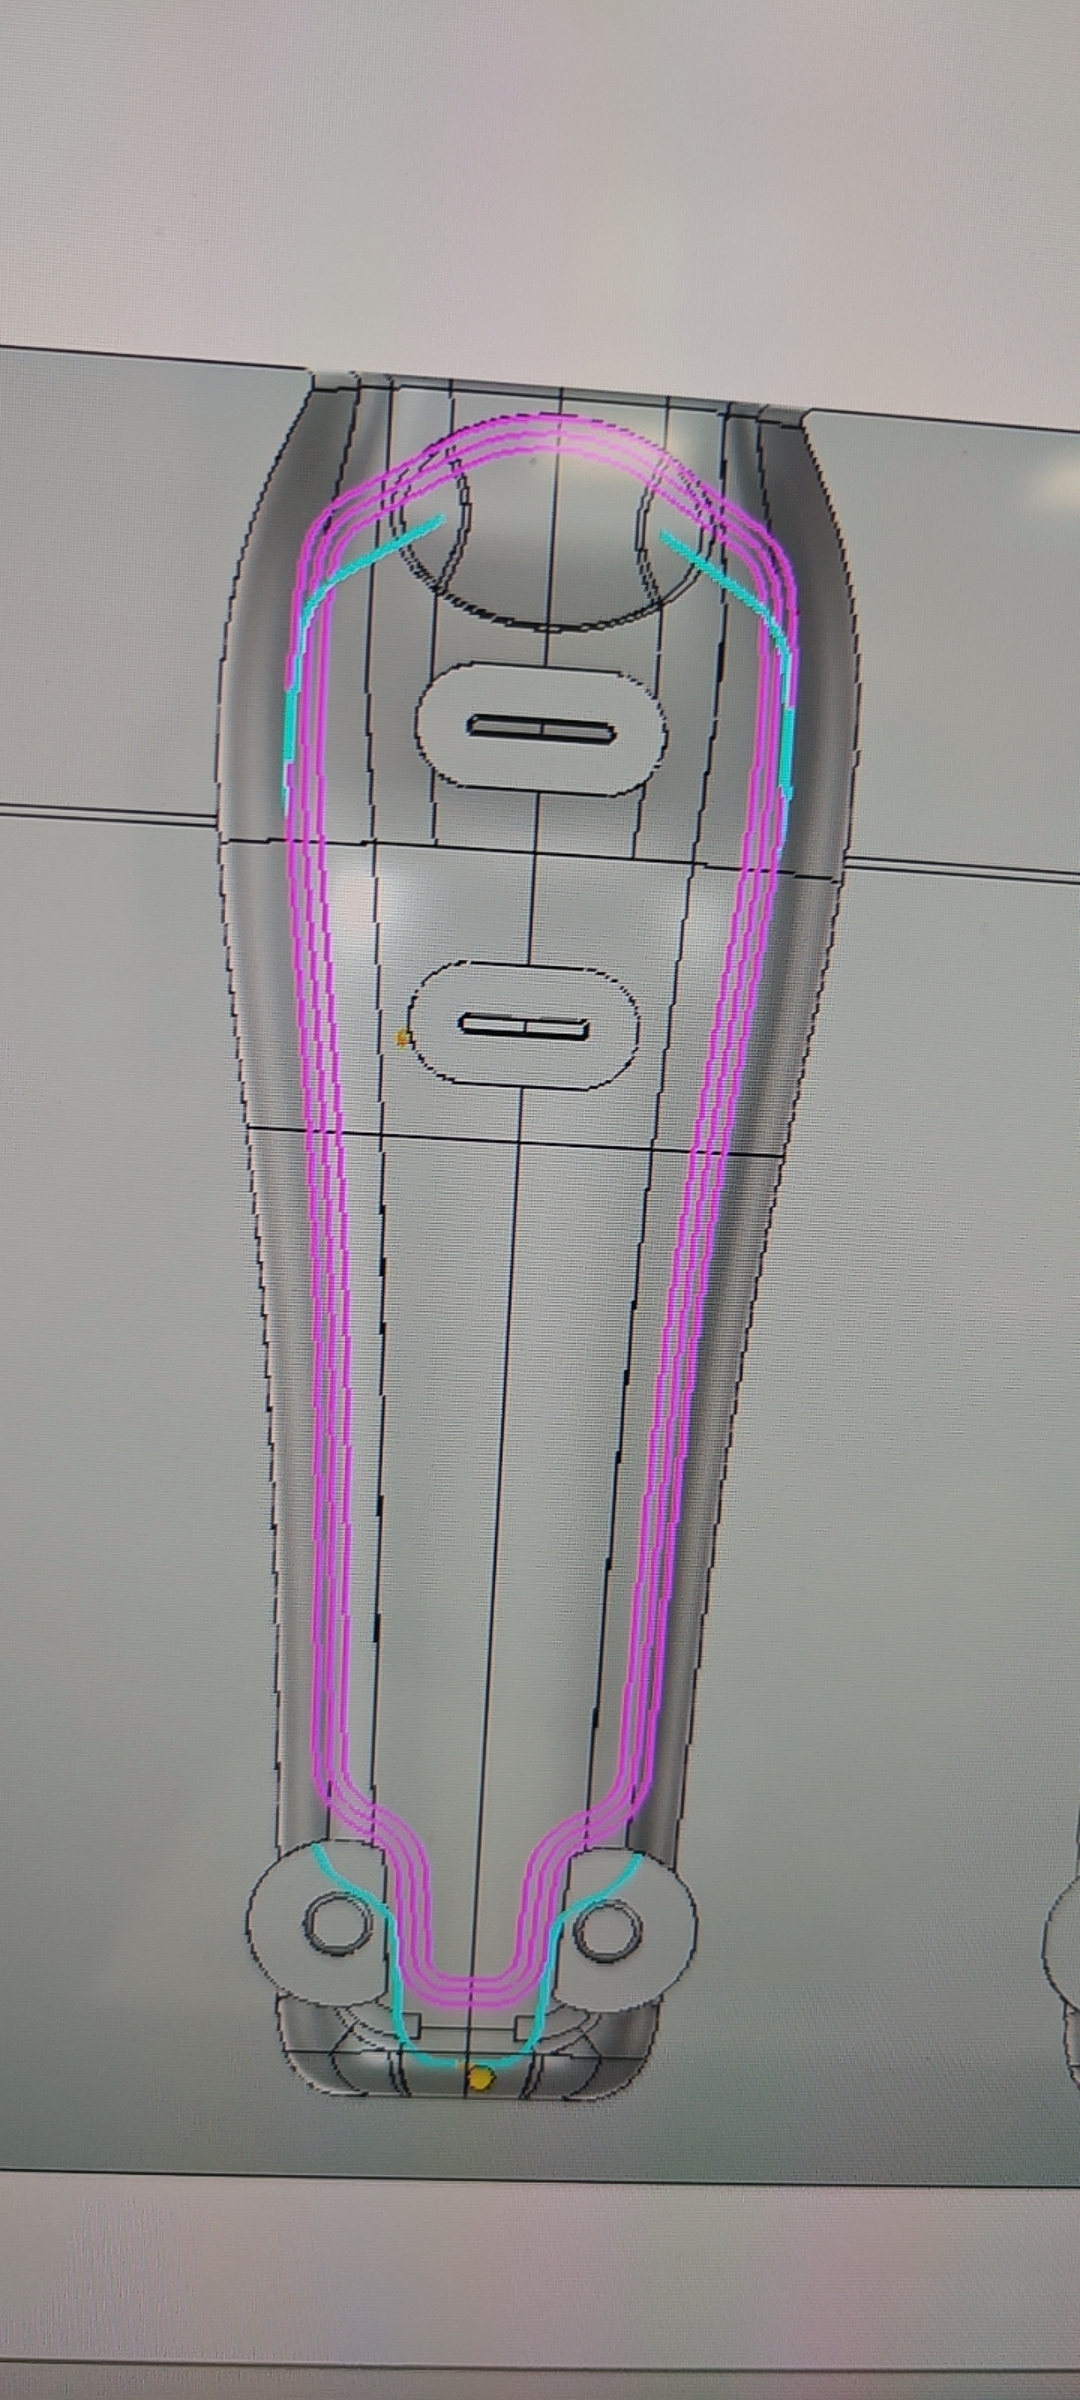
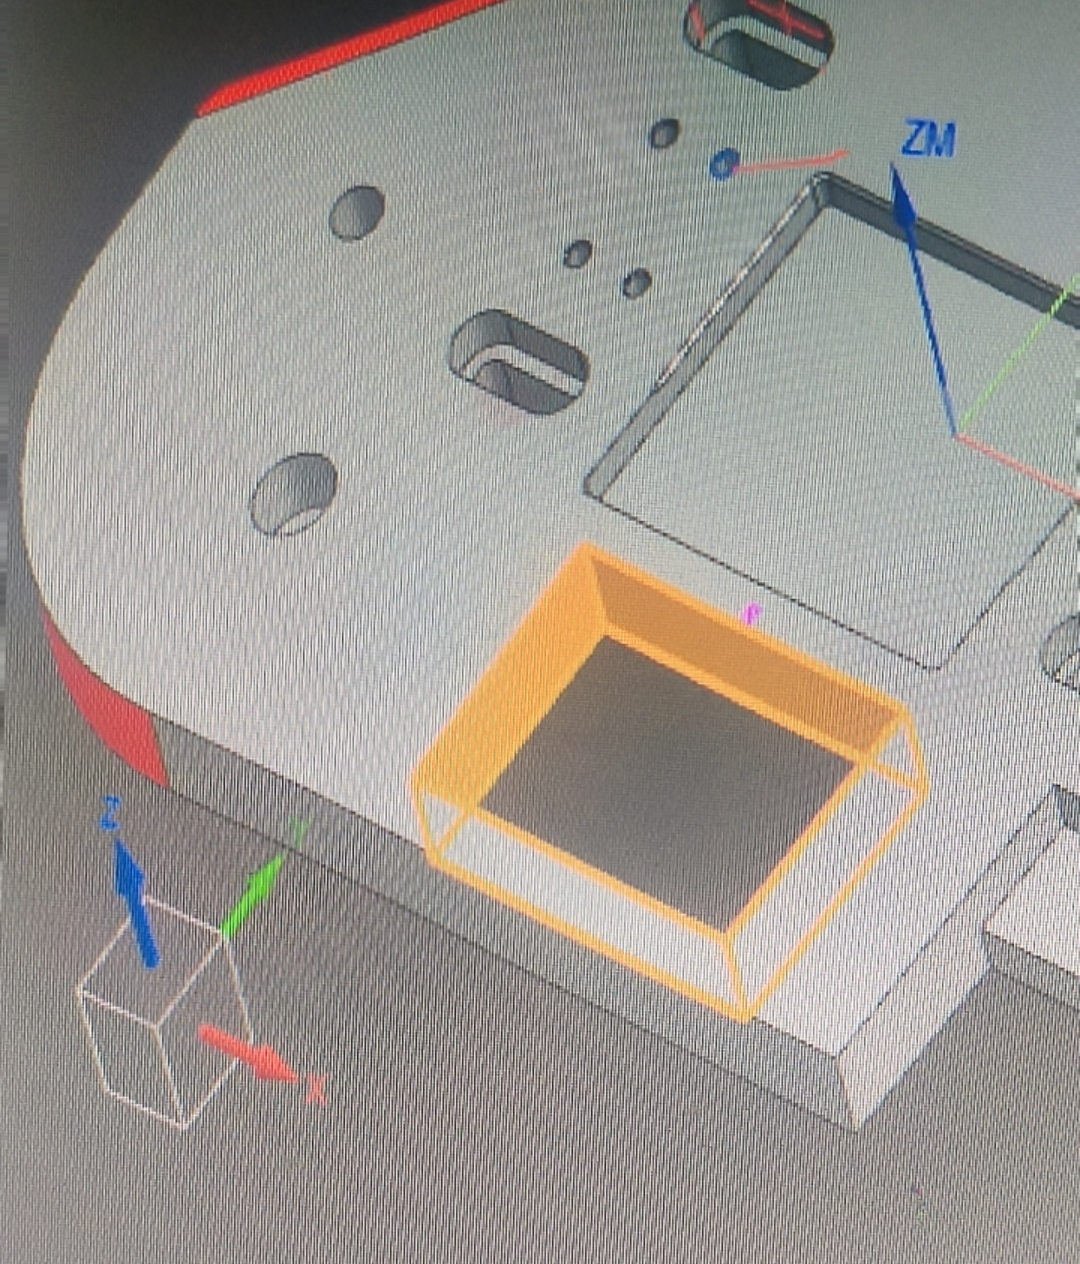
3D 轮廓可以用于倒角等场景,但不是所有轮廓加工都适合直接套用。出现报警或选项不适配时,要先判断当前目标是否更适合等高、曲线驱动或其他策略。
查看答案 →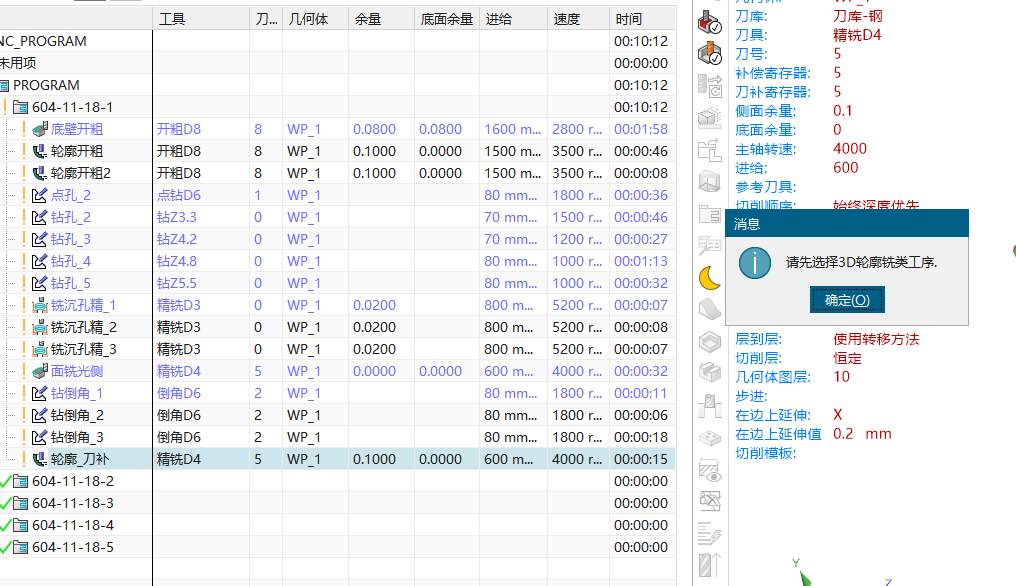
自动编程配置中想插入定位、等待时间或其他动作时,配置能调用的通常必须是模板内已有的操作。若模板里没有对应操作,只能改模板、改配置,或临时放到刀轨事件中处理。
查看答案 →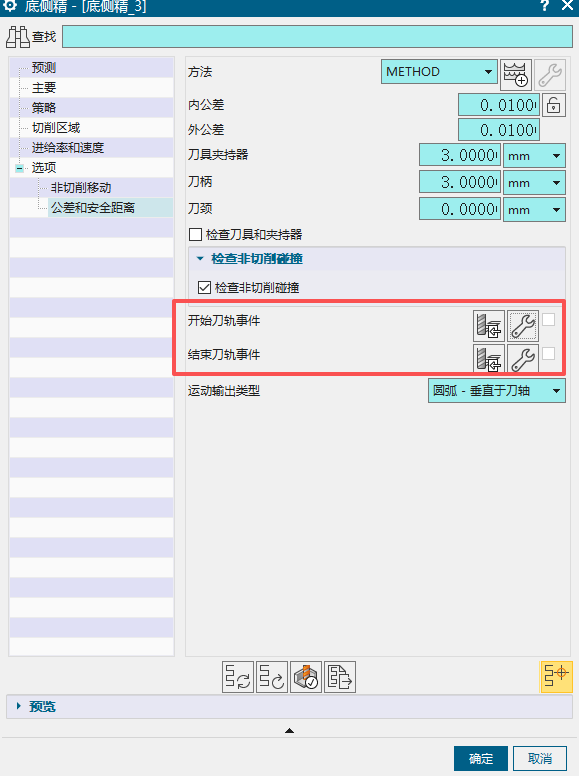
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →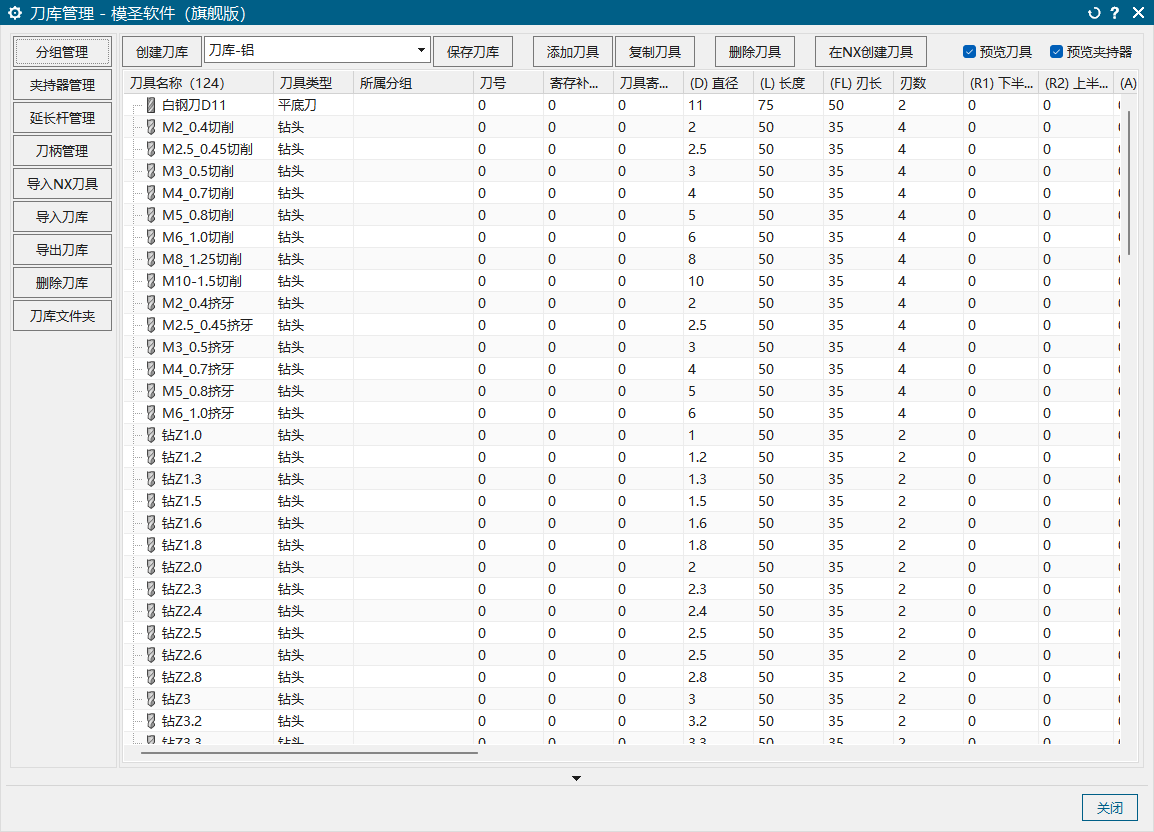
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →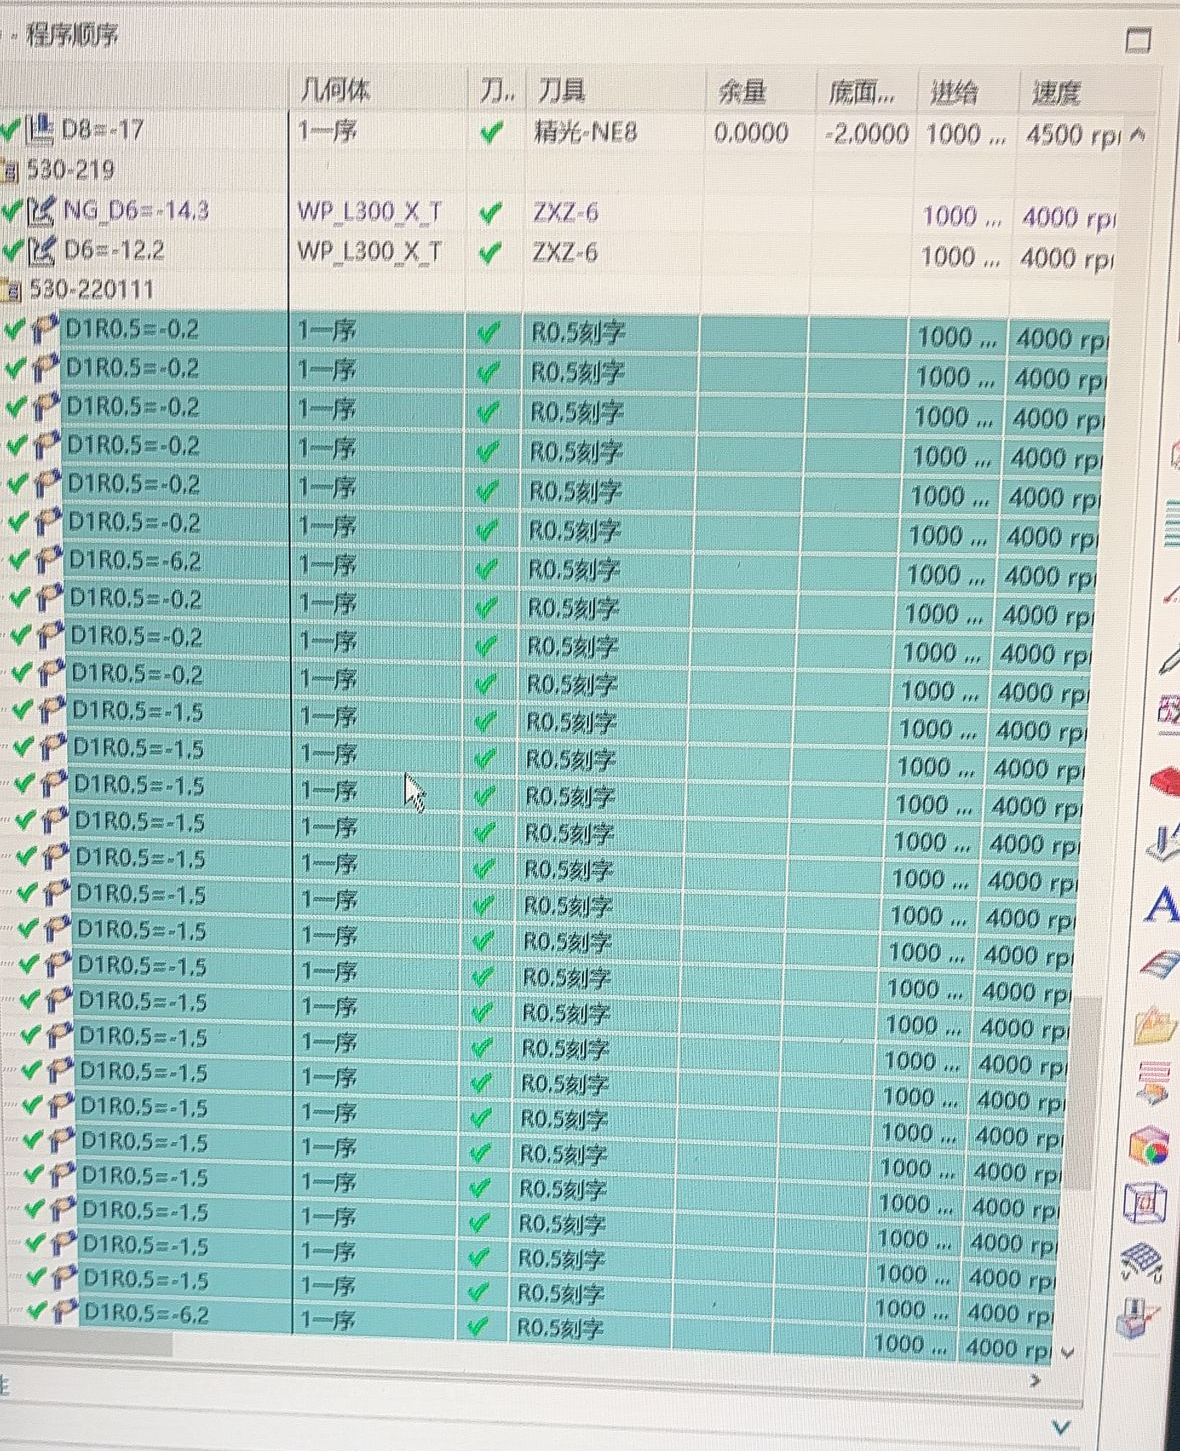
薄板、排版件或小件采用粘接装夹时,常见工艺是先加工孔和内部特征,外形轮廓放到最后,再根据材料和装夹强度保留少量底部余量。该方法需要结合现场装夹强度验证。
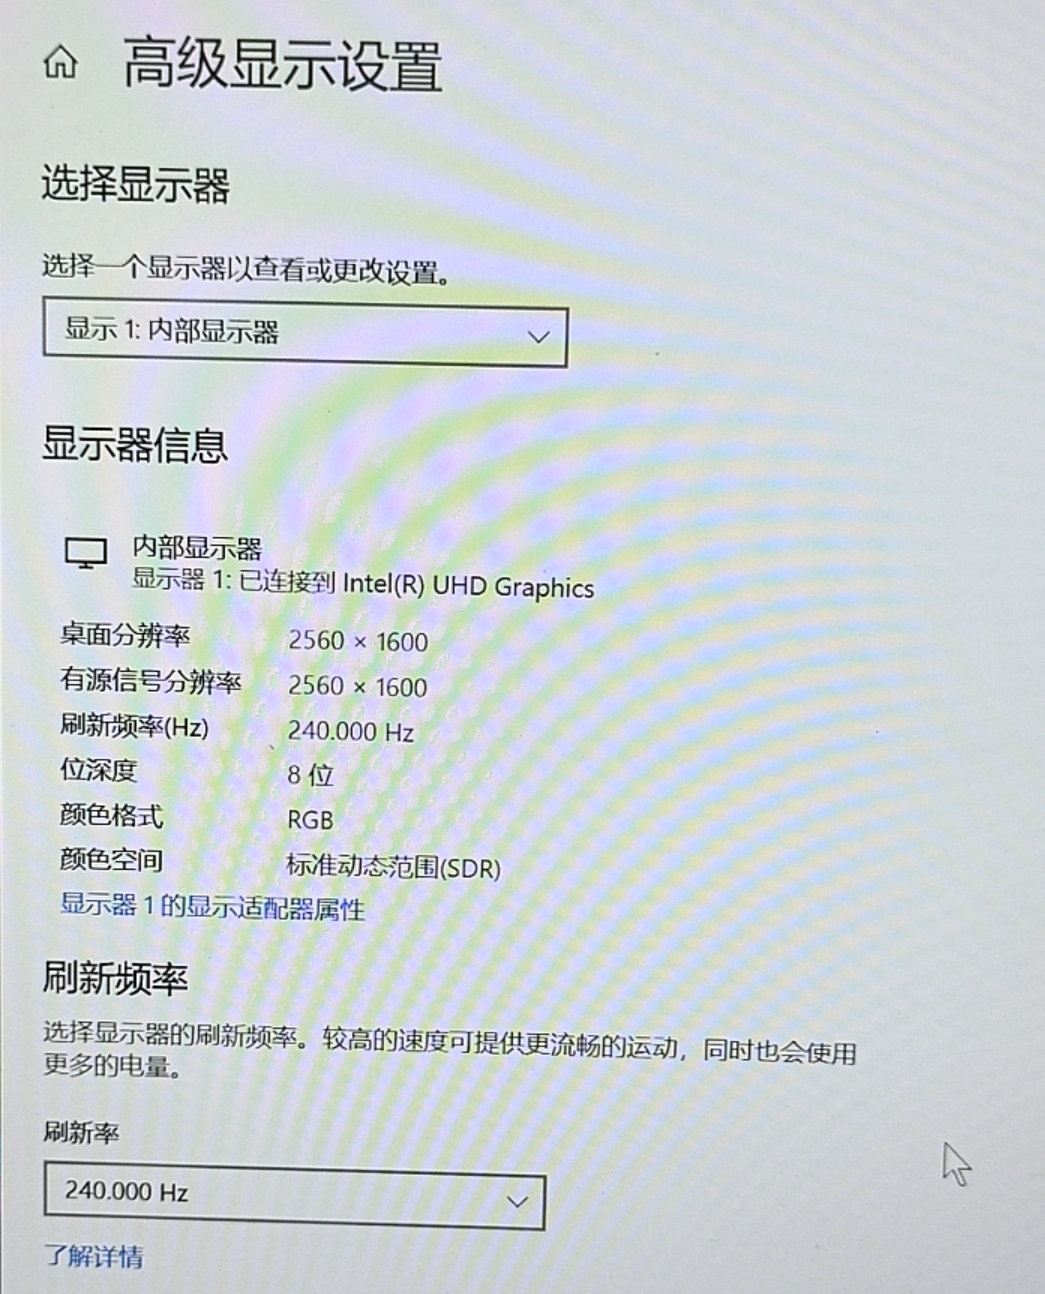
查看答案 →修改加工助手参数后,如果工具图标出现错位或挤到角落,常见原因是 NX 版本、屏幕分辨率或系统缩放不适配。可先检查左上角折叠菜单、显示缩放和 4K 屏幕设置。
查看答案 →