“输出失败”的搜索结果
找到 198 条内容
程序单避空长度或刀长不读取,先检查刀柄/夹持器和列变量
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →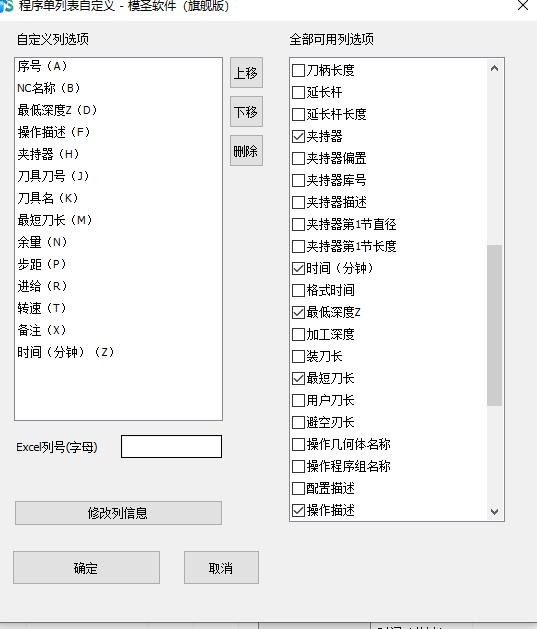
飞顶面辅助线没有进入 255 图层,先检查自动编程默认设置的图层设置
如果多数辅助线能进入 255 图层,只有飞顶面的辅助线没有进入,说明全局图层设置可能正常,问题更可能在该命令自身的图层输出规则或版本实现上。
查看答案 →
3D 轮廓铣选线加工想带刀补,可先尝试模板或改用 2D 往复、底壁螺旋
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →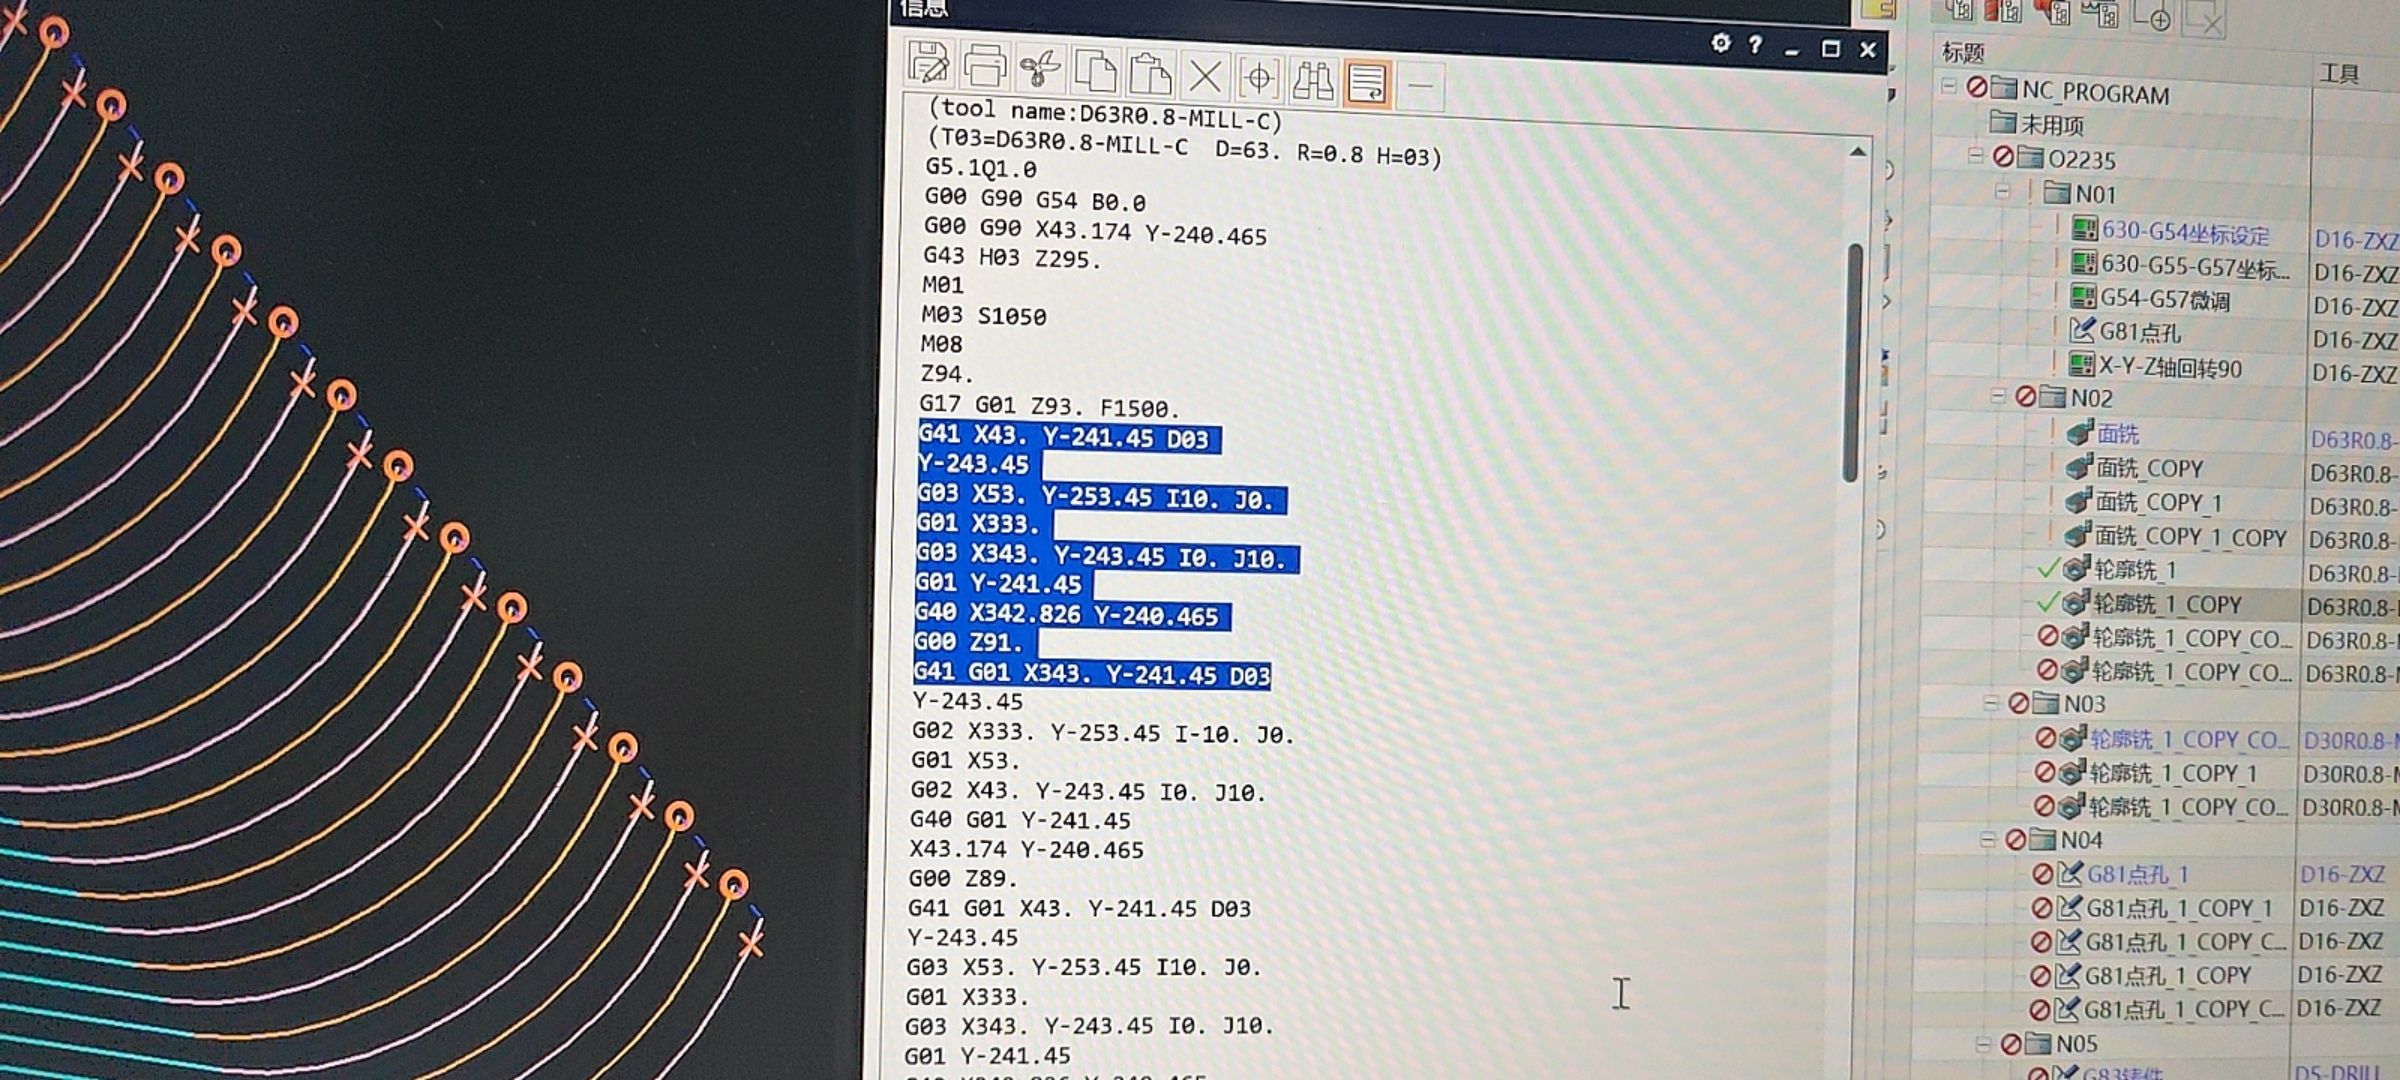
后处理完成后的信息窗口空白,先按版本和近期环境变化排查
后处理完成后弹出的信息窗口变成空白,且最近才出现时,可先按 NX 版本、后处理配置、界面组件和近期环境变化排查。若程序本身正常输出,可先不影响加工,但需要保留环境信息。
查看答案 →
程序单表格上方空白太大怎么调?
Excel 程序单显示很小、空白边过大或截图比例异常时,先区分是模板排版问题,还是本机 Office/Excel 环境问题。可用 WPS 或不同 Excel 环境测试一次,确认是不是表格软件兼容导致。
阅读文章 →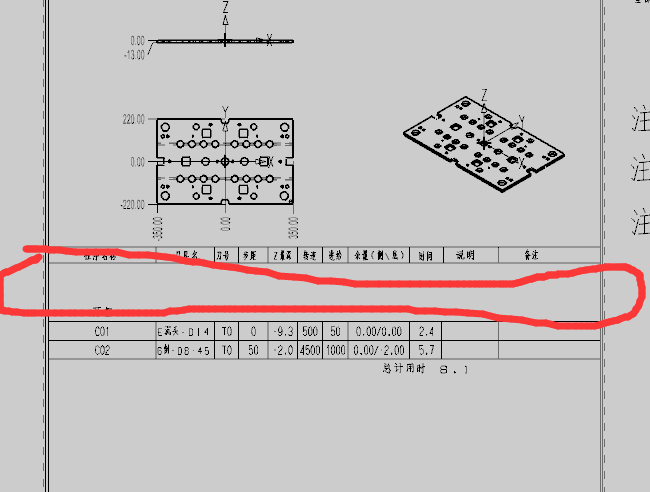
Excel 程序单制图截图变形怎么办?
Excel 程序单显示很小、空白边过大或截图比例异常时,先区分是模板排版问题,还是本机 Office/Excel 环境问题。可用 WPS 或不同 Excel 环境测试一次,确认是不是表格软件兼容导致。
查看答案 →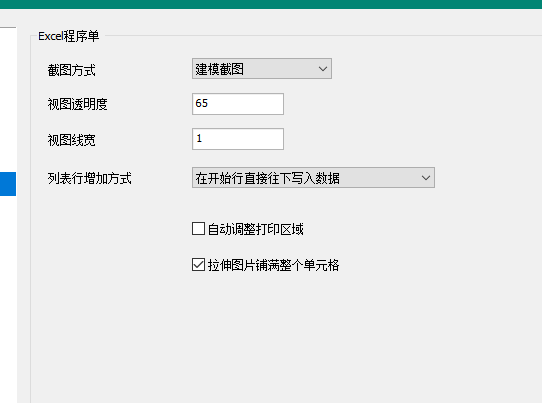
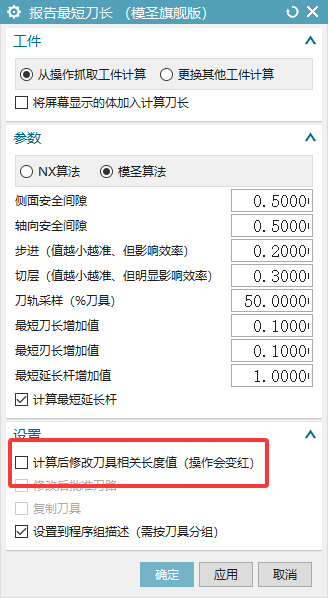
等高或引导加工底部圆角不到位时怎么排查?
底部带 R 角或陡峭区域加工不到位时,不要一味使用可变引导线。固定引导线、等高、固定轴、陡峭空间范围、刀具 R 角和公差都会影响结果;仅陡峭选项勾选错误也可能导致加工范围异常。
查看答案 →
后处理时没有弹出参数报警,先检查“处理前检查参数合理性”
后处理或程序单处理时,如果只提示处理失败,没有弹出刀号、进给、转速、坐标不在中心等具体报警,先检查是否勾选了“处理前检查参数合理性”。
阅读文章 →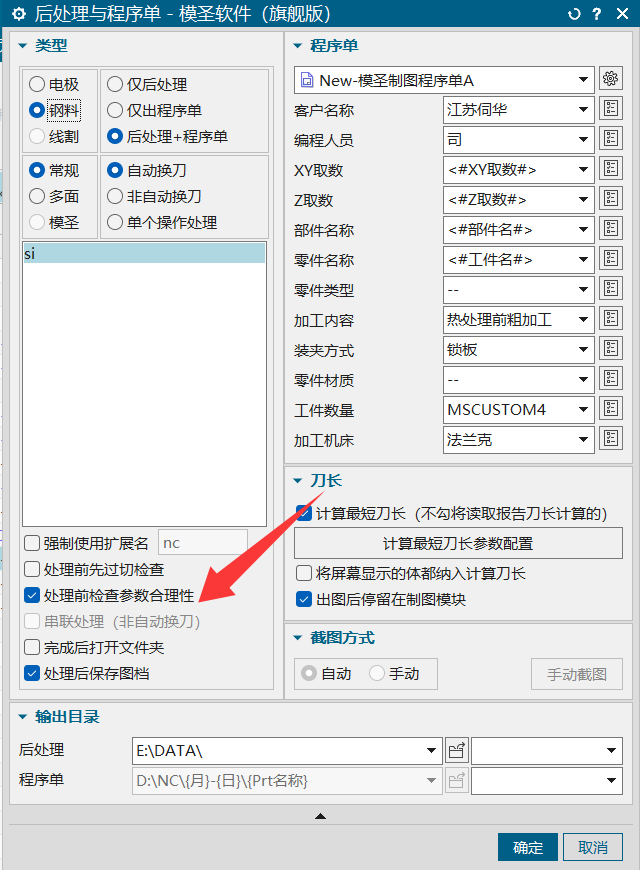
程序单 Z 坐标或工件厚度取数不对,先检查哪个位置?
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →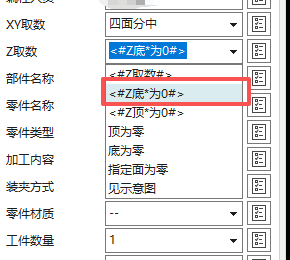
程序单中的图号、毛坯尺寸和材质怎样自动读取?
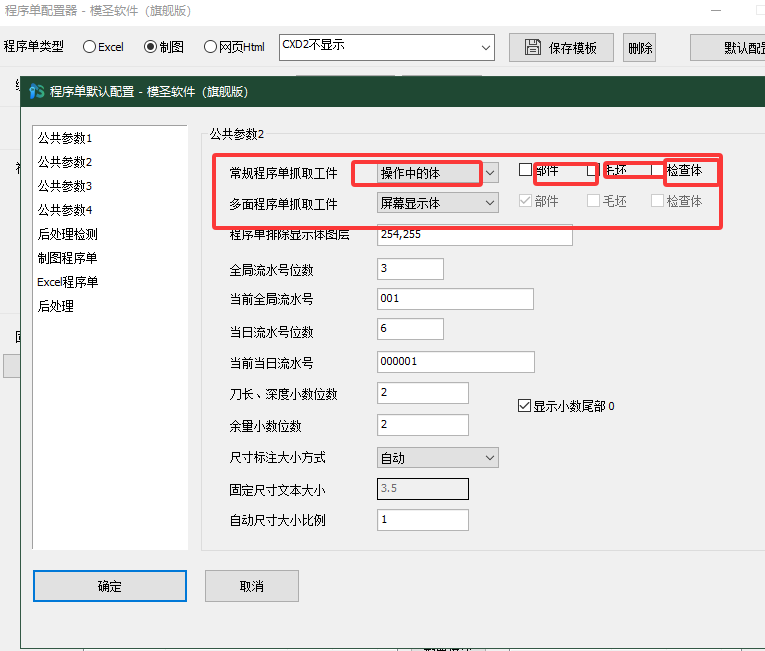
程序单中的图号、毛坯尺寸、工件尺寸等字段要先确认变量来源。工件尺寸默认可能读取当前显示体或抓取体范围,若想按 WORKPIECE 中的部件或毛坯输出,需要调整程序单抓取对象设置。
查看答案 →