
后处理检测可以检查哪些常见异常?
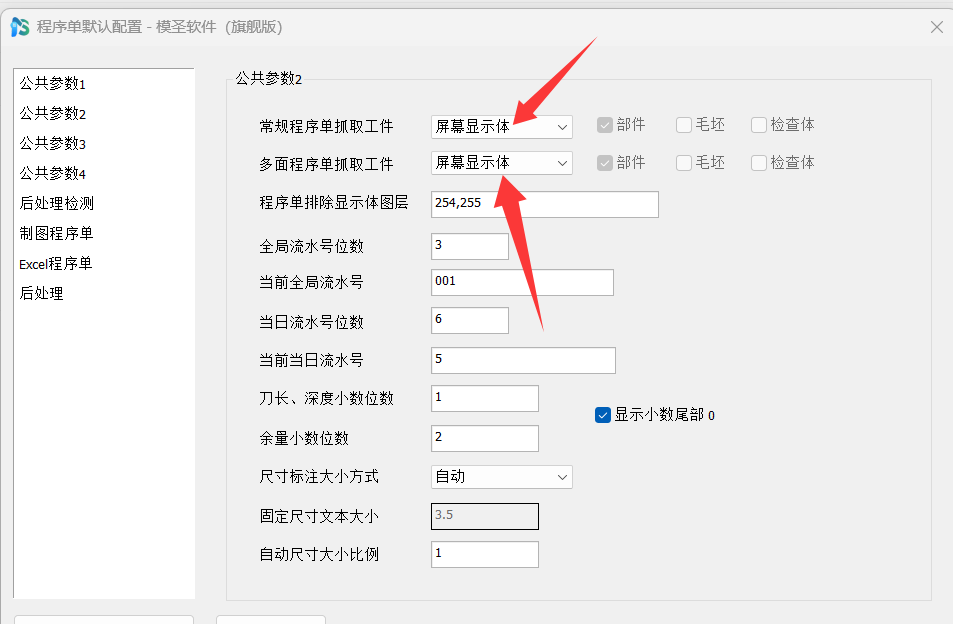
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →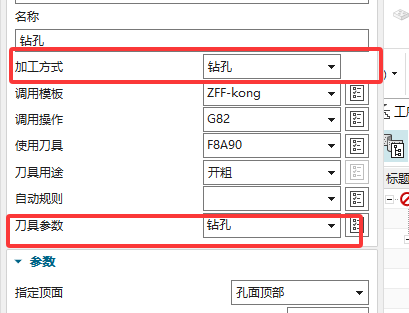
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →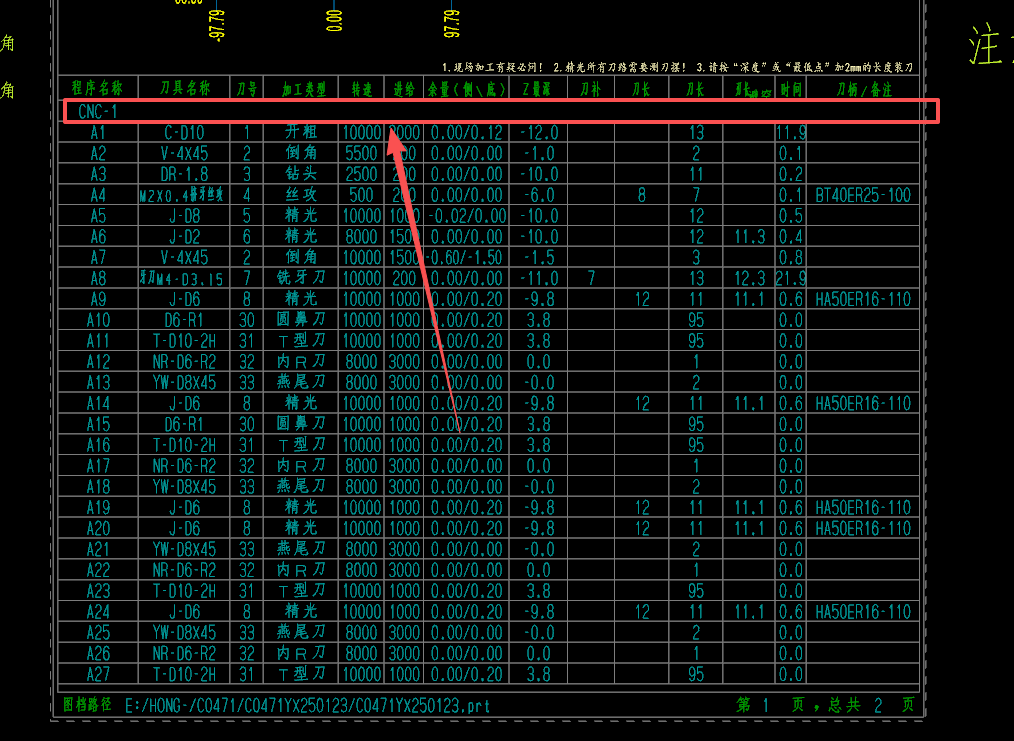
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →
透明助手中需要使用刀具补偿或补长类参数时,不能只打开外层开关,还要进入对应事件或刀具补偿设置里配置补偿模式、开关条件和补偿寄存器。设置完成后应重新生成刀路或后处理验证输出。
查看答案 →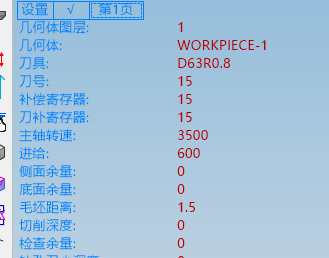
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →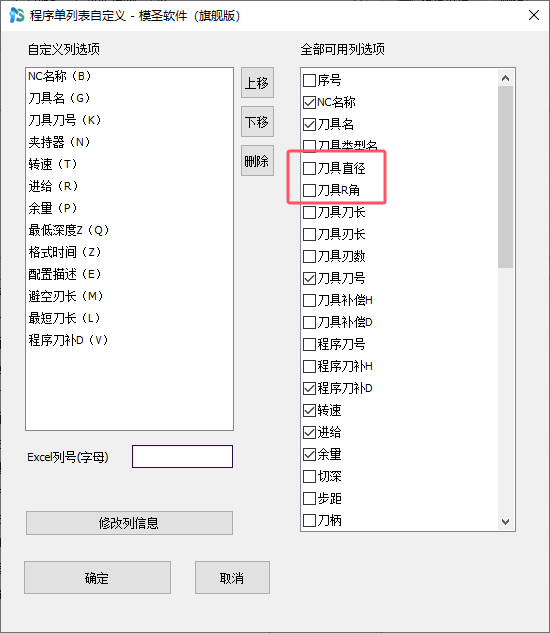
批量件或自动化流程中,如果同一把刀既要加工精孔又要加工面,程序单和现场执行容易混淆。更稳妥的做法是按用途拆分程序组,例如把精孔和面铣分开,再按工艺顺序插入倒角、补刀等工序。
查看答案 →