
“模板余量”的搜索结果
找到 165 条内容


程序单默认配置主要用来设置什么?
程序单里需要显示“工件数量”时,如果没有现成变量,可在固定字段里新增字段,字段内容直接写“工件数量”或按车间需要填写。需要自动读取数量时,再结合自定义属性或模板字段扩展。
查看答案 →
过切位置能不能单独显示出来?
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →后处理提示转速为 S0 或进给未修改,应该先查什么?
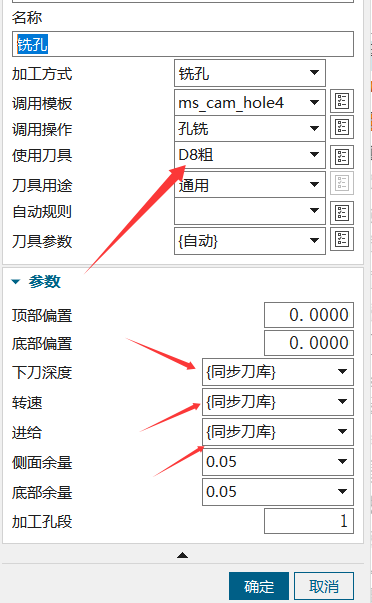
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →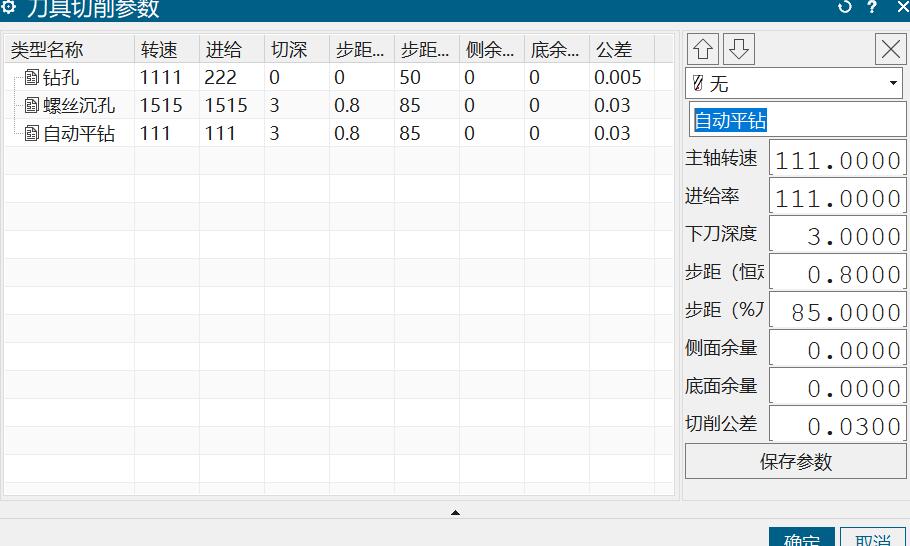
没有刀柄数据时程序单刀长或加工深度怎么显示?
没有设置刀柄或装夹刀长时,不建议把刀具实际刀长当作安全加工深度。程序单需要表达加工到多深时,可优先使用“最低深度Z”等变量,按程序最低 Z 值或切削深度逻辑显示。正式使用前应结合工件坐标和模板说明复核。
查看答案 →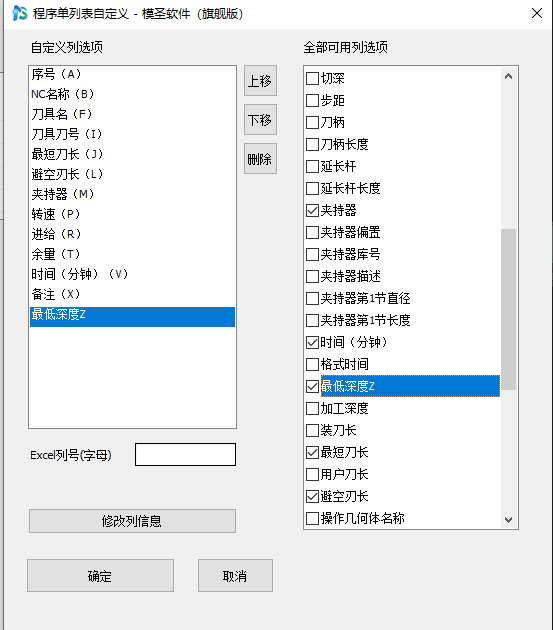

底壁铣或平面铣刀路中间变稀、留残料时怎么排查?
半封闭区域使用底壁铣、跟随部件或光顺刀路时,刀路中间变稀可能与步距、光顺半径、区域宽度、版本算法有关。不要只盯着一个参数,建议按组合条件排查。
阅读文章 →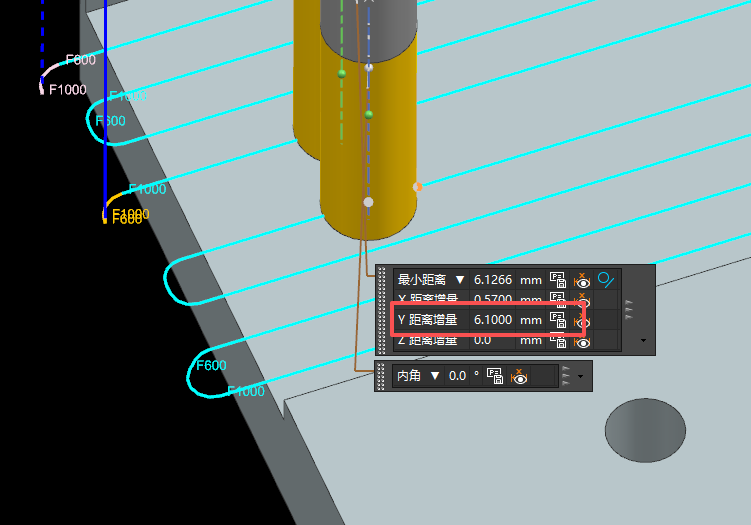
程序单中的工件图号怎样和图档名称保持一致?
程序单里的工件图号需要跟当前图档名称或制图图号一致时,应先确认图号来源。常见做法是在程序单字段中使用“部件名”;如果程序单设置界面修改无效,还要检查制图界面或图档属性中的图号是否已正确填写。
阅读文章 →
