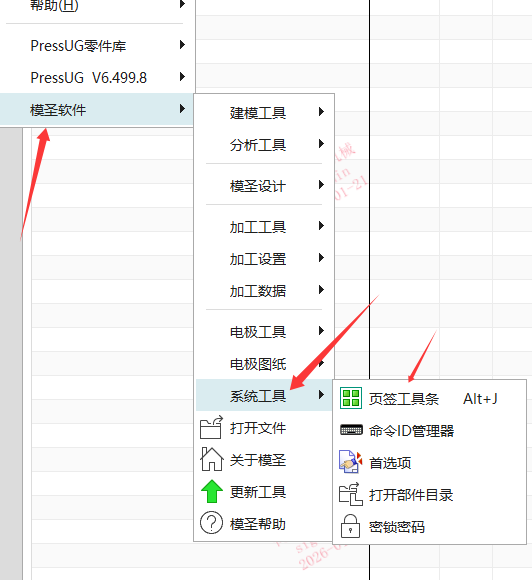
自动钻孔配置通孔时,可以按公司最大钻孔能力设范围
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
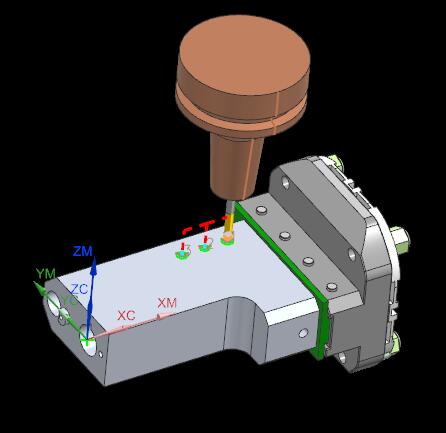
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
阅读文章 →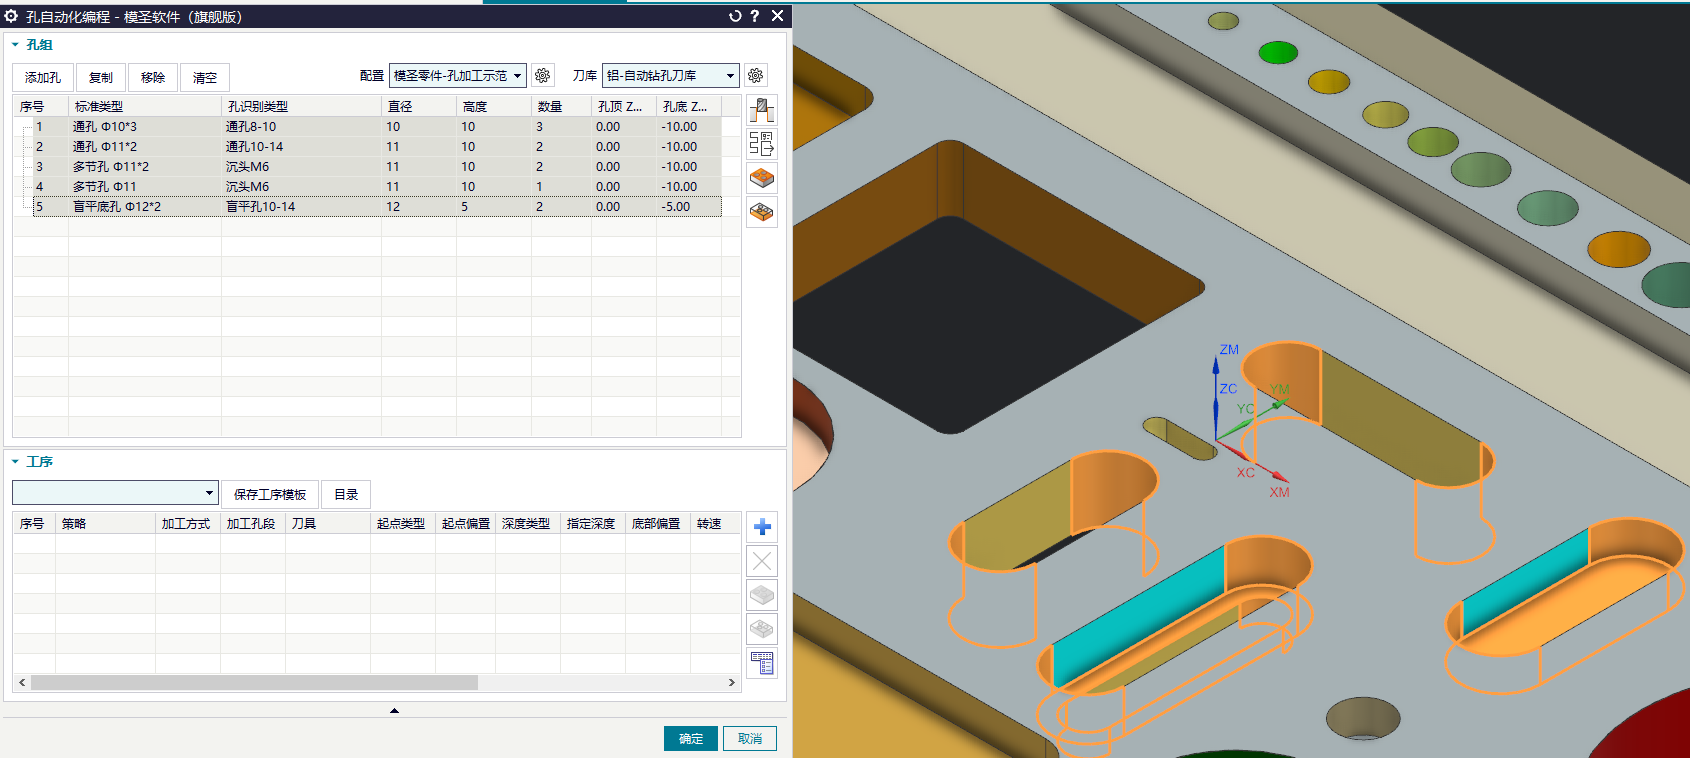
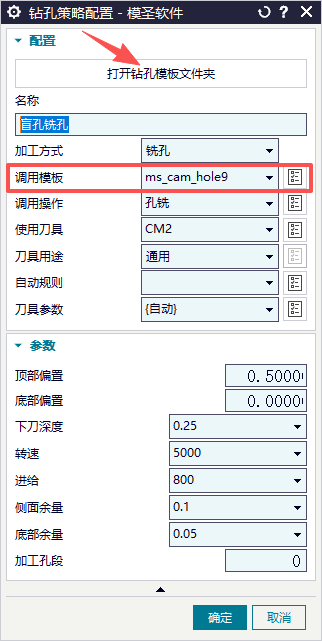

配置自己的刀库时,不能只替换刀库文件。自动编程模板、加工助手模板和参数配置里都可能引用原刀具,替换刀库后还要同步检查模板中的刀具名称、刀号、直径和切削参数引用。
查看答案 →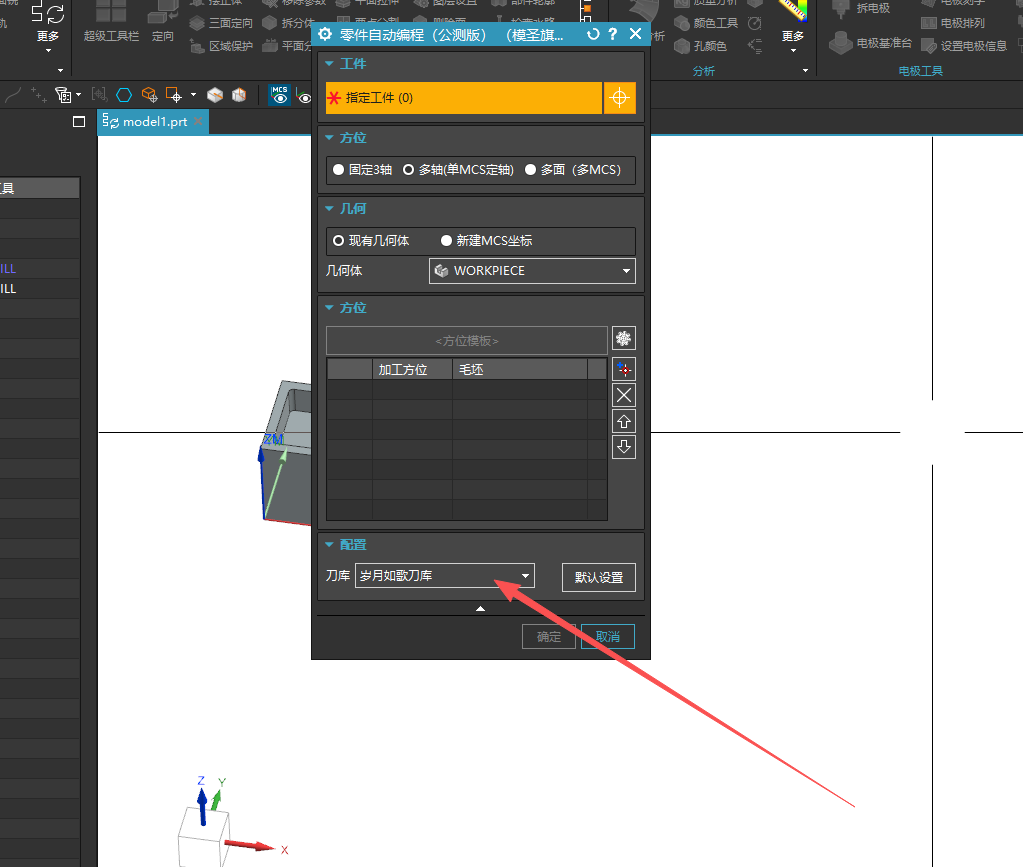
正式加工部件不建议放在 254、255 等特殊图层,也应谨慎使用 200 以上图层;程序单提示找不到加工部件或出图空白时,可先把部件移到图层 1 等普通图层再试。
查看答案 →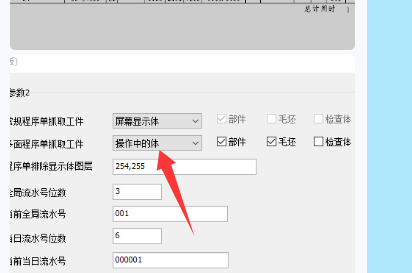
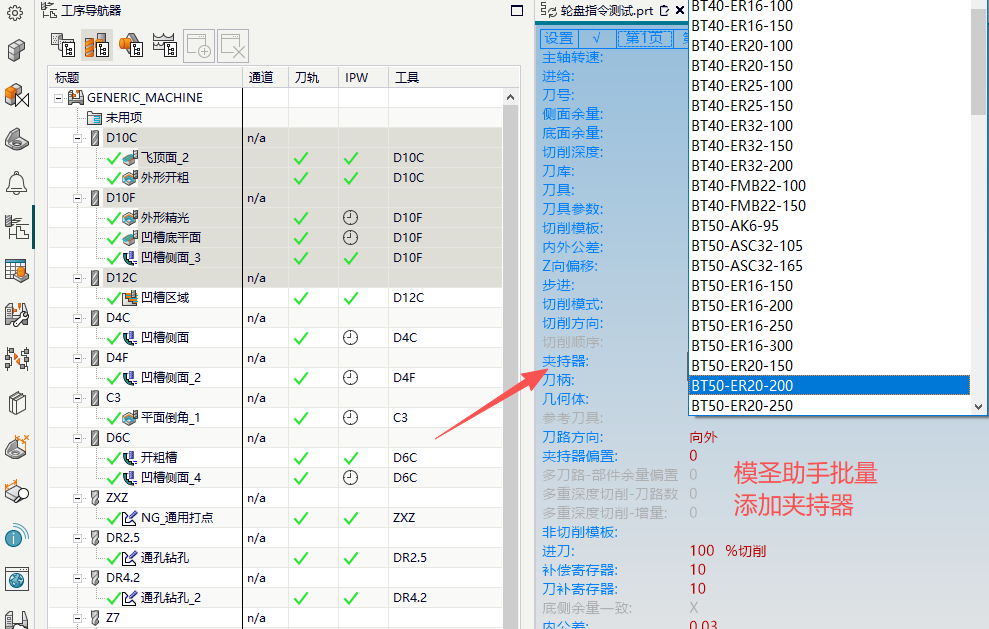
自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。
查看答案 →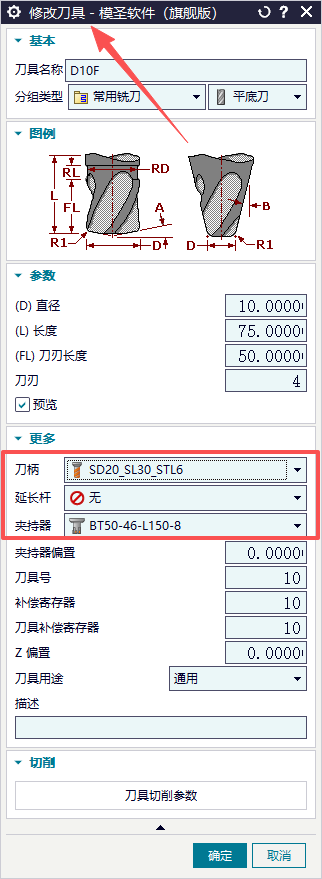
页签配置文件或页签模板不要直接用记事本修改。需要查看或批量维护时,应先通过软件导出,再用表格打开;若源文件被改坏,可先备份自己的模板,再用官网下载的默认模板替换恢复。
查看答案 →