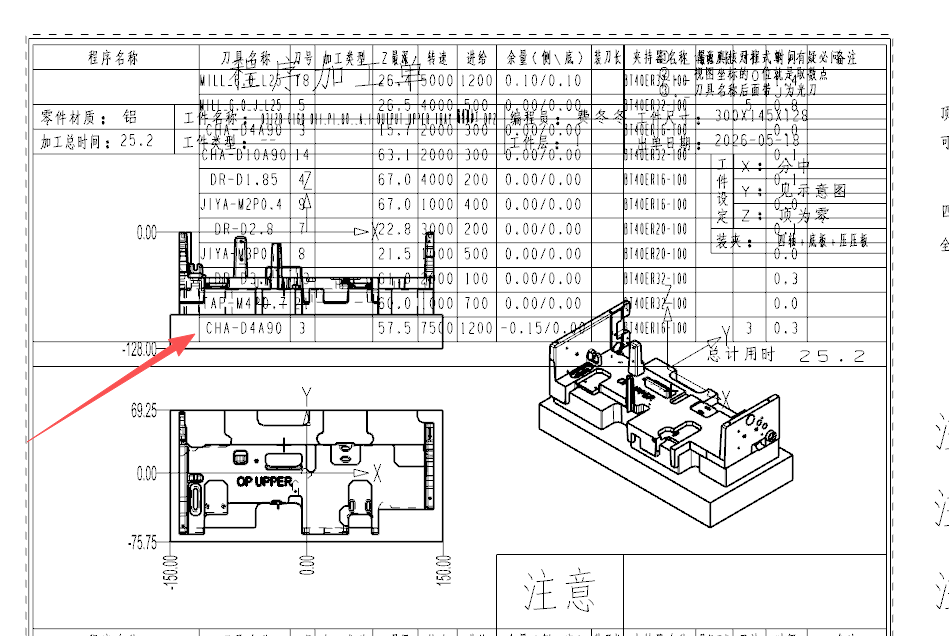
程序单获取部件名称不对要检查什么?
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →
自己的 NX/UG 后处理一般仍按 UG 后处理方式添加,模圣不会主动改动这些后处理文件。需要更省事时,可以使用 CAP 工具箱的一键安装或管理入口辅助配置。
查看答案 →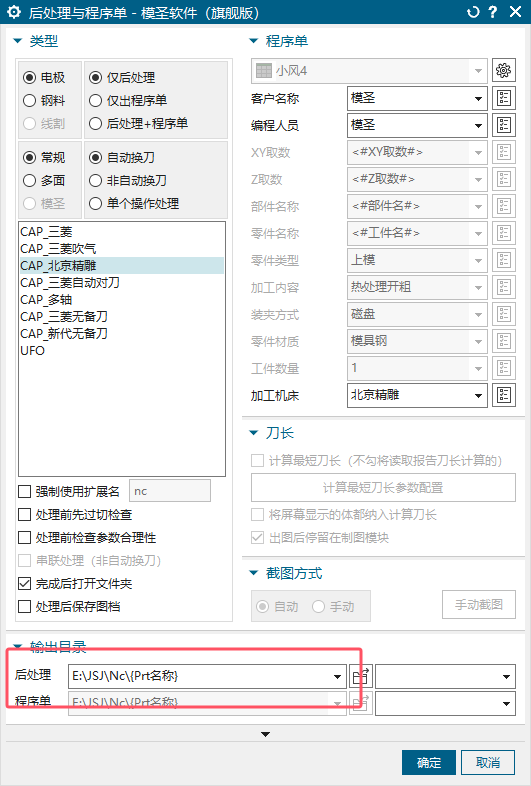
自己的 NX/UG 后处理一般仍按 UG 后处理方式添加,模圣不会主动改动这些后处理文件。需要更省事时,可以使用 CAP 工具箱的一键安装或管理入口辅助配置。
查看答案 →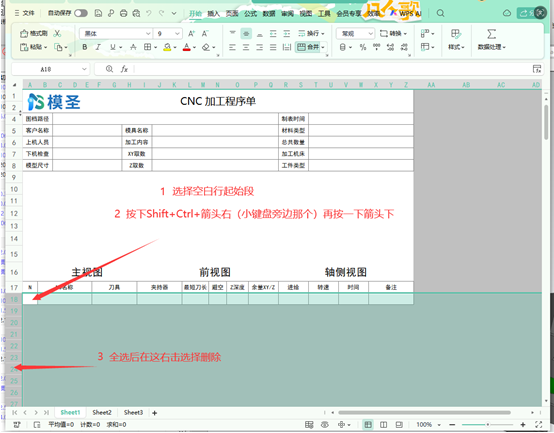
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →

程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →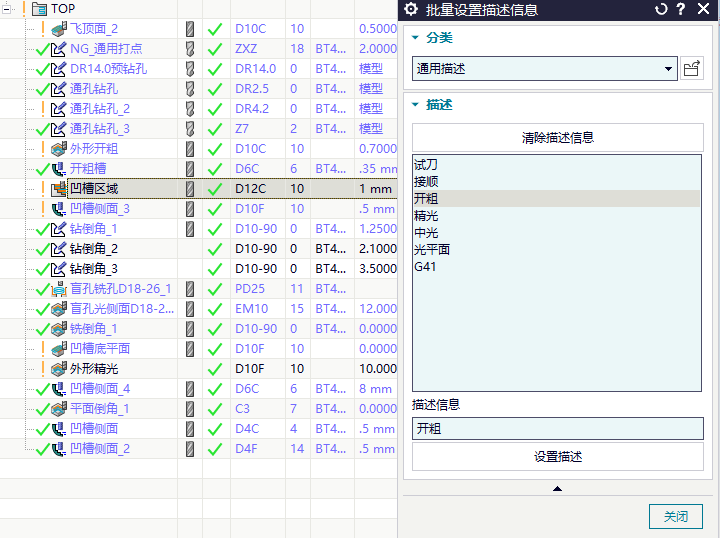
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →
程序单或后处理中最短刀长不显示时,先确认要输出的是最短刀长、避空长度还是用户刀长,再检查后处理程序单模板字段是否已绑定对应变量,并确认刀具具备刀柄或夹持器数据。
查看答案 →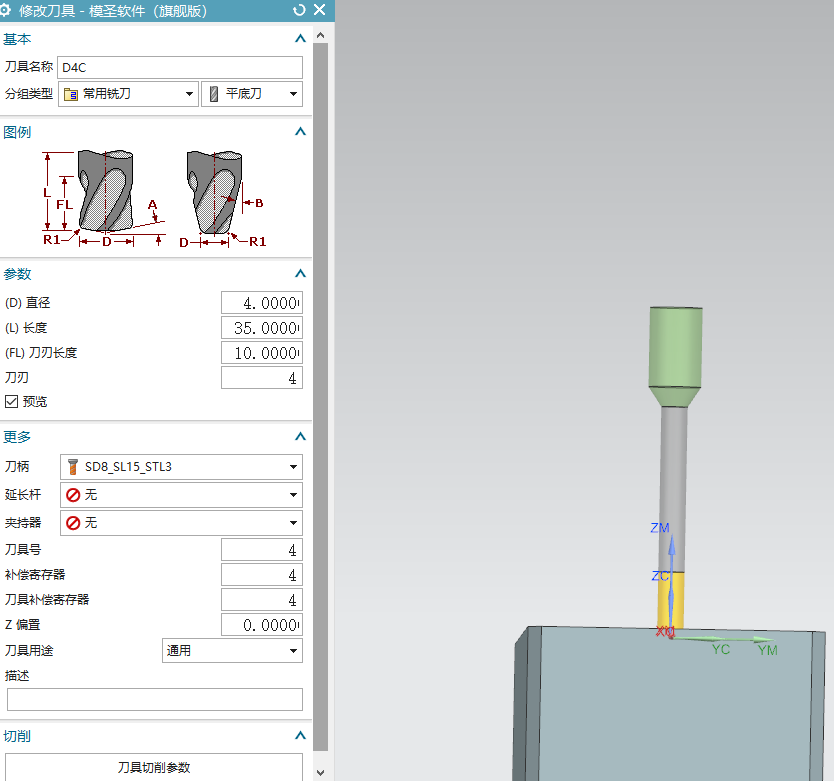
孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →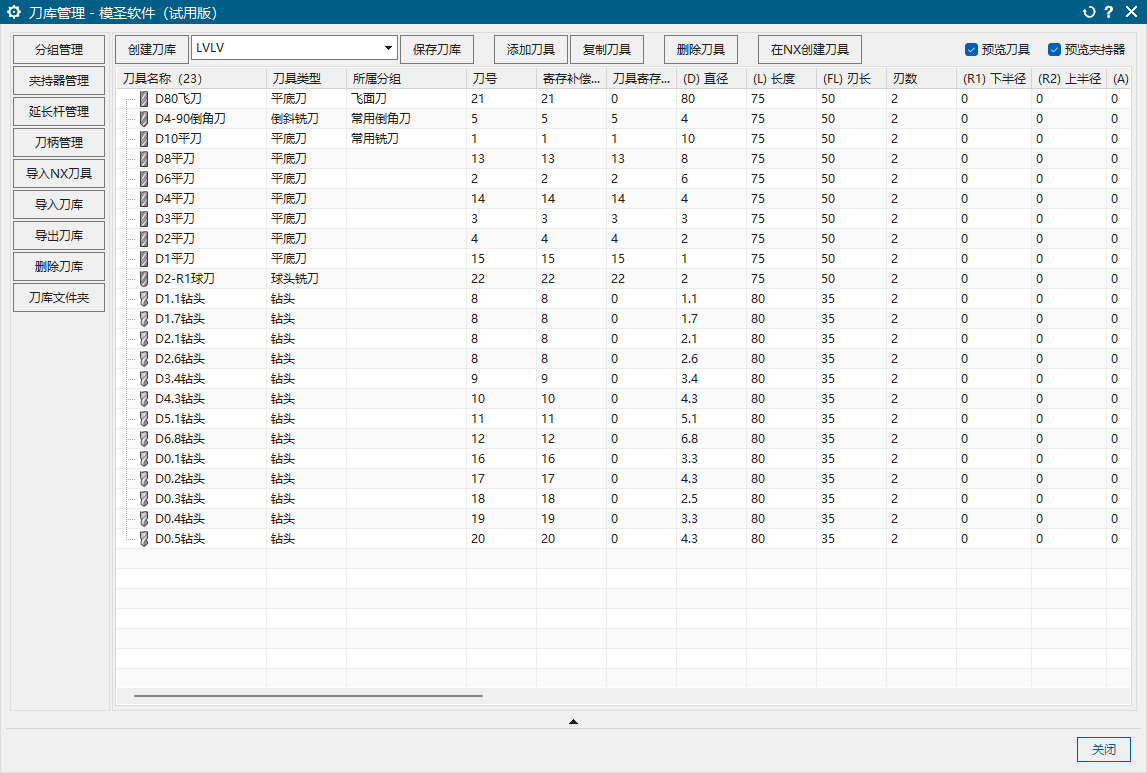
制图程序单需要第二页时,应检查首页模板和分页模板是否都存在并被正确绑定;自带模板能生成第二页而自定义模板不能生成时,优先对照自带模板的分页设置和文件命名。
查看答案 →