
自动编程操作继承刀库刀号时,要同步刀具号并对应刀库
自动编程配置希望操作继承刀库中的刀号时,关键是模板、配置和刀库里的刀具要对应。可使用刀具号功能同步刀库;如果模板刀号全是 0,需要先把刀库和模板刀号调整好。
查看答案 →
自动编程配置希望操作继承刀库中的刀号时,关键是模板、配置和刀库里的刀具要对应。可使用刀具号功能同步刀库;如果模板刀号全是 0,需要先把刀库和模板刀号调整好。
查看答案 →
页签模板迁移或换电脑使用时,不能只复制模圣目录。页签实际调用的工序模板还要放到当前 NX/UG 对应的模板目录中,否则页签入口可能能看到,但调用时会提示未选择对象、模板异常或功能不完整。
阅读文章 →
通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →页签工具偏向快速插入和辅助修改工序,加工助手偏向把常用工艺流程集中管理,自动编程则按模板和配置批量生成工序。三者可以配合使用,但模板和配置不完全相同。
阅读文章 →程序单或刀单要显示刀柄直径,前提是刀具已经使用模圣刀柄/夹持器数据,并在程序单自定义列中加入刀柄相关字段。如果当前模板不能单独输出刀柄直径,可把刀柄名称按 SD、SL、STL 等规则标准化,让程序单显示刀柄名称来表达直径和长度。
查看答案 →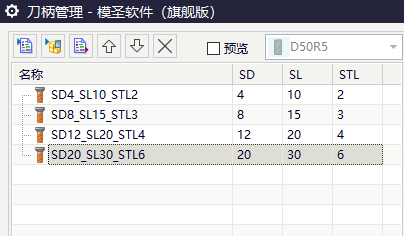
页签功能配置中的“名称”主要用于显示在中间功能列表或按钮列表中,便于识别当前配置项。它不等同于零件自动编程生成后的工序自动改名规则;如果需要改工序名,还要使用对应的命名或批量改名功能。
查看答案 →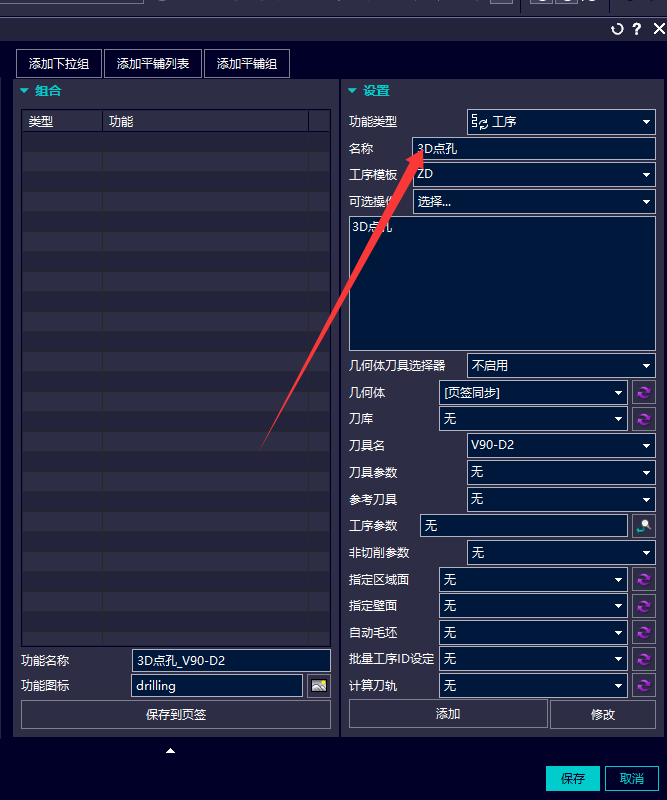
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →一般不能直接降版本使用。NX/UG 模板通常只能向高版本兼容,低版本很难读取高版本保存的模板。需要在低版本使用时,应在低版本里重新建立模板或导出可兼容的基础数据后重做。
查看答案 →

孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →