
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →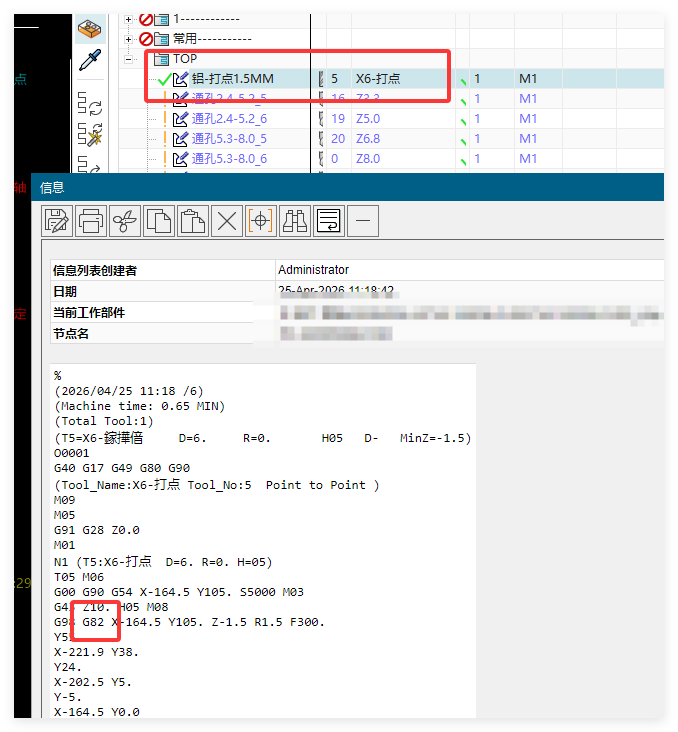
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →
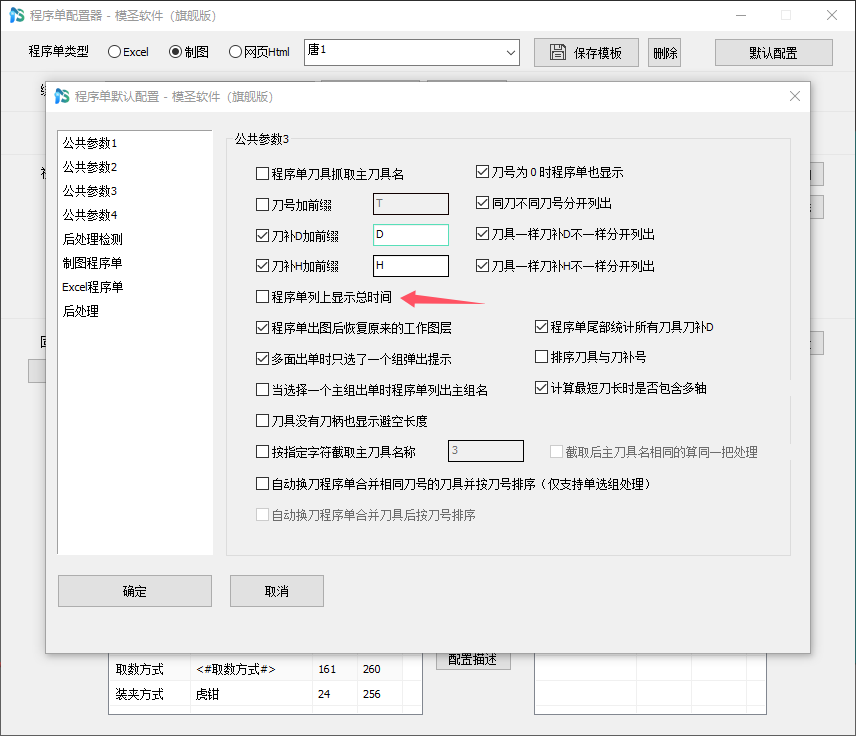
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →

工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
查看答案 →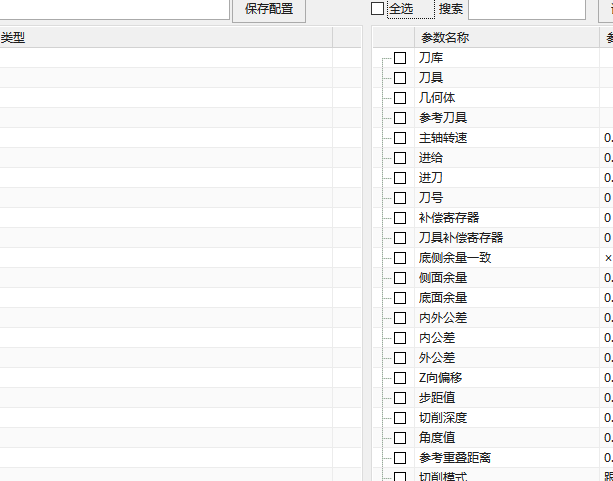

自动编程可以使用图档内已有刀具,关键是模板中保留对应刀具,并让图档里存在这些刀具。若模板把刀具删掉或没有保留,自动生成时就无法按预期读取。
查看答案 →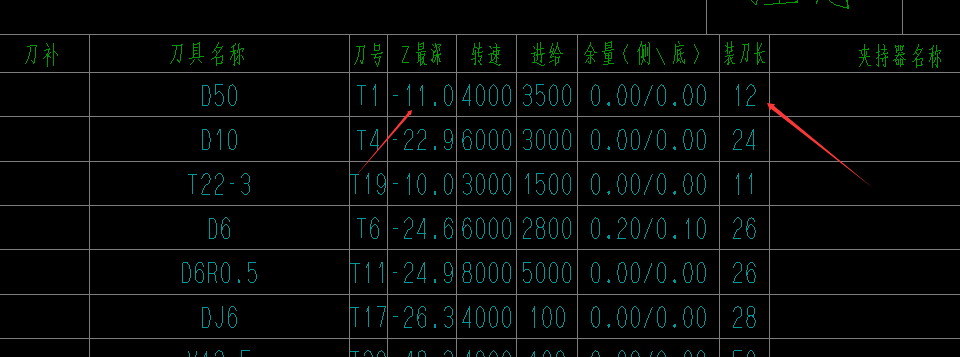

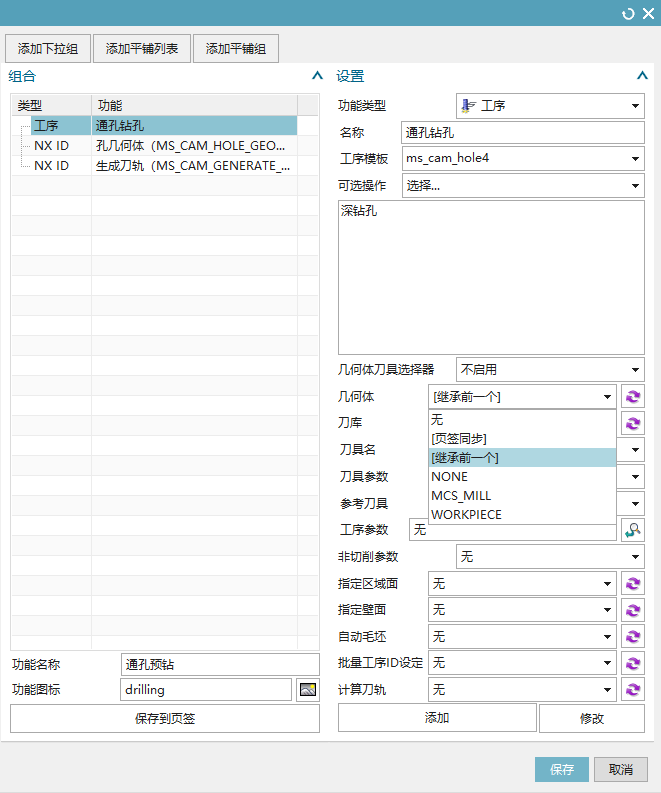
多面自动编程中正反面正常,侧面打点或钻孔 Z 轴异常,常见原因是坐标里的安全平面设置不对。进入对应加工坐标系,调整安全平面后重新生成。
查看答案 →
