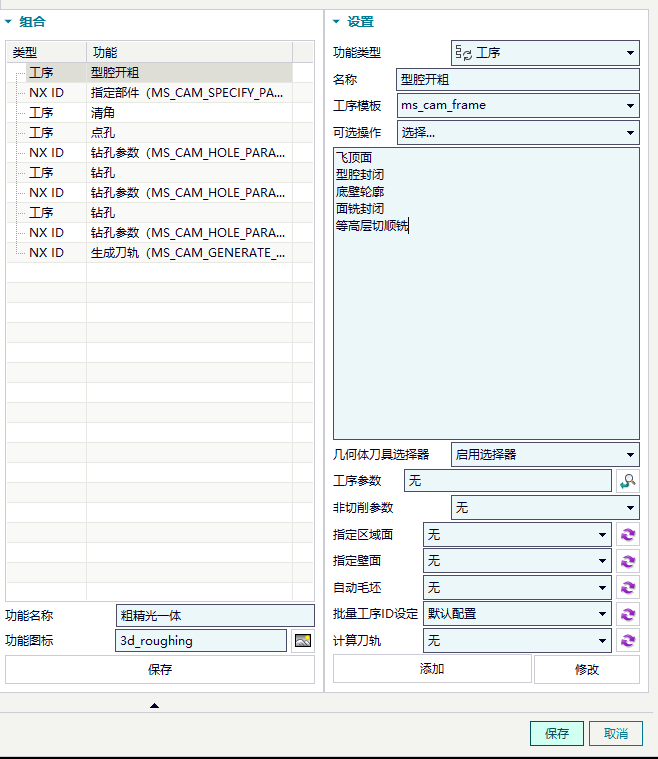
加工助手换刀后怎样自动带入刀库里的转速进给?
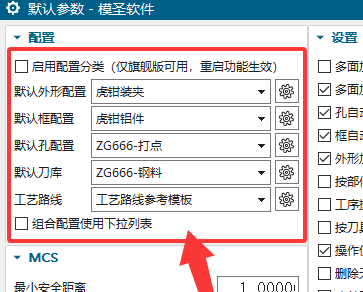
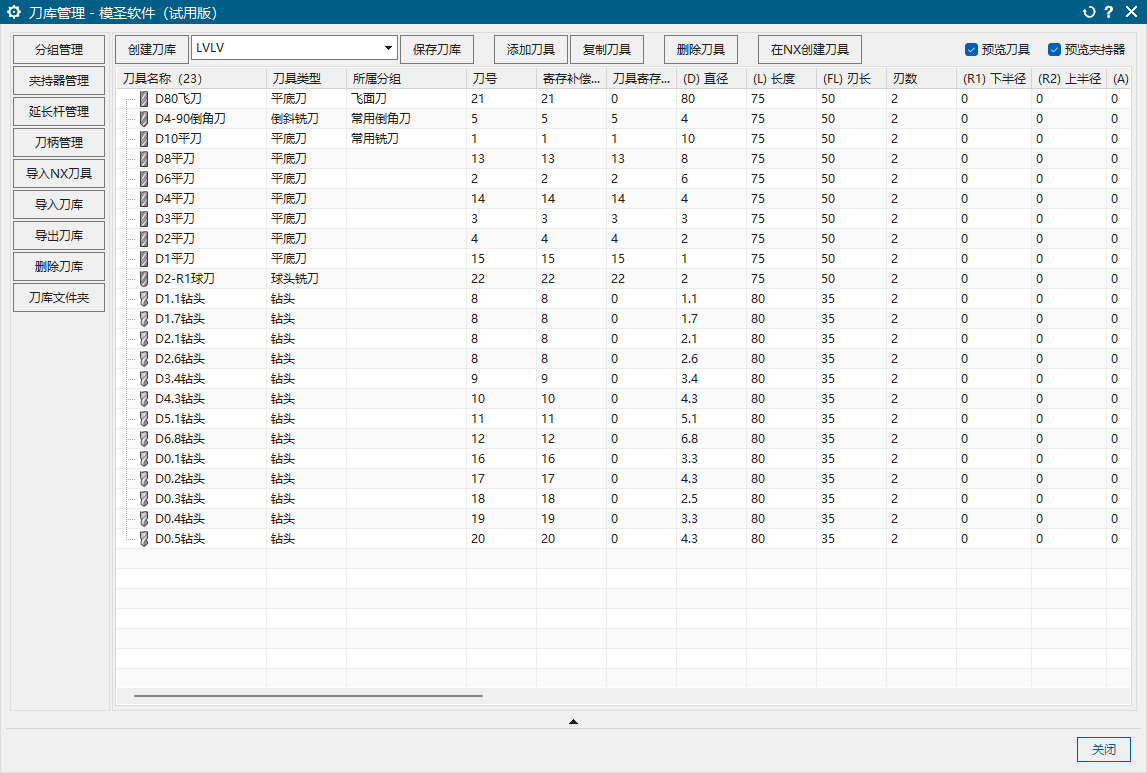
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →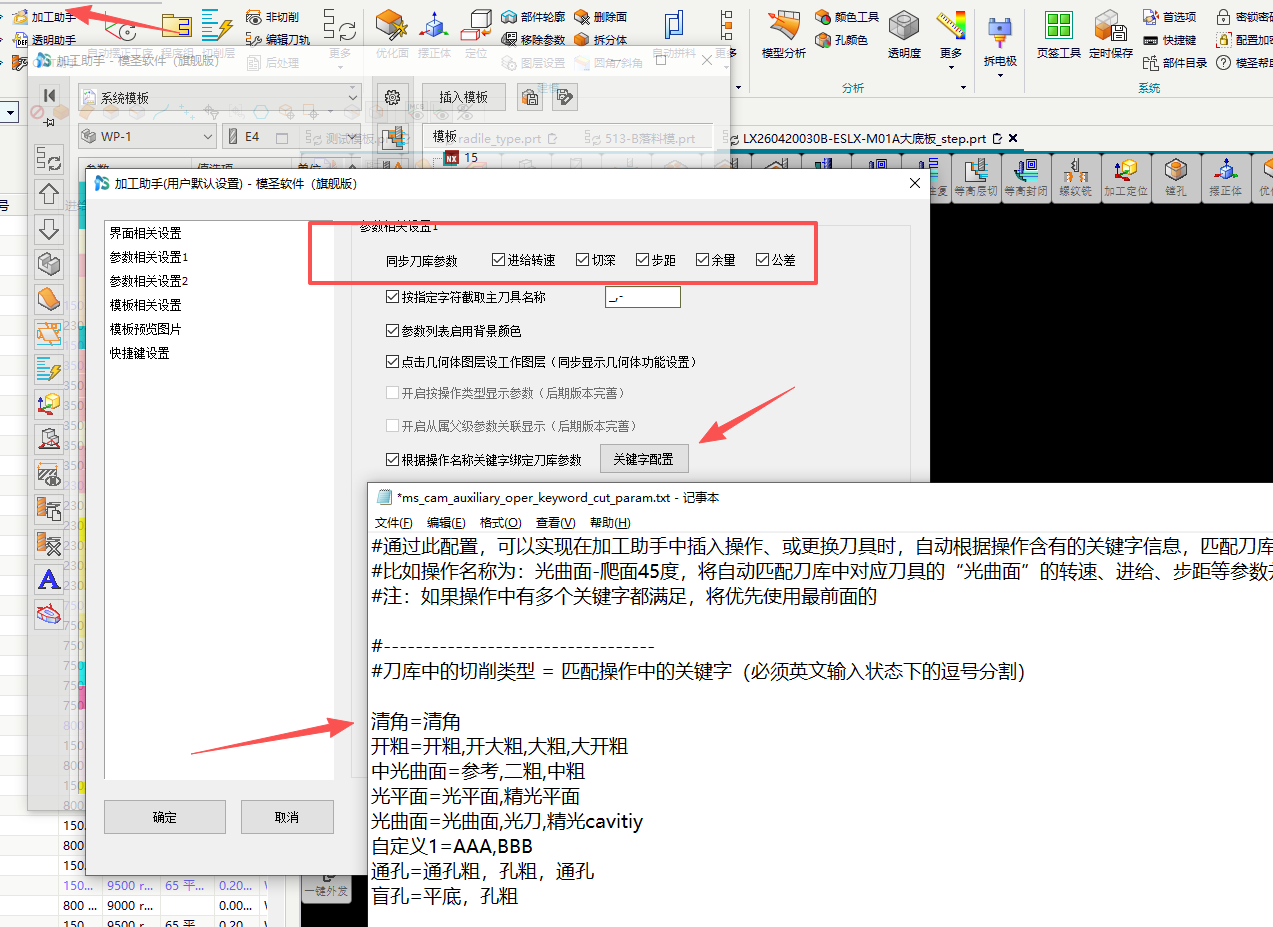
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →
配置自己的刀库时,不能只替换刀库文件。自动编程模板、加工助手模板和参数配置里都可能引用原刀具,替换刀库后还要同步检查模板中的刀具名称、刀号、直径和切削参数引用。
查看答案 →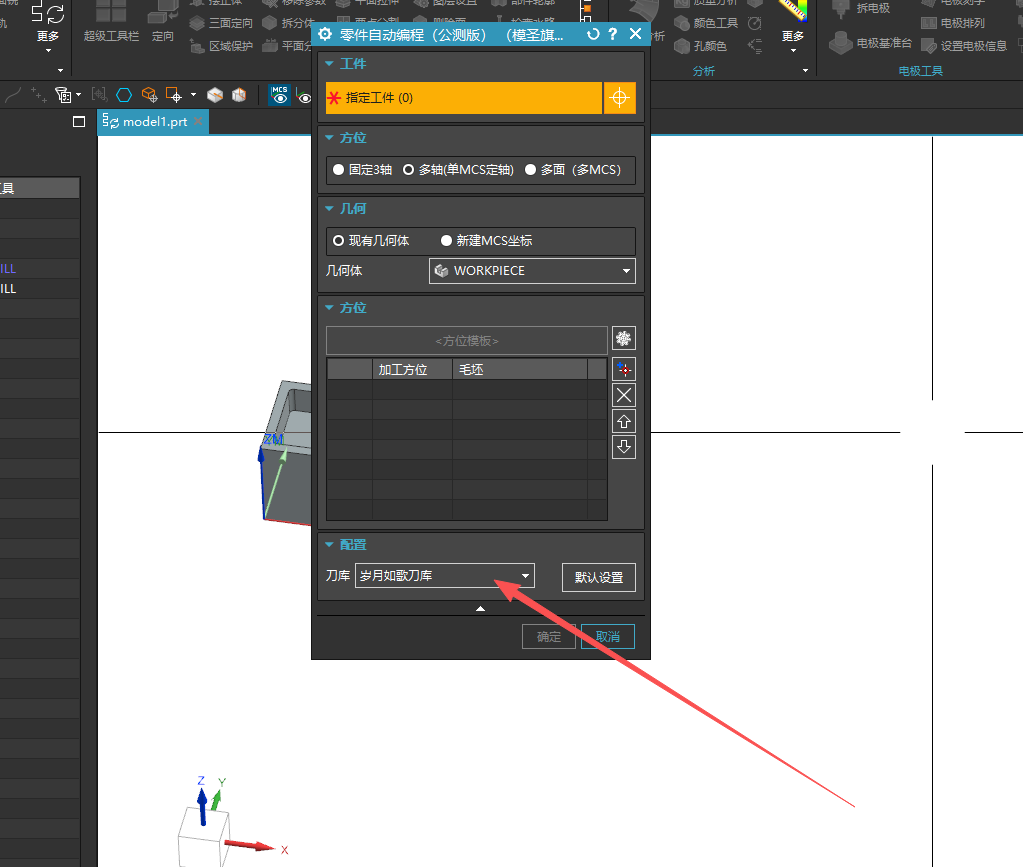
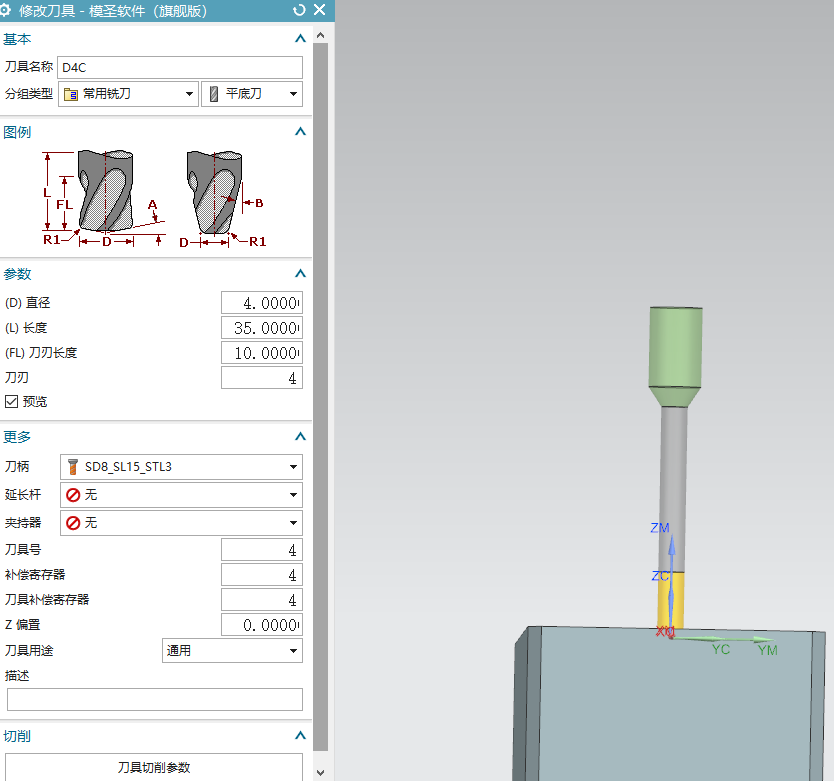
固定轴区域铣削想从刀库或加工助手同步步距、切深等参数时,需要确认该策略支持同步字段,并在加工助手设置里勾选步距、切深等同步项。引导线类策略可能不支持相同字段。
阅读文章 →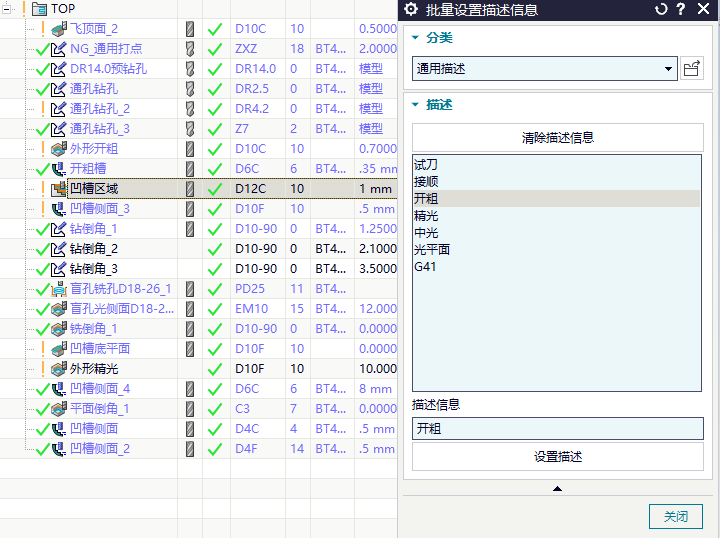
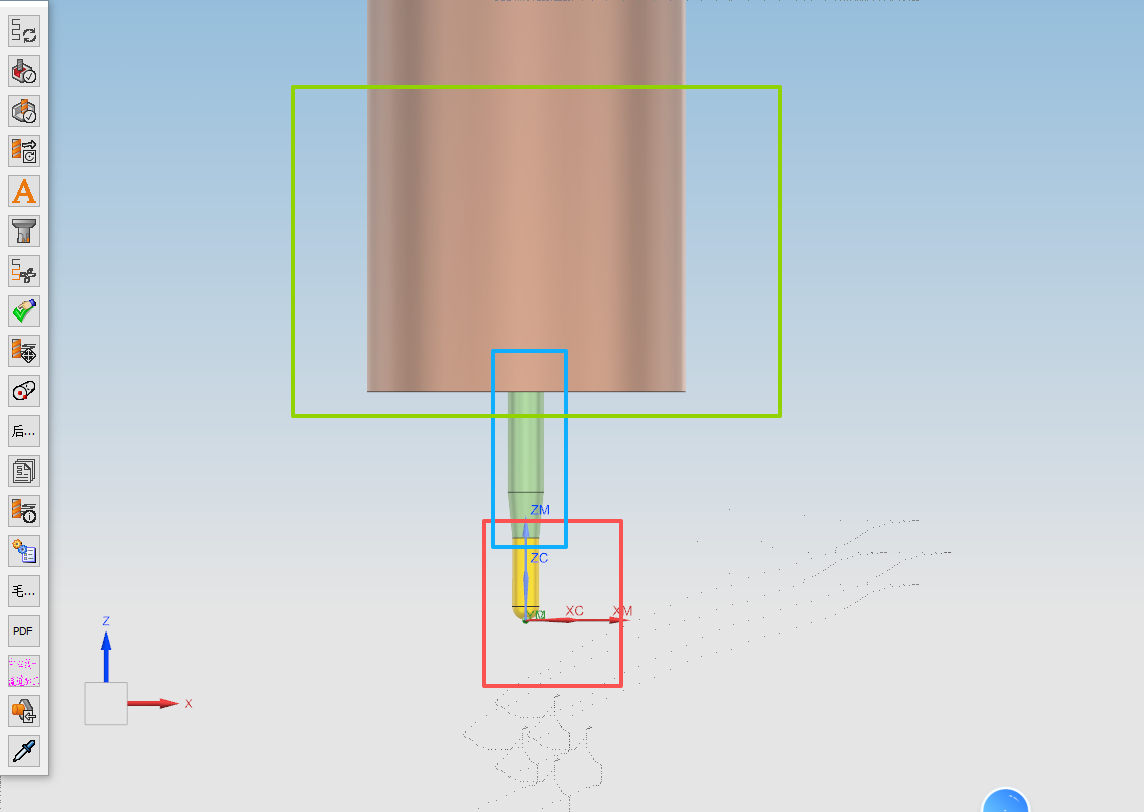
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →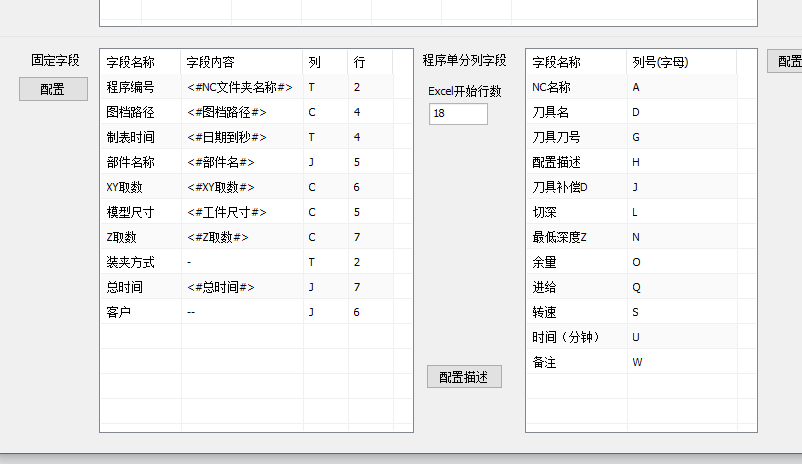
页签或加工助手里的同步刀库主要同步刀库相关参数,不代表把模板里的所有切削参数、步距、深度和非切削参数全部同步。具体能否同步取决于工序名、刀具类型和参数名称是否匹配。
查看答案 →G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →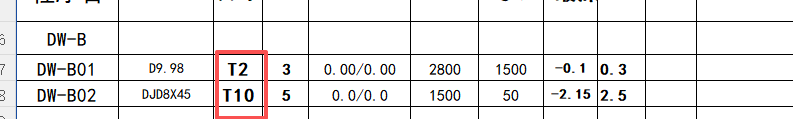
工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。
查看答案 →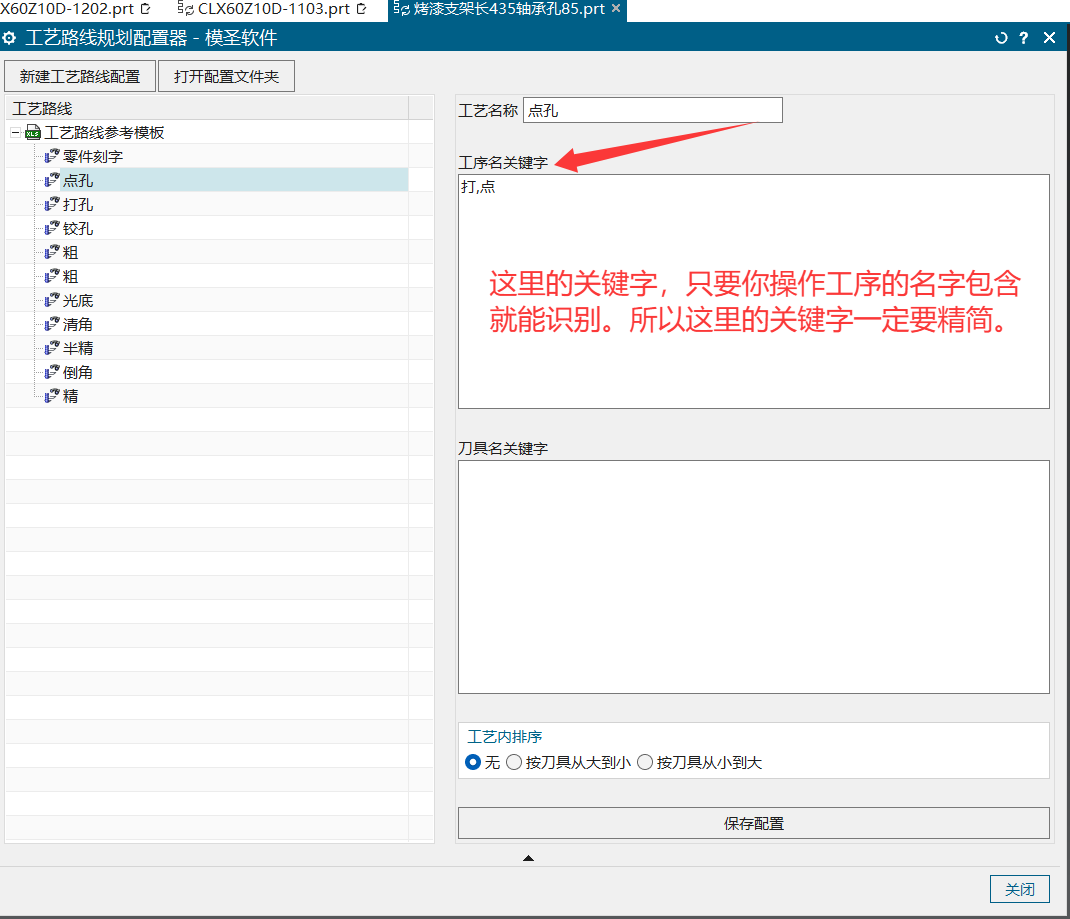
超级工具条和页签更适合按模圣框架配置固定流程,通过功能 ID 连续调用命令;它不是 UG 二次开发工具,也不是录屏式宏,但能把插入模板、选面选线、切削层、换刀等常用步骤串起来。
查看答案 →