
报告最短刀长的精度参数怎样设置?
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →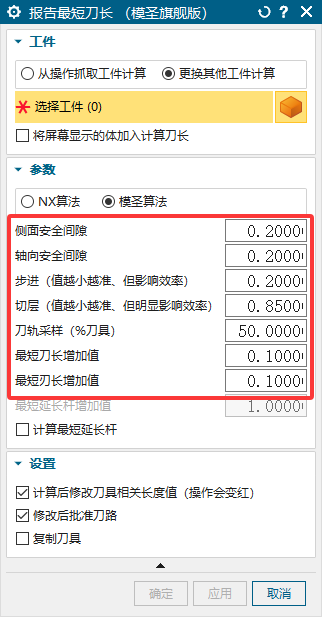
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →
升级或调整前没有专门的一键备份按钮时,可以直接复制当前模圣安装目录或配置目录作为备份。常见做法是把 D 盘中的模圣目录整体复制一份;更新后软件不会自动替你生成完整备份。
查看答案 →后处理检测到相同刀号时,会弹出继续或终止提示。如果确认当前刀号复用是有意设置,可以选择继续;如果不确定,应终止并检查刀具号、补偿号和程序顺序。
查看答案 →
页签配置文件或页签模板不要直接用记事本修改。需要查看或批量维护时,应先通过软件导出,再用表格打开;若源文件被改坏,可先备份自己的模板,再用官网下载的默认模板替换恢复。
查看答案 →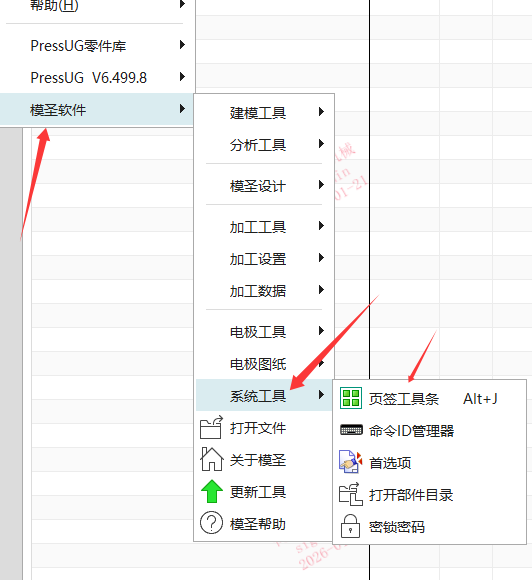
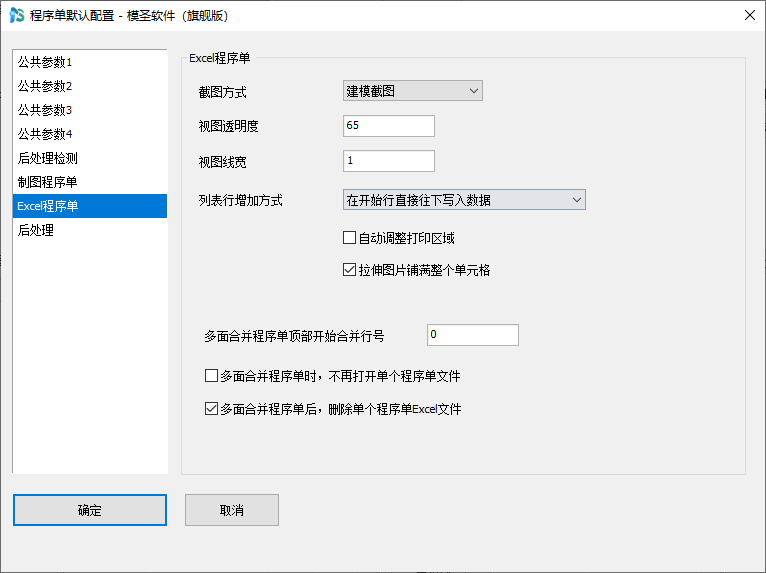
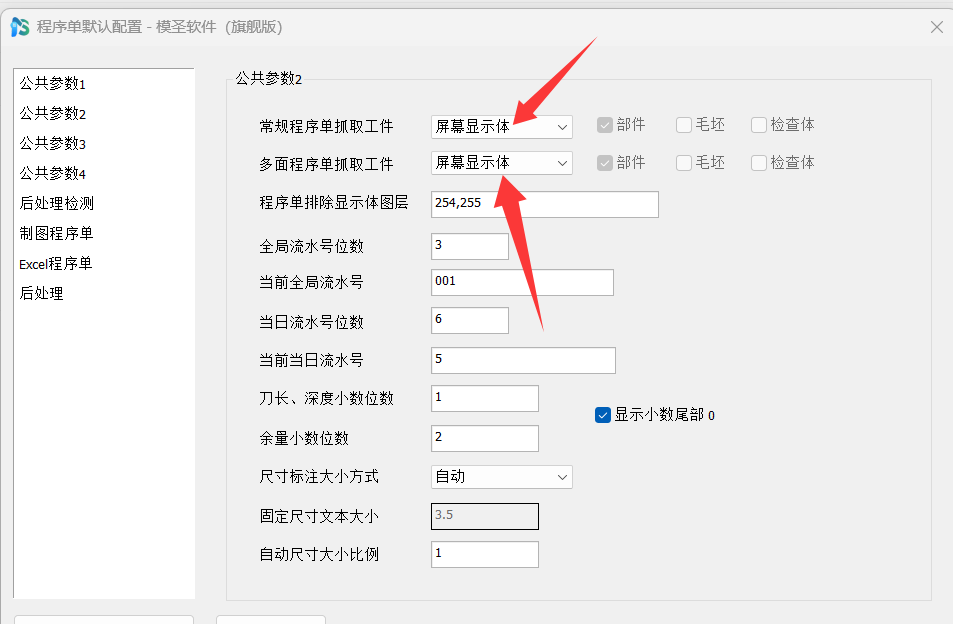
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →

系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →