
底壁铣遇到多个台阶深度,为什么不要随便勾选合并刀具?
自动编程处理多个台阶深度、不同深度槽或底壁铣自动深度不稳定时,如果勾选了合并刀具,深度可能按某一段带出。遇到不同深度槽,应先取消合并刀具测试;必要时改用 IPW、选壁、万能型腔铣或拆分策略处理。
查看答案 →自动编程处理多个台阶深度、不同深度槽或底壁铣自动深度不稳定时,如果勾选了合并刀具,深度可能按某一段带出。遇到不同深度槽,应先取消合并刀具测试;必要时改用 IPW、选壁、万能型腔铣或拆分策略处理。
查看答案 →底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
底壁铣如果因为毛坯几何体导致不能按预期从指定位置加工,可以复制一个模板,把毛坯几何体改成厚度;也可以尝试把加工方法改为无,再验证刀路。
阅读文章 →

钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →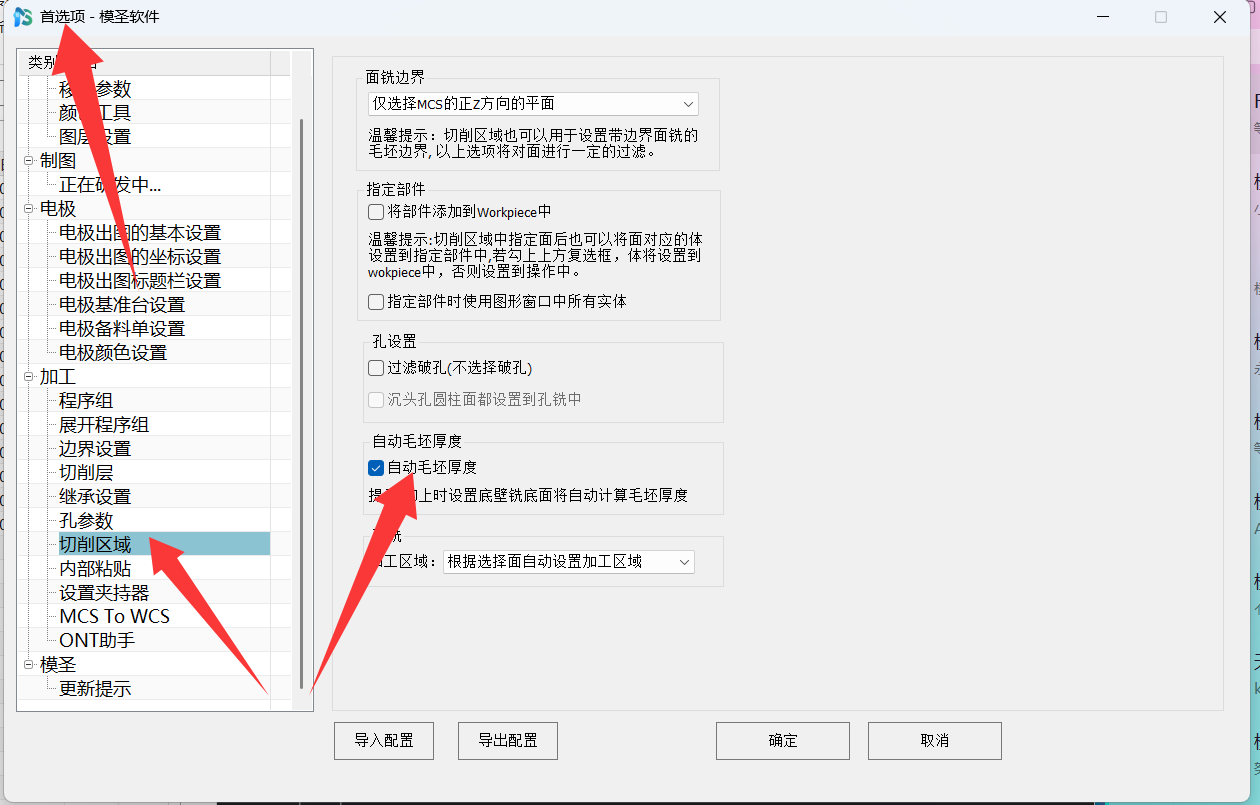
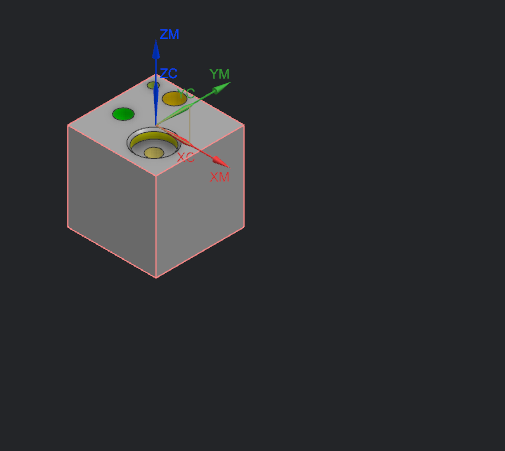
切削区域中“按工序刀轴方向计算毛坯”适合多面加工、侧铣等 MCS 方向与实际刀轴方向不一致的场景。开启后可按工序刀轴方向计算底面毛坯厚度,减少侧向加工时厚度判断偏差。
查看答案 →

薄板、排版件或小件采用粘接装夹时,常见工艺是先加工孔和内部特征,外形轮廓放到最后,再根据材料和装夹强度保留少量底部余量。该方法需要结合现场装夹强度验证。
查看答案 →