
进退刀参数可以通过非切削移动模板继承吗?
需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →

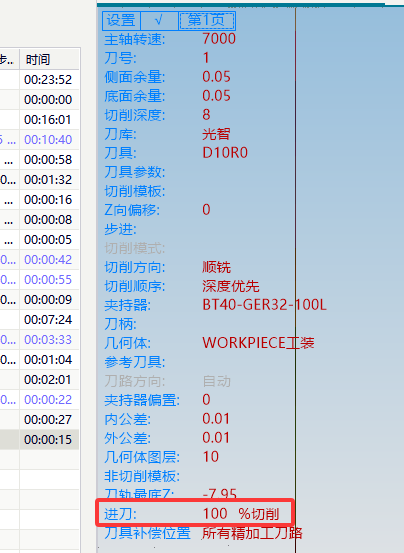
NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。
查看答案 →
程序生成、后处理或程序单创建失败时,应优先检查 PRT 文件名、输出目录、上级文件夹和后处理对象名称;名称里有空格可能导致相关命令报警。
查看答案 →
透明助手修改参数时,通常要先选中目标刀路或目标工序,再打开对应功能。某些按钮在没有选中刀路时不会显示或不可用;批量改公差、刀具参数、非切削参数等操作,也应先明确选择范围。
查看答案 →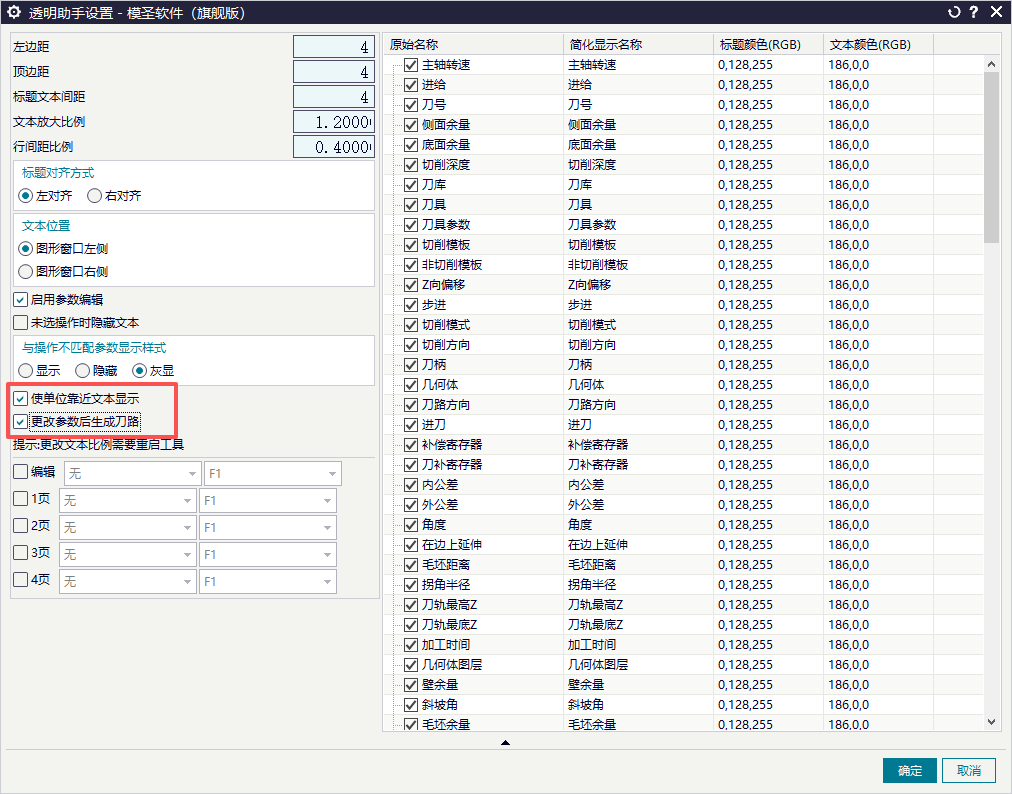

G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →