
孔自动刀具的钻头匹配规则在哪里设置?
孔自动选刀一般按模型孔径和孔类型匹配,不建议指望系统自动把 6.5 孔识别成 6.8 钻头这类“相近刀”。若实际工艺需要用大一点的钻头,应在孔配置、刀库或模型数据中明确规则。
阅读文章 →
孔自动选刀一般按模型孔径和孔类型匹配,不建议指望系统自动把 6.5 孔识别成 6.8 钻头这类“相近刀”。若实际工艺需要用大一点的钻头,应在孔配置、刀库或模型数据中明确规则。
阅读文章 →

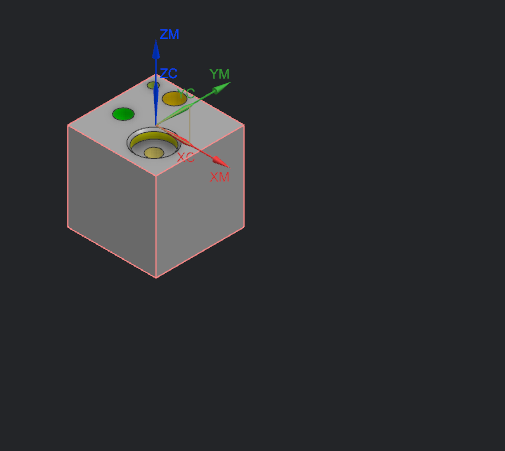
孔自动编程里通孔想多钻下一点,可调整通孔安全距离;不想钻穿或需要保留底部材料时,还要检查钻孔策略配置中的底部余量。通孔安全距离和底部余量不是同一个字段,修改后必须重新生成验证。
查看答案 →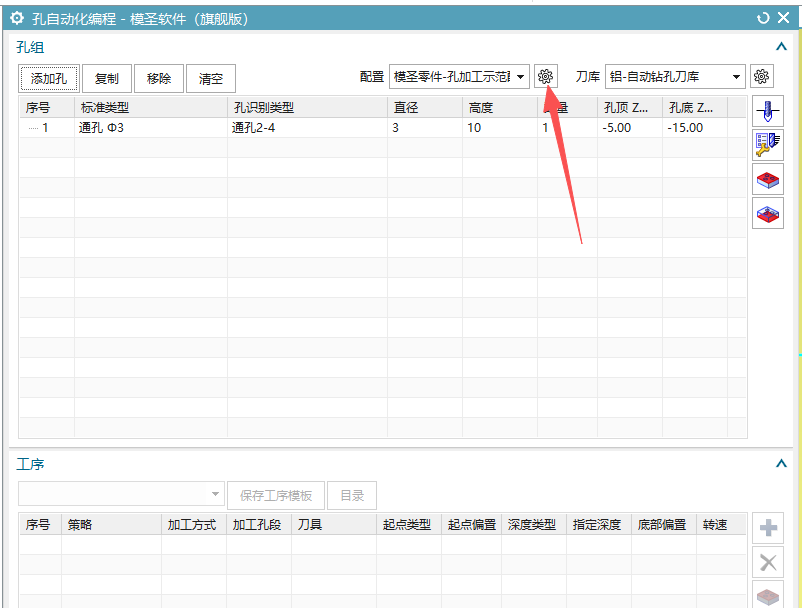


页签或加工模板修改后,如果重新调用仍然是旧内容,通常要检查模板是否真正保存、刷新,必要时再重启 NX/UG。只改了界面参数但没有点击底部保存,模板文件不会同步更新。
查看答案 →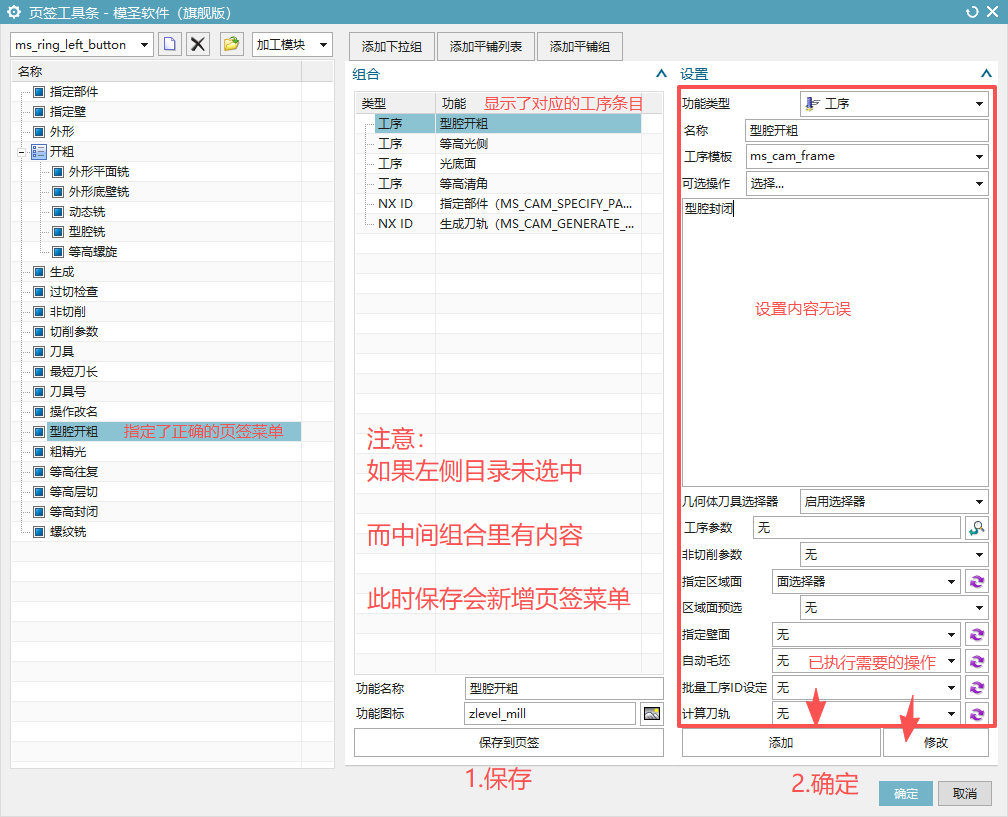
页签配置不是只点几个按钮就完事,最好先把自己的加工模板、刀库和常用工艺整理好。模板名称、功能 ID、加工类型和策略名称可以先放到表格里,后续配置时复制粘贴,减少错字和漏配。
查看答案 →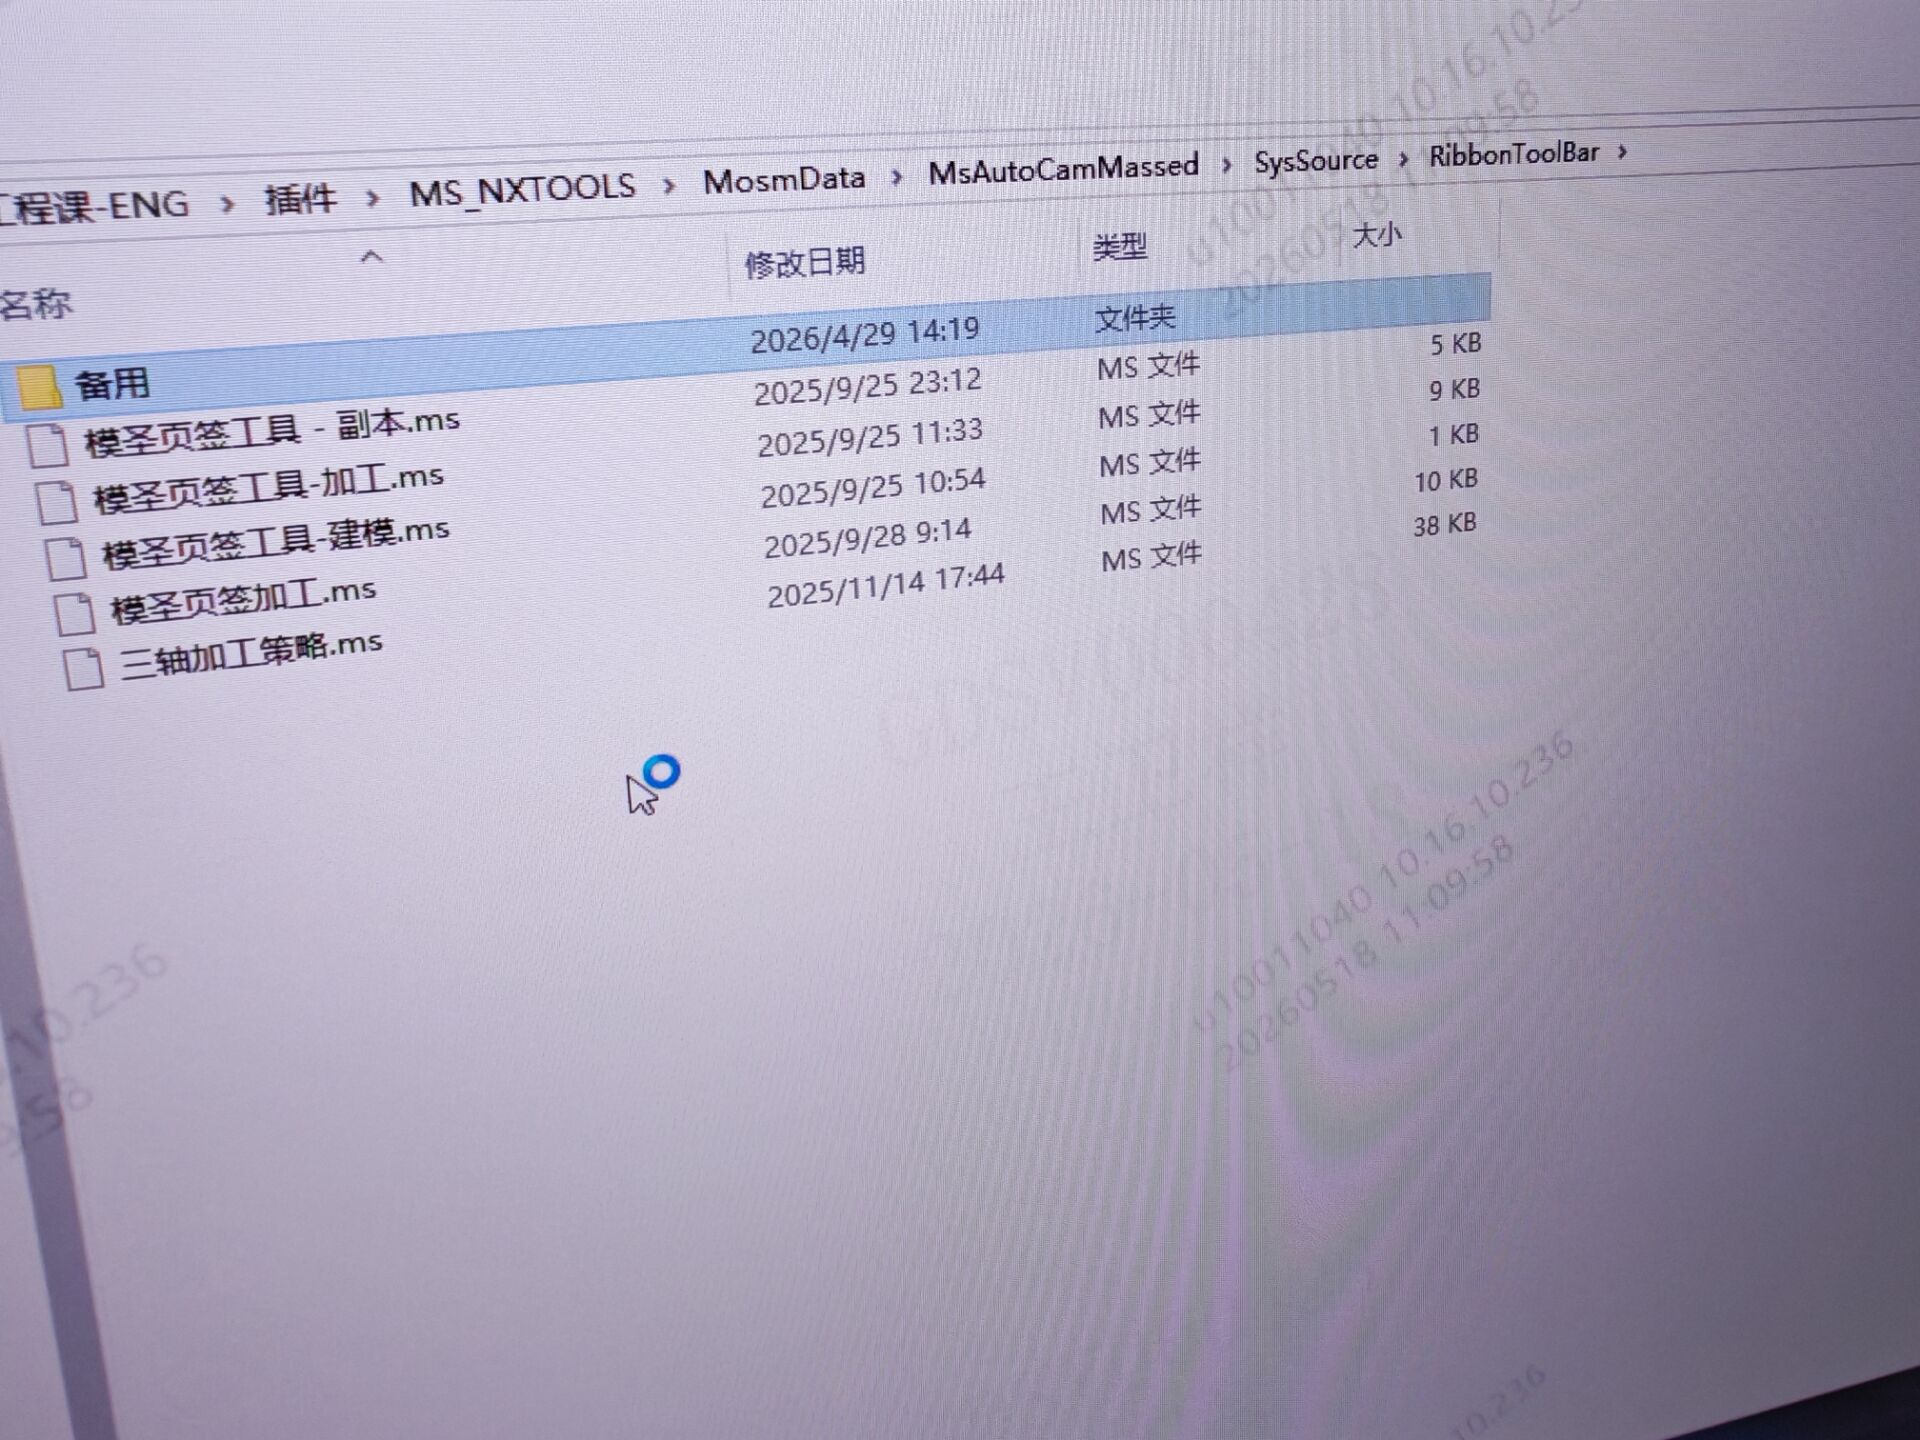
页签几何体和点选操作继承不要混用成互相冲突的逻辑。想按前一条操作继承,就不要在页签里固定指定几何体;想没有前置操作也能插入,就先用页签几何体指定。
查看答案 →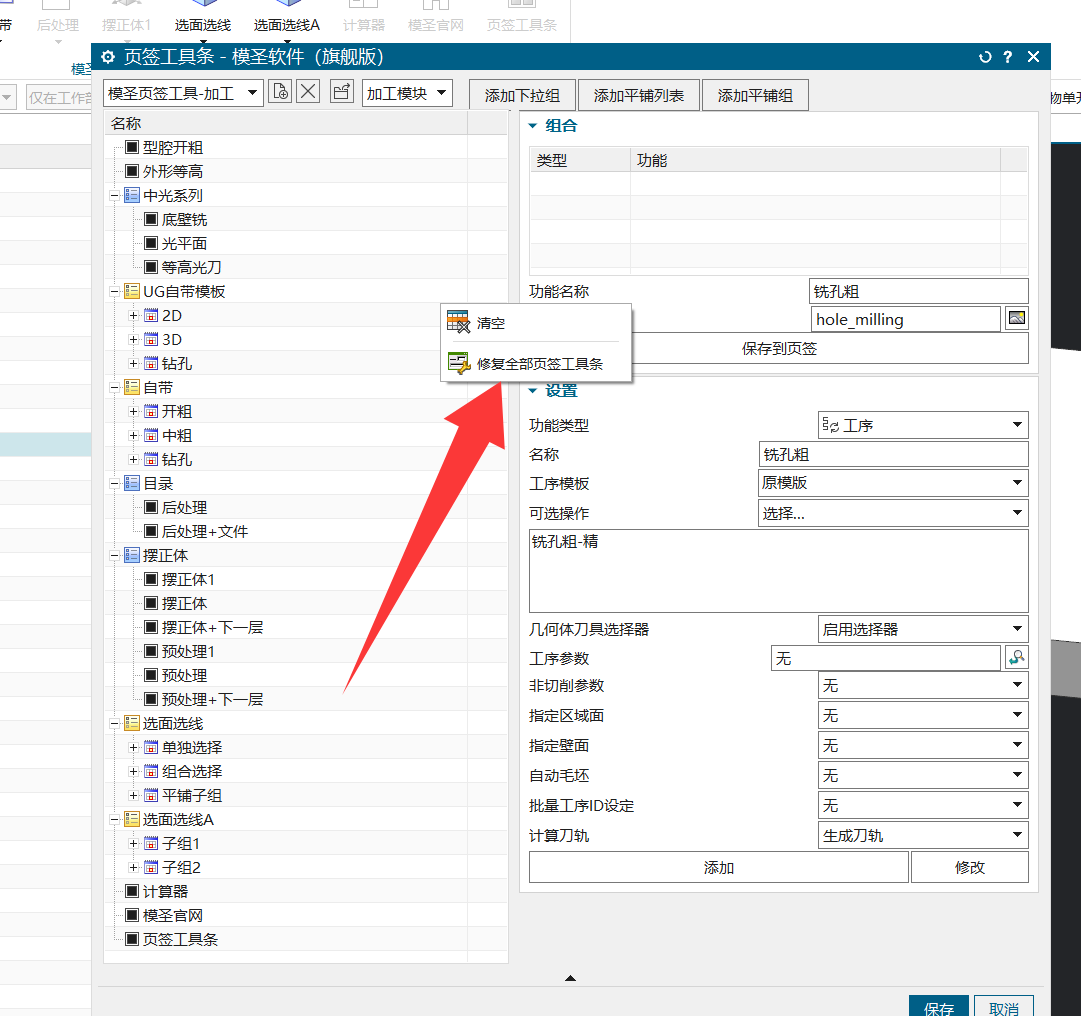
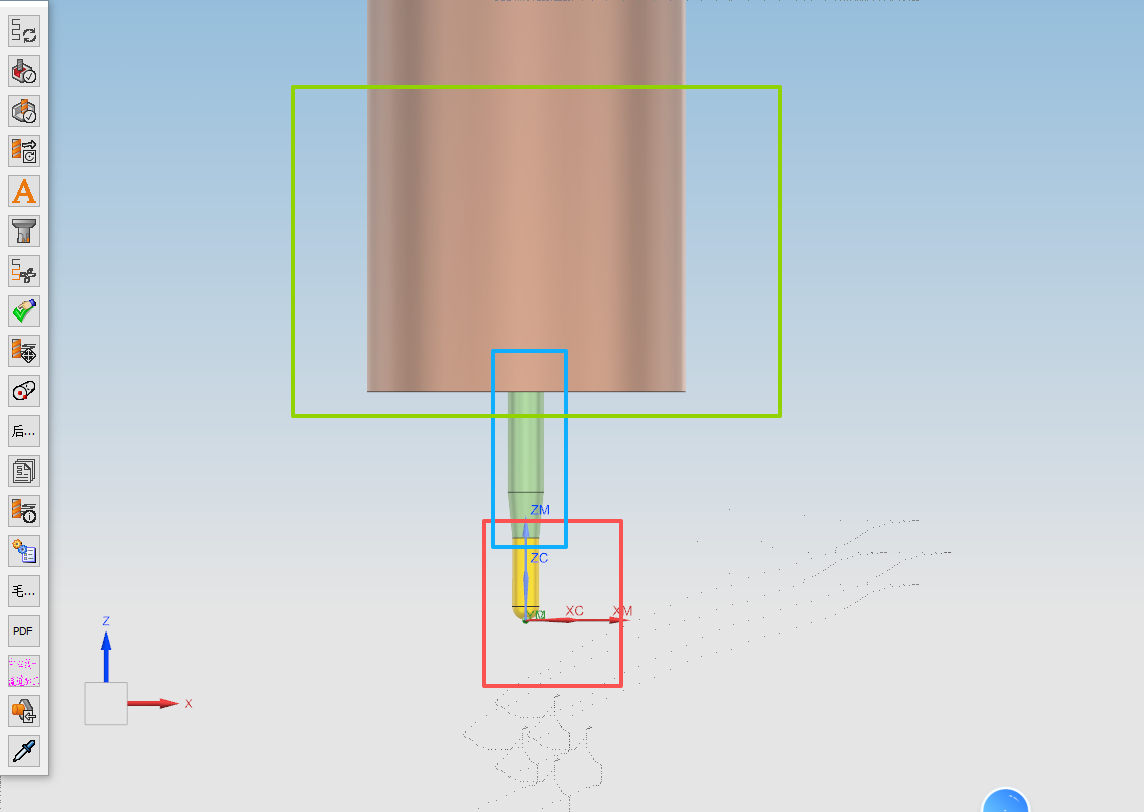
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →
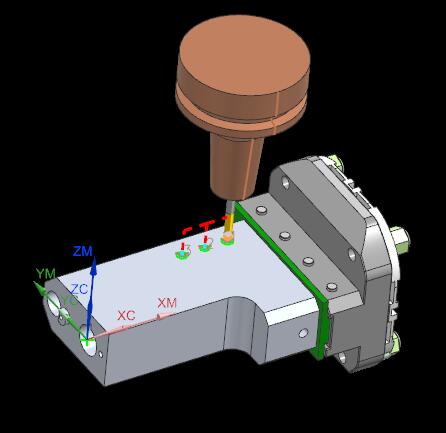

G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →