“模板刀具”的搜索结果
找到 503 条内容
产品自动编程配置不能直接照搬,应按自身工艺调整
自动出刀路配置与材料、机床、刀具库、加工习惯和质量要求有关。现成配置可以作为学习参考,但不能直接认定适合所有产品,应按自身工艺逐项修改和验证。
查看答案 →自动编程配置太累,直接买配置也要学会按自己产品改
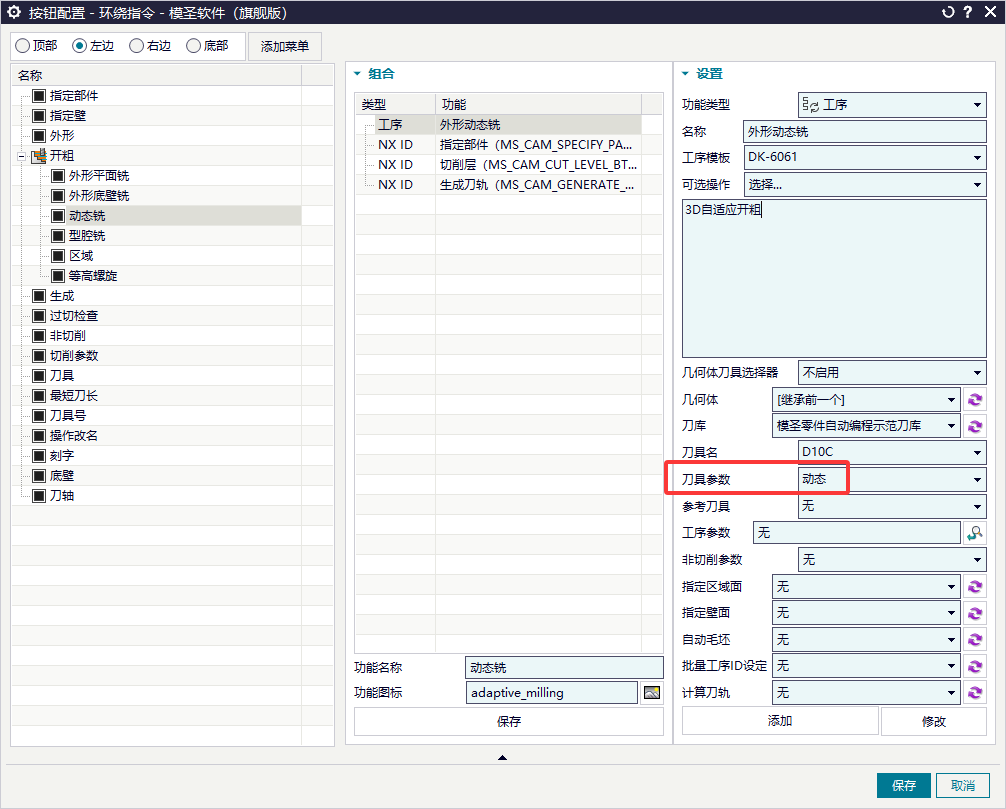
自动编程配置可以借鉴别人模板,但不同产品、刀库、命名、切削量和工艺习惯差异很大。即使拿到现成配置,也要学会按自己的产品修改,否则很容易用不上。
查看答案 →页签编辑多个功能时,为什么要先保存再改下一个?
页签工具条中编辑多个功能项时,如果当前项没有保存就切换到下一个,前一个修改可能不会生效。正确流程是改完一个功能后先保存到页签,再继续编辑其它功能。
阅读文章 →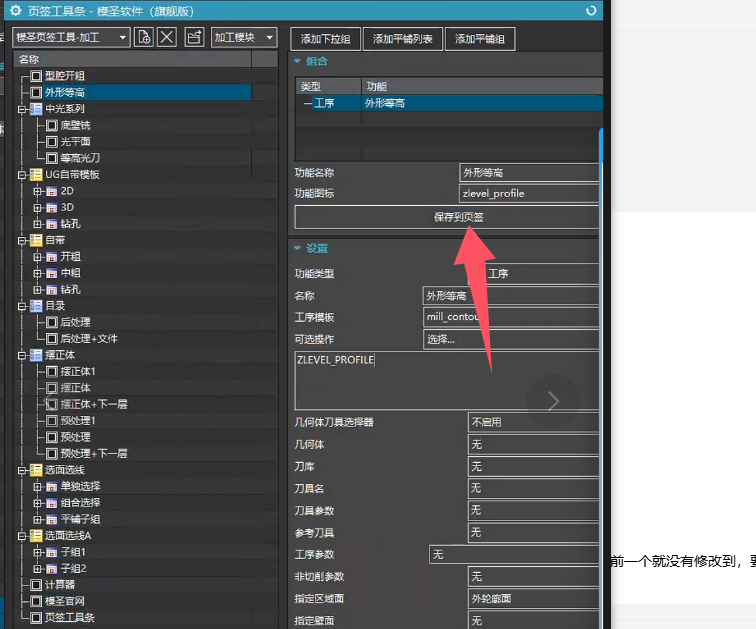
NX2506 或 NX2512 看不到模圣页签时,检查是否缺少页签工具栏文件
只安装升级包后,高版本 NX 可能出现页签工具栏不完整或不显示。优先确认模块、快捷键和 RibbonToolBar 文件是否齐全。
查看答案 →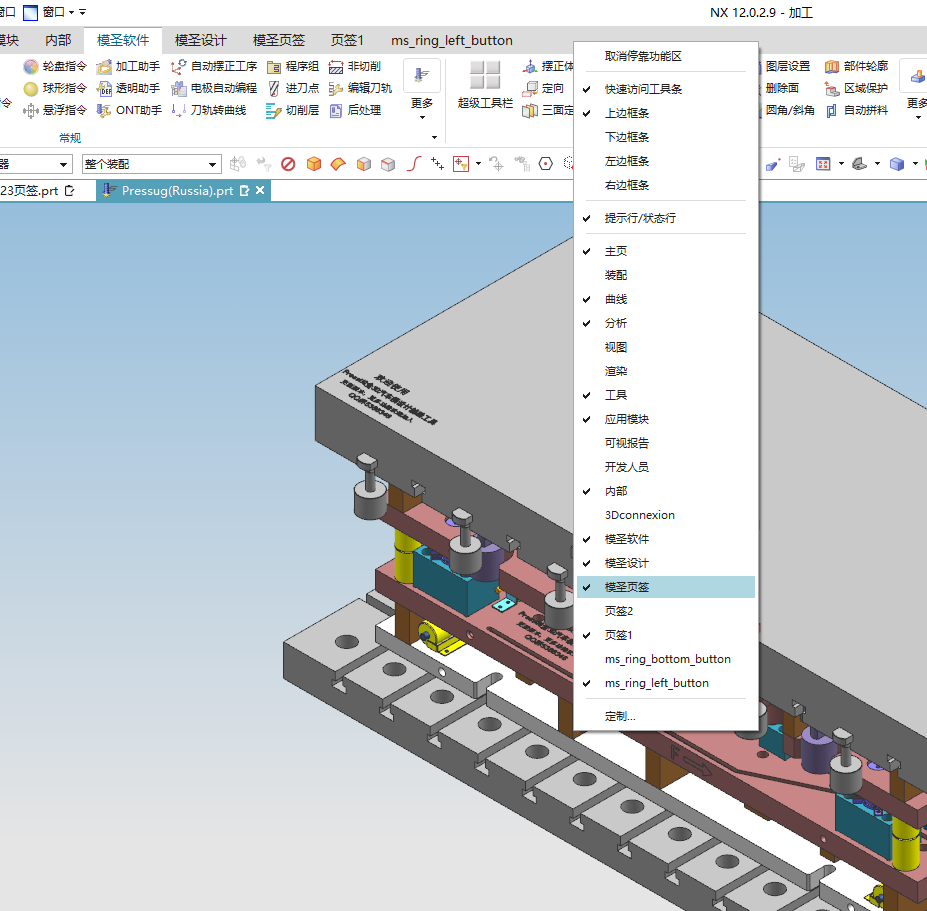
孔编程配置里的铣牙列,在攻牙工序中是否一定要改?
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →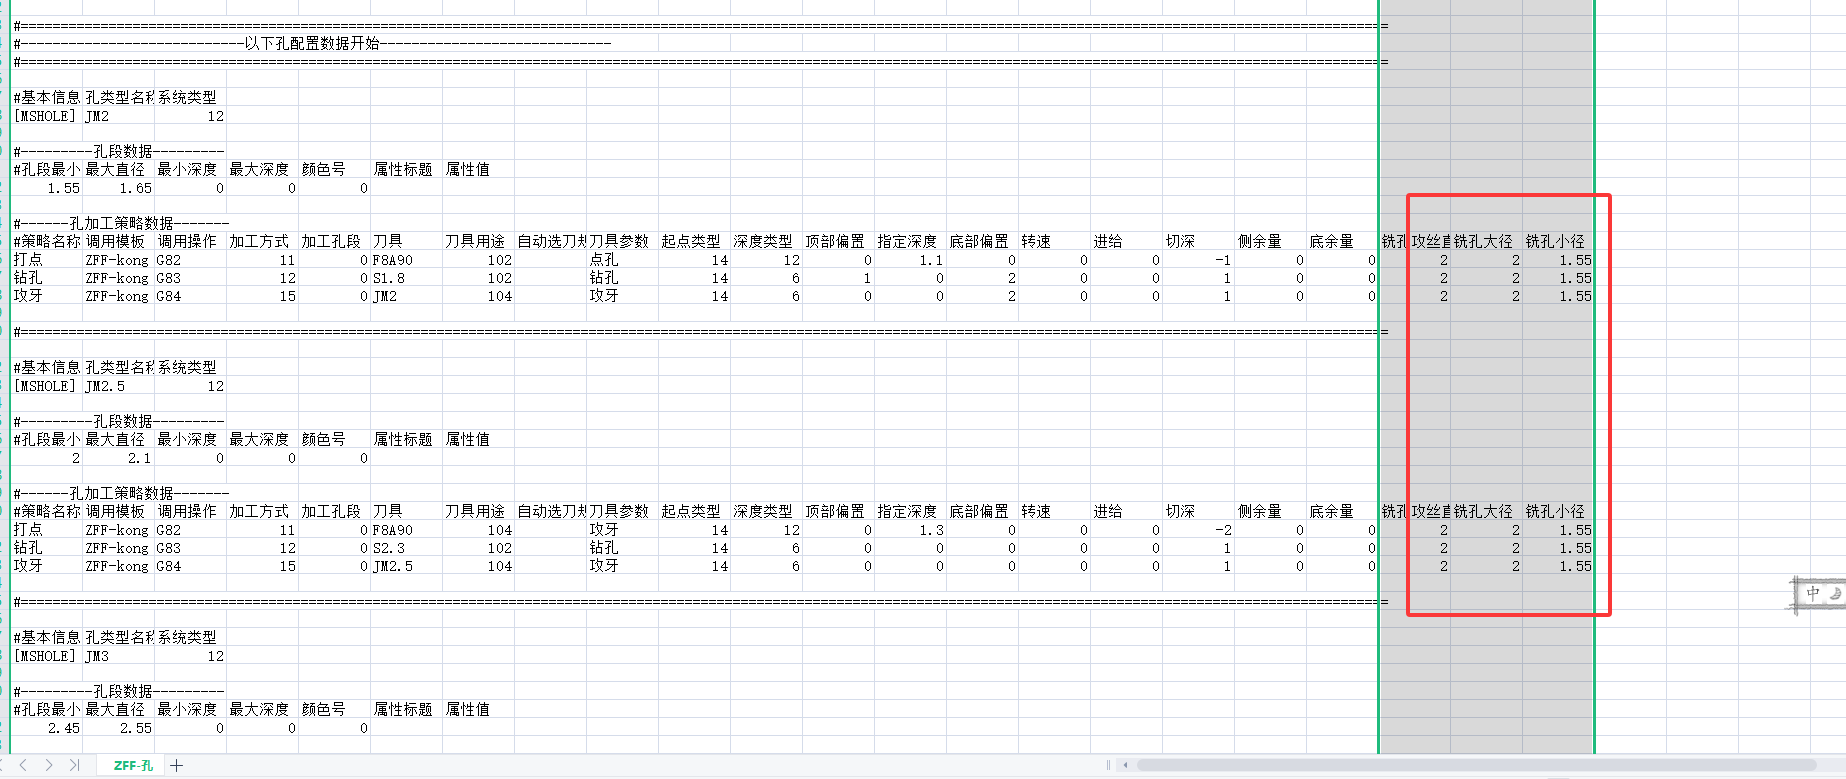
程序单避空长度或刀长不读取,先检查刀柄/夹持器和列变量
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →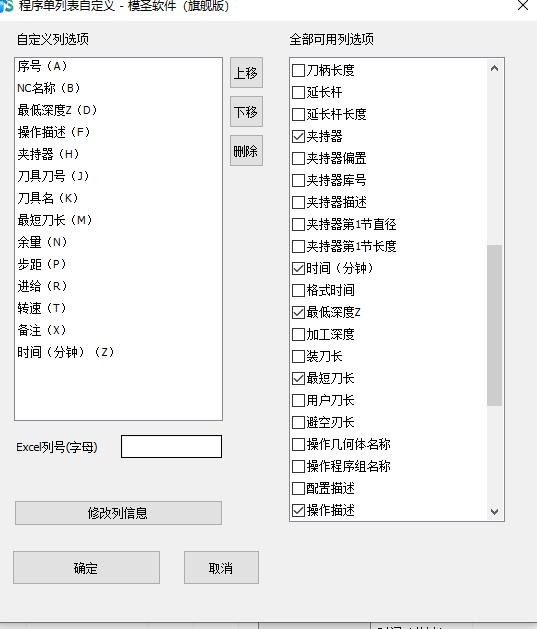
动态开粗参数已继承但刀号仍为 0 时,要单独排查刀号同步规则
动态开粗在转速、进给、余量已经继承后,如果刀号仍显示为 0,说明切削参数匹配与刀号同步可能不是同一条规则,需要单独检查刀号字段、模板刀号和版本表现。
查看答案 →