
小 R 角想倒得上下均匀,可尝试面对面并把宽度方法设为恒定
遇到上小下大的 C 角或小 R 角不均匀时,可尝试面对面相关功能,并把宽度方法改为恒定。小 R 值很小时还要考虑实际刀具能否加工出来。
查看答案 →
遇到上小下大的 C 角或小 R 角不均匀时,可尝试面对面相关功能,并把宽度方法改为恒定。小 R 值很小时还要考虑实际刀具能否加工出来。
查看答案 →
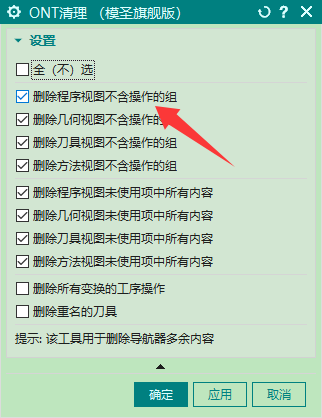
页签或超级工具条里调用刀具选择器时,通常要先选中目标工序,再调用刀具选择相关功能。若单独刀具选择器不稳定,可改用“简易参数”或“几何体和刀具”等组合入口。
阅读文章 →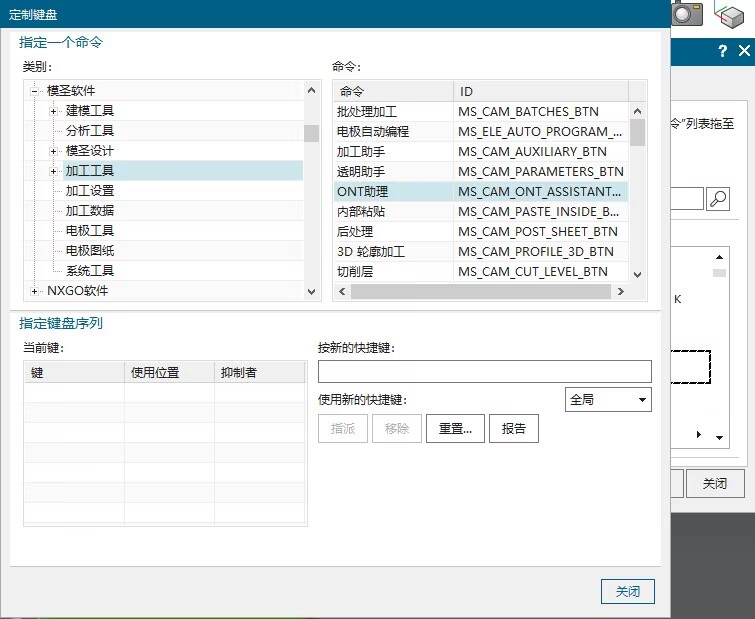
透明助手修改参数时,通常要先选中目标刀路或目标工序,再打开对应功能。某些按钮在没有选中刀路时不会显示或不可用;批量改公差、刀具参数、非切削参数等操作,也应先明确选择范围。
查看答案 →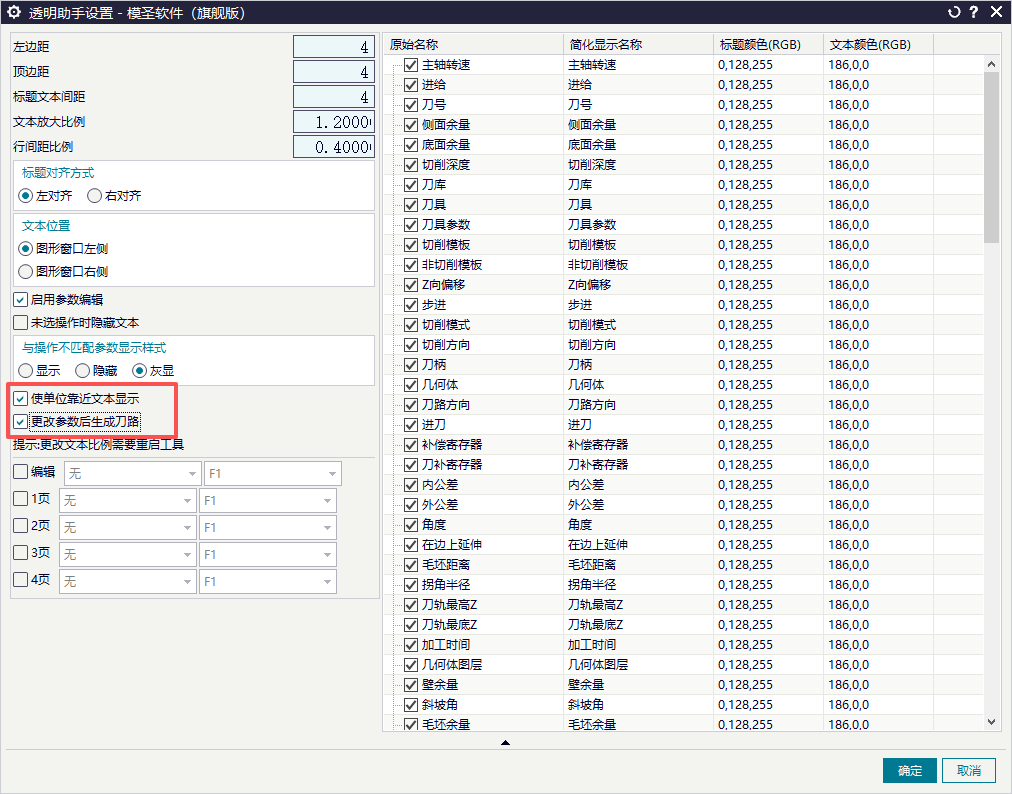


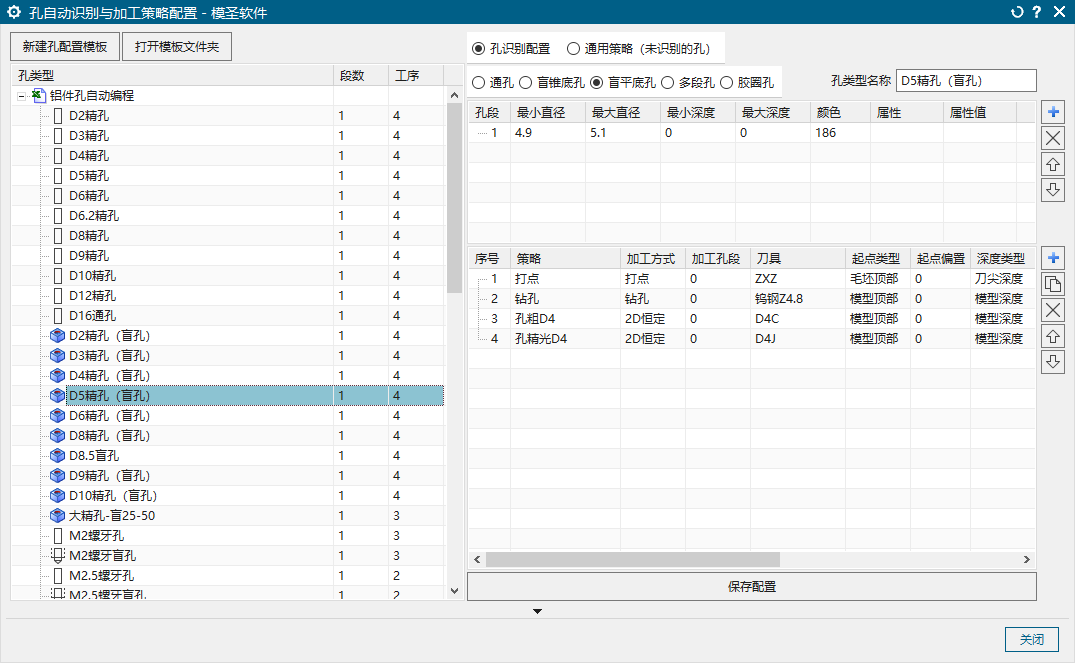
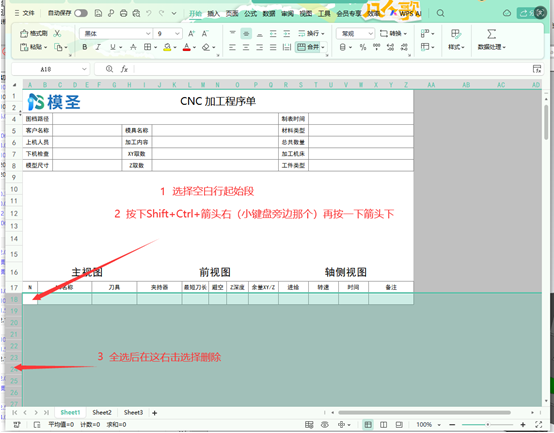
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →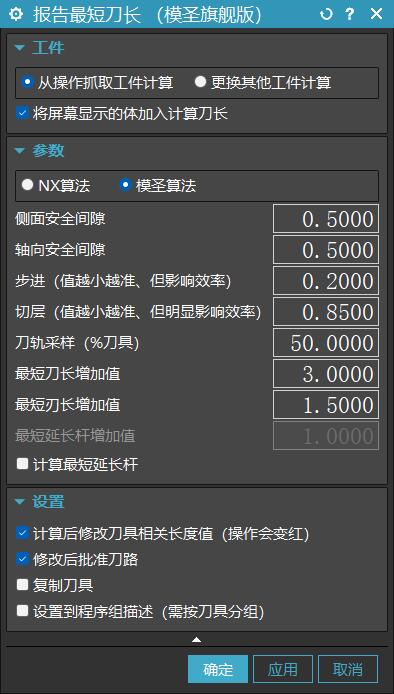
页签工序参考刀支持使用上一把刀变量时,可在参考刀设置里使用“上一把刀”变量,并设置放大值。:2 表示在上一把刀直径基础上加大2,可按刀具类型调整。
查看答案 →