3D 轮廓铣选线加工想带刀补,可先尝试模板或改用 2D 往复、底壁螺旋
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →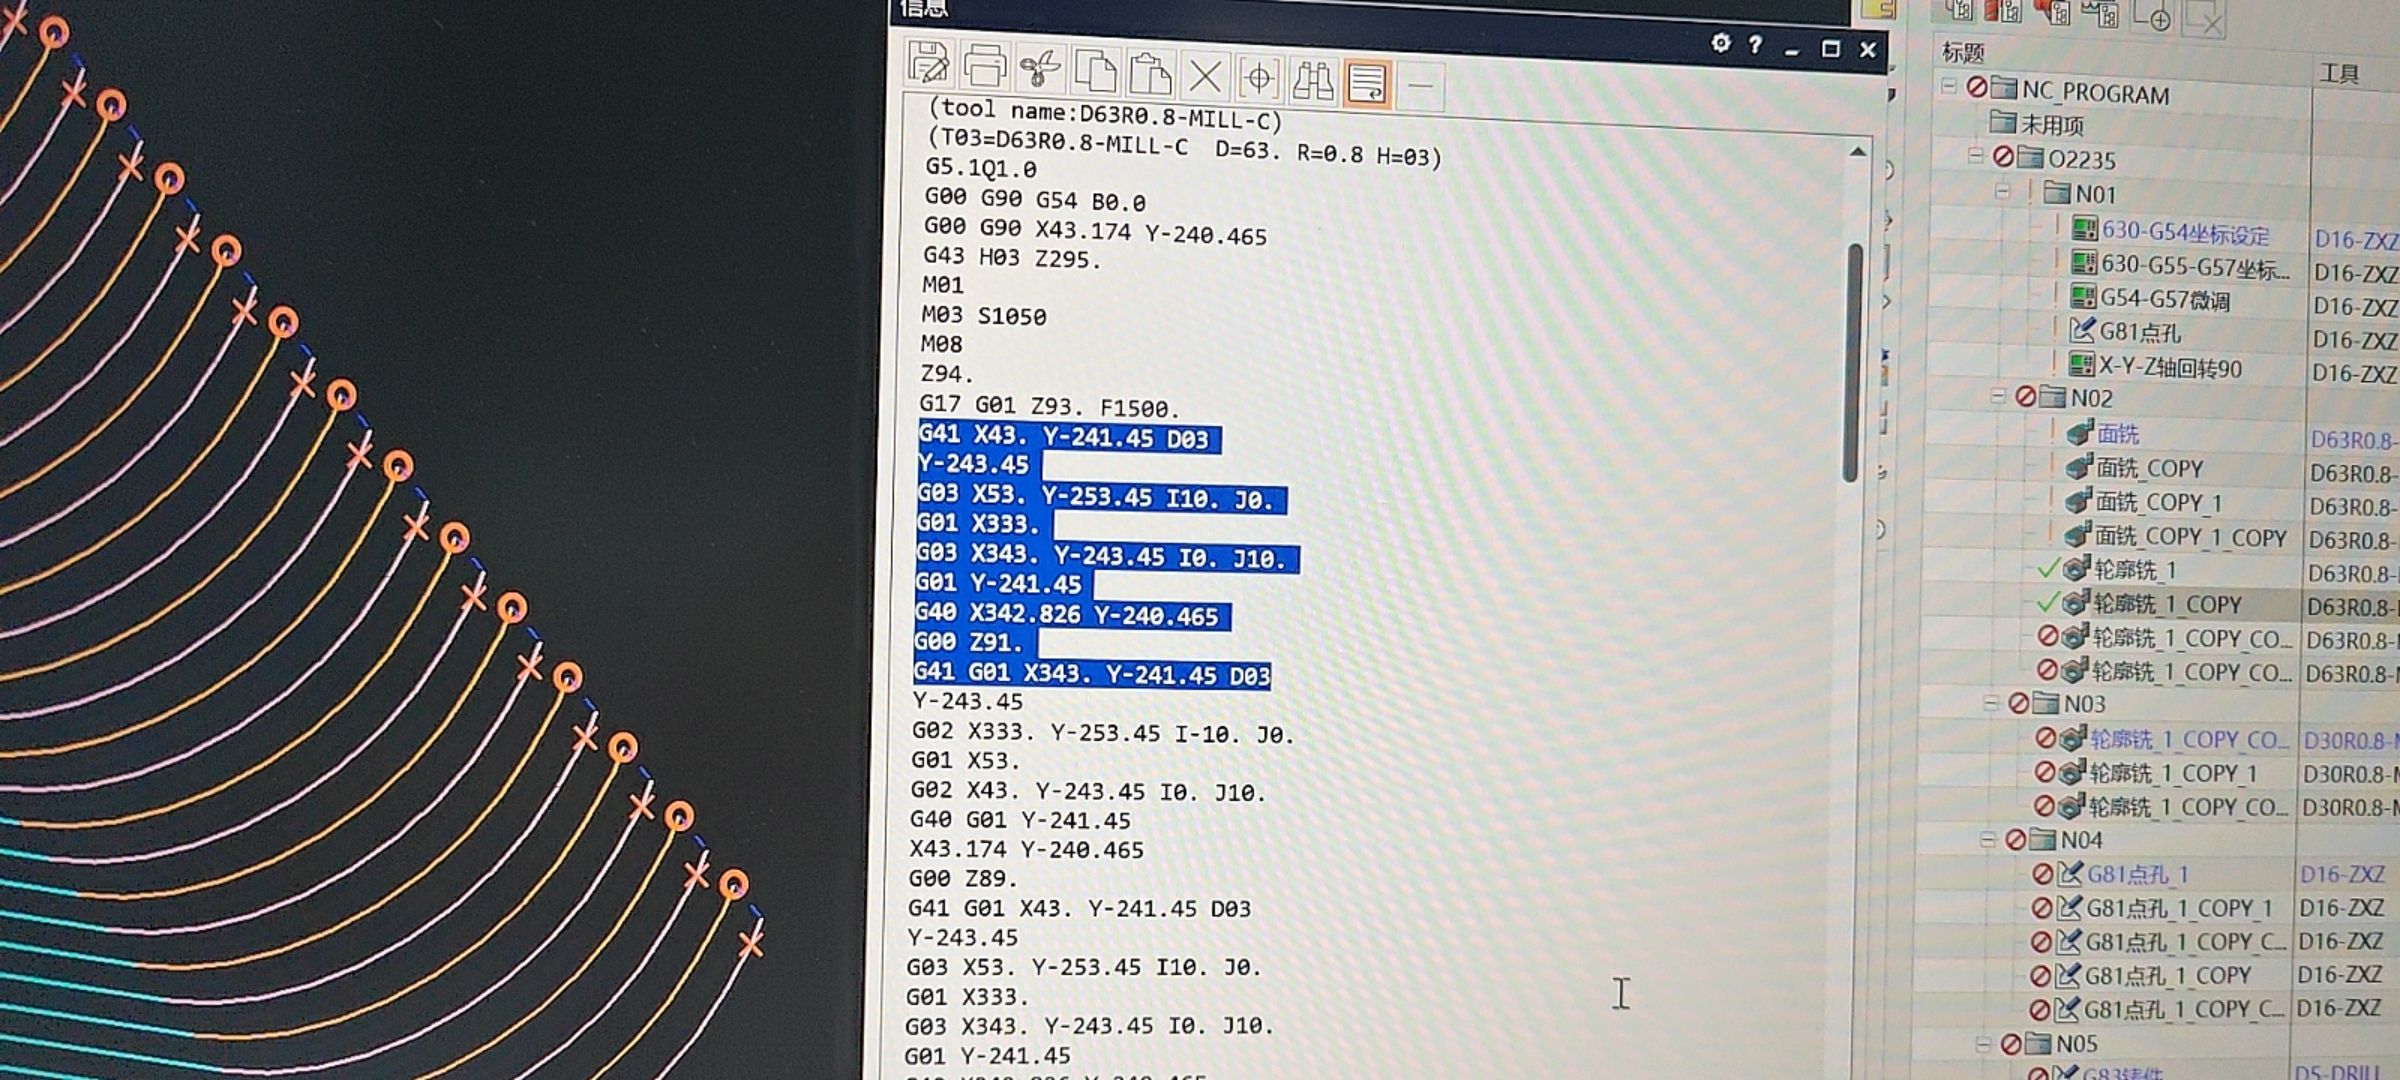
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →
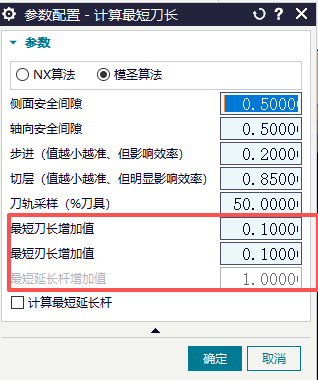
四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。
查看答案 →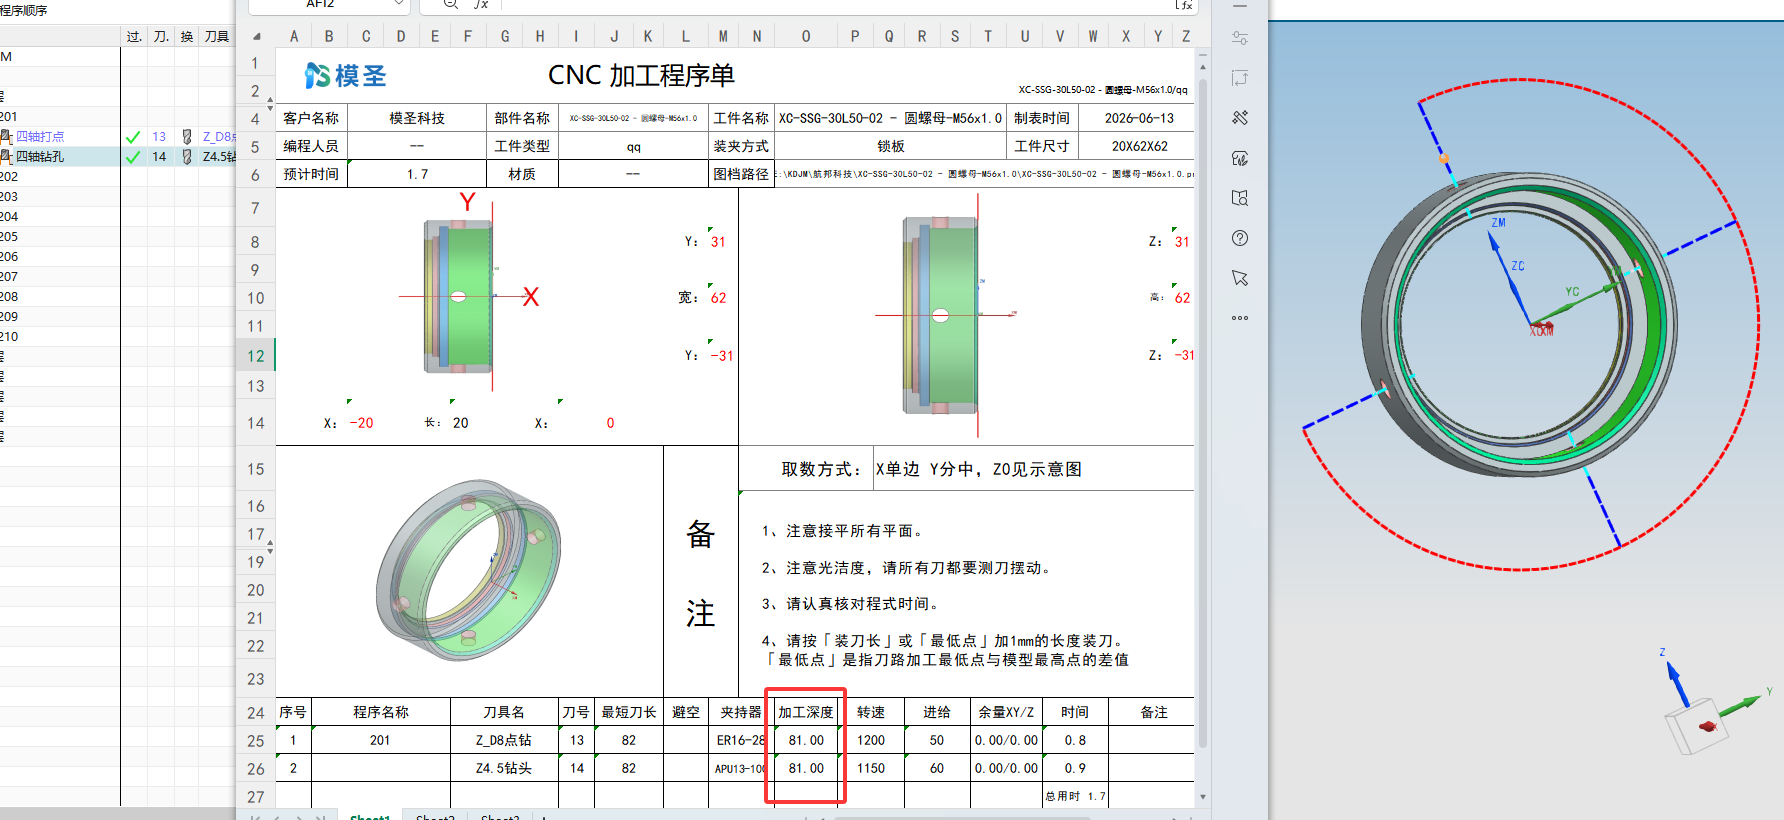
后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
查看答案 →


复制刀路后重新选择面和体并重新计算,如果旧的刀长信息仍然保留,需要使用清理刀长或清理计算结果类功能,把复制工序残留的刀长信息清掉后再重新计算。
查看答案 →程序单刀补显示不仅取决于模板字段,也受合并刀具和程序顺序影响。合并刀具时,如果同一把刀的第一条策略没有开刀补,后面开了刀补的策略可能不显示 D 刀补;临时处理可把已开刀补的程序放前面,或分开输出。
查看答案 →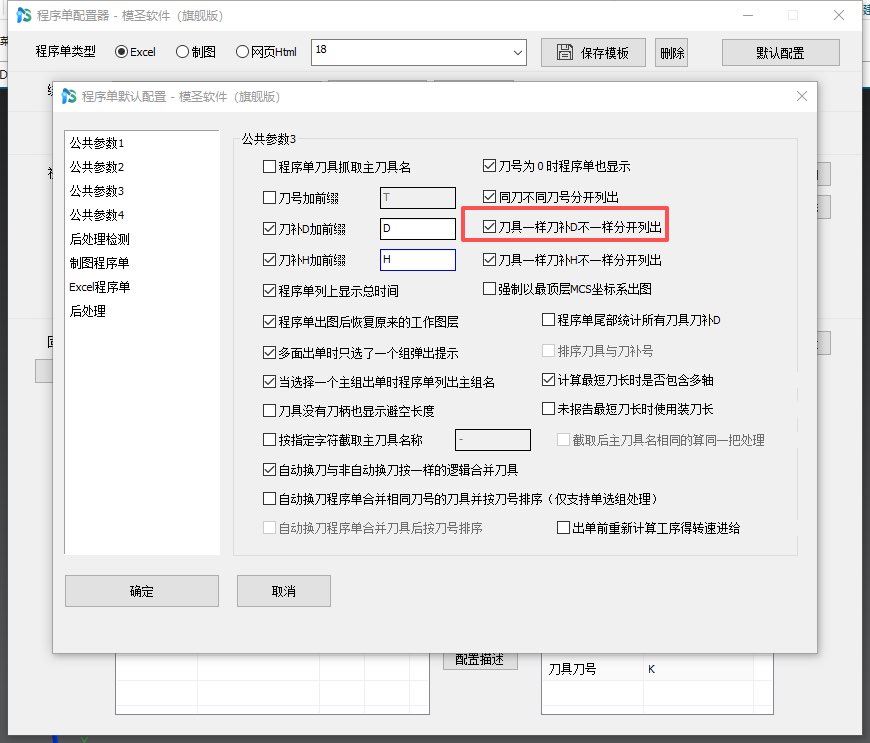
底部带 R 角或陡峭区域加工不到位时,不要一味使用可变引导线。固定引导线、等高、固定轴、陡峭空间范围、刀具 R 角和公差都会影响结果;仅陡峭选项勾选错误也可能导致加工范围异常。
查看答案 →
程序单中的图号、毛坯尺寸、工件尺寸等字段要先确认变量来源。工件尺寸默认可能读取当前显示体或抓取体范围,若想按 WORKPIECE 中的部件或毛坯输出,需要调整程序单抓取对象设置。
查看答案 →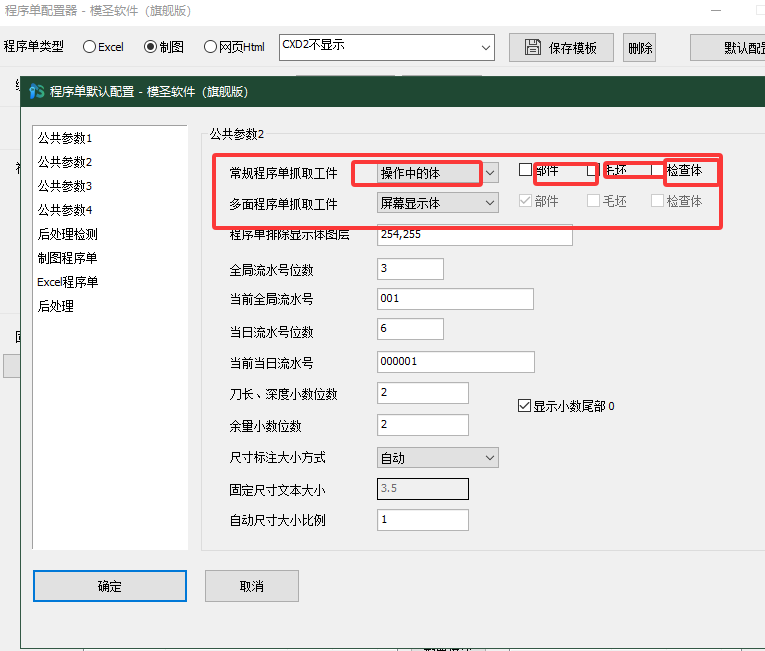
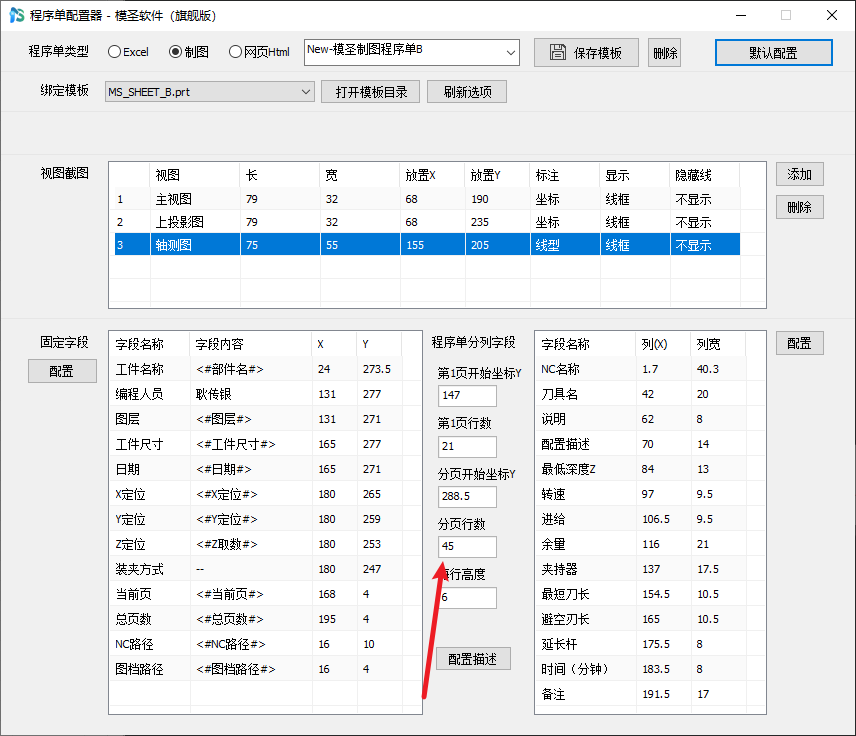
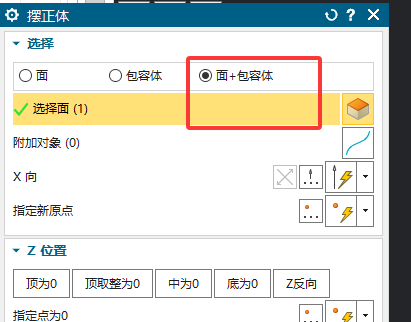
页签工具创建坐标后出现多余 WPS 或坐标设置不符合预期时,应检查页签选项、摆正体结果和 NX 模板中的默认坐标。高版本 NX 可重点检查 mill-planar 模板中是否带有多余坐标设置。
查看答案 →