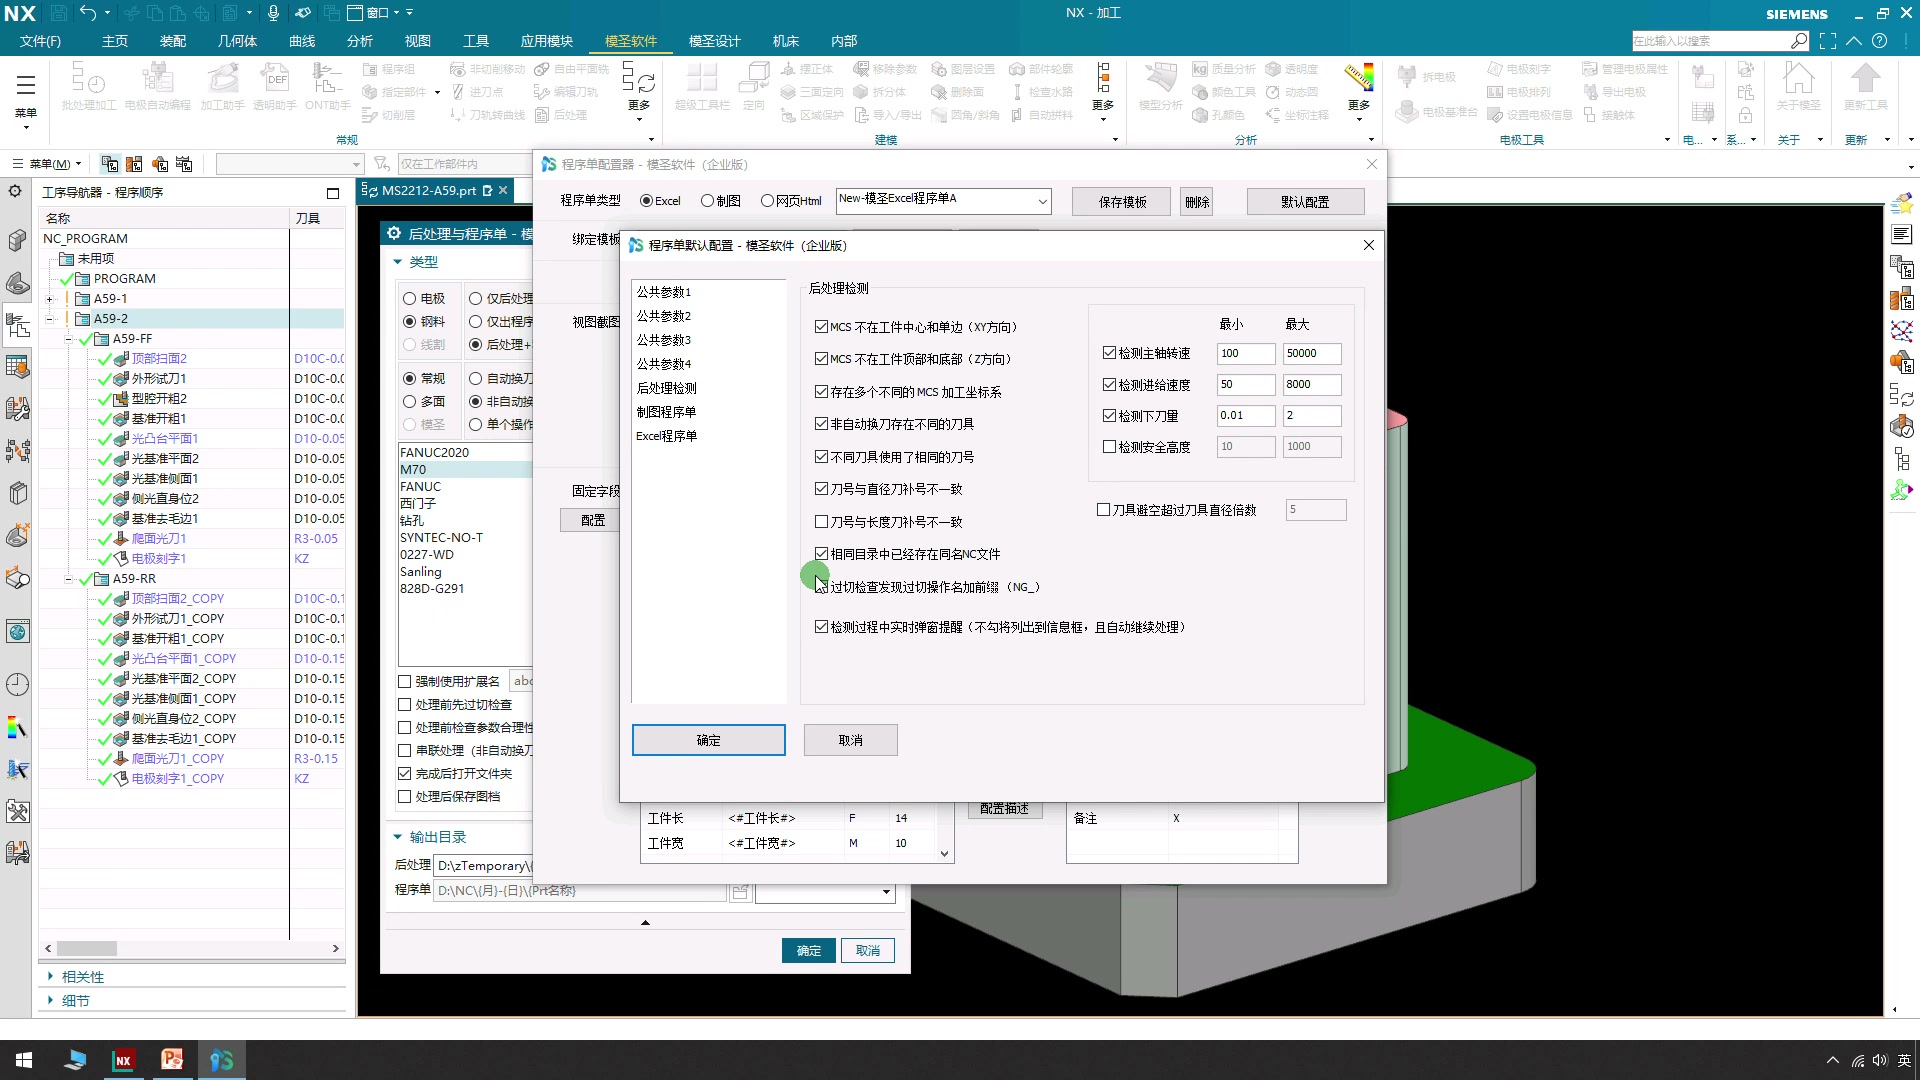
刀具号功能中固定刀号、相同刀号和过滤项应该怎么理解?
自动编程生成的刀具号或刀具与刀库不一致时,不要只看刀库文件数量。还要检查当前自动编程模板里是否自带刀具、模板是否绑定了正确刀库,以及是否误用了旧模板。
查看答案 →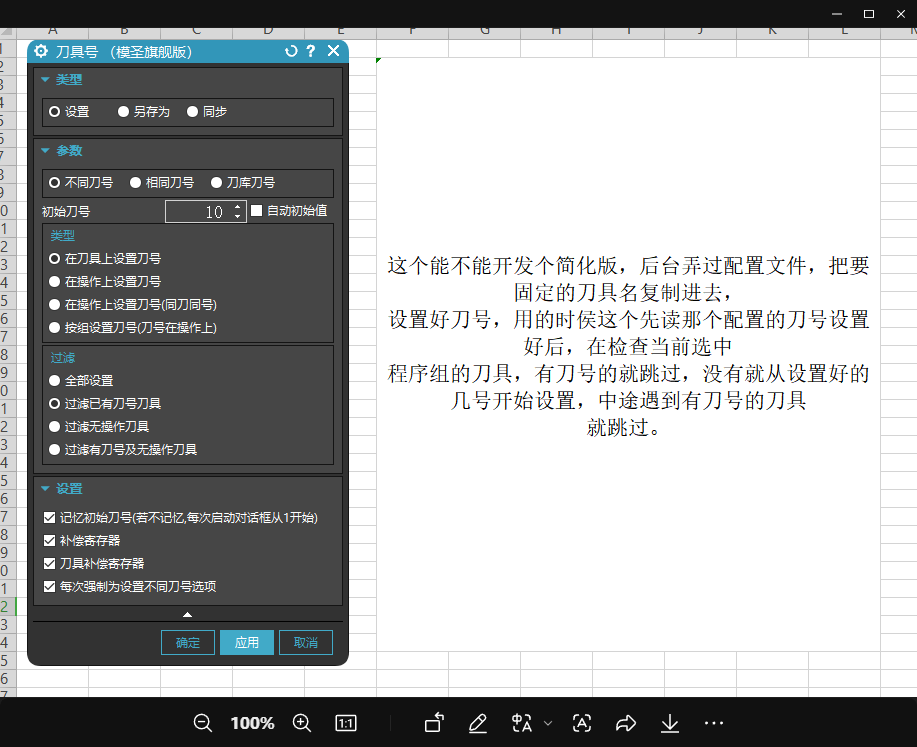
自动编程生成的刀具号或刀具与刀库不一致时,不要只看刀库文件数量。还要检查当前自动编程模板里是否自带刀具、模板是否绑定了正确刀库,以及是否误用了旧模板。
查看答案 →
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →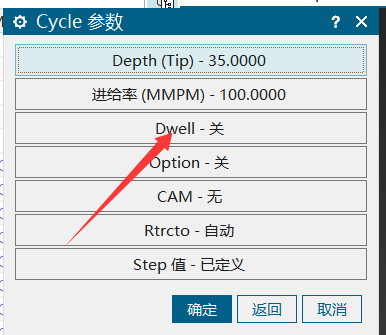
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →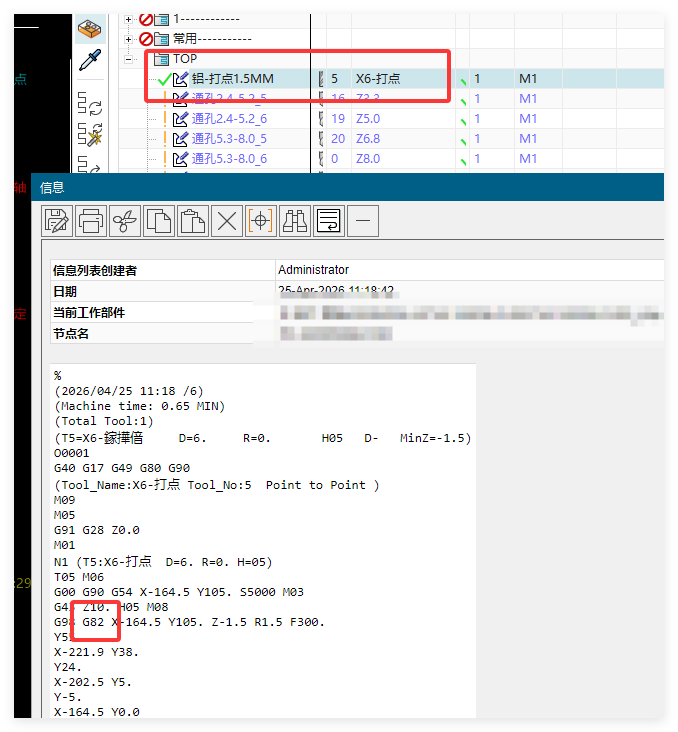


后处理列表读取的是 NX/UG 自带后处理位置或系统变量指向的位置,不是随便放到模圣目录就会显示;需要把 tcl、def 等文件放到正确目录并维护列表。
阅读文章 →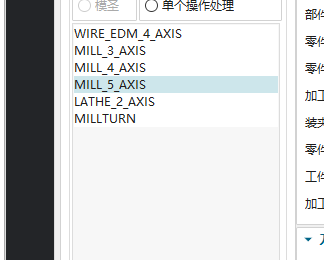
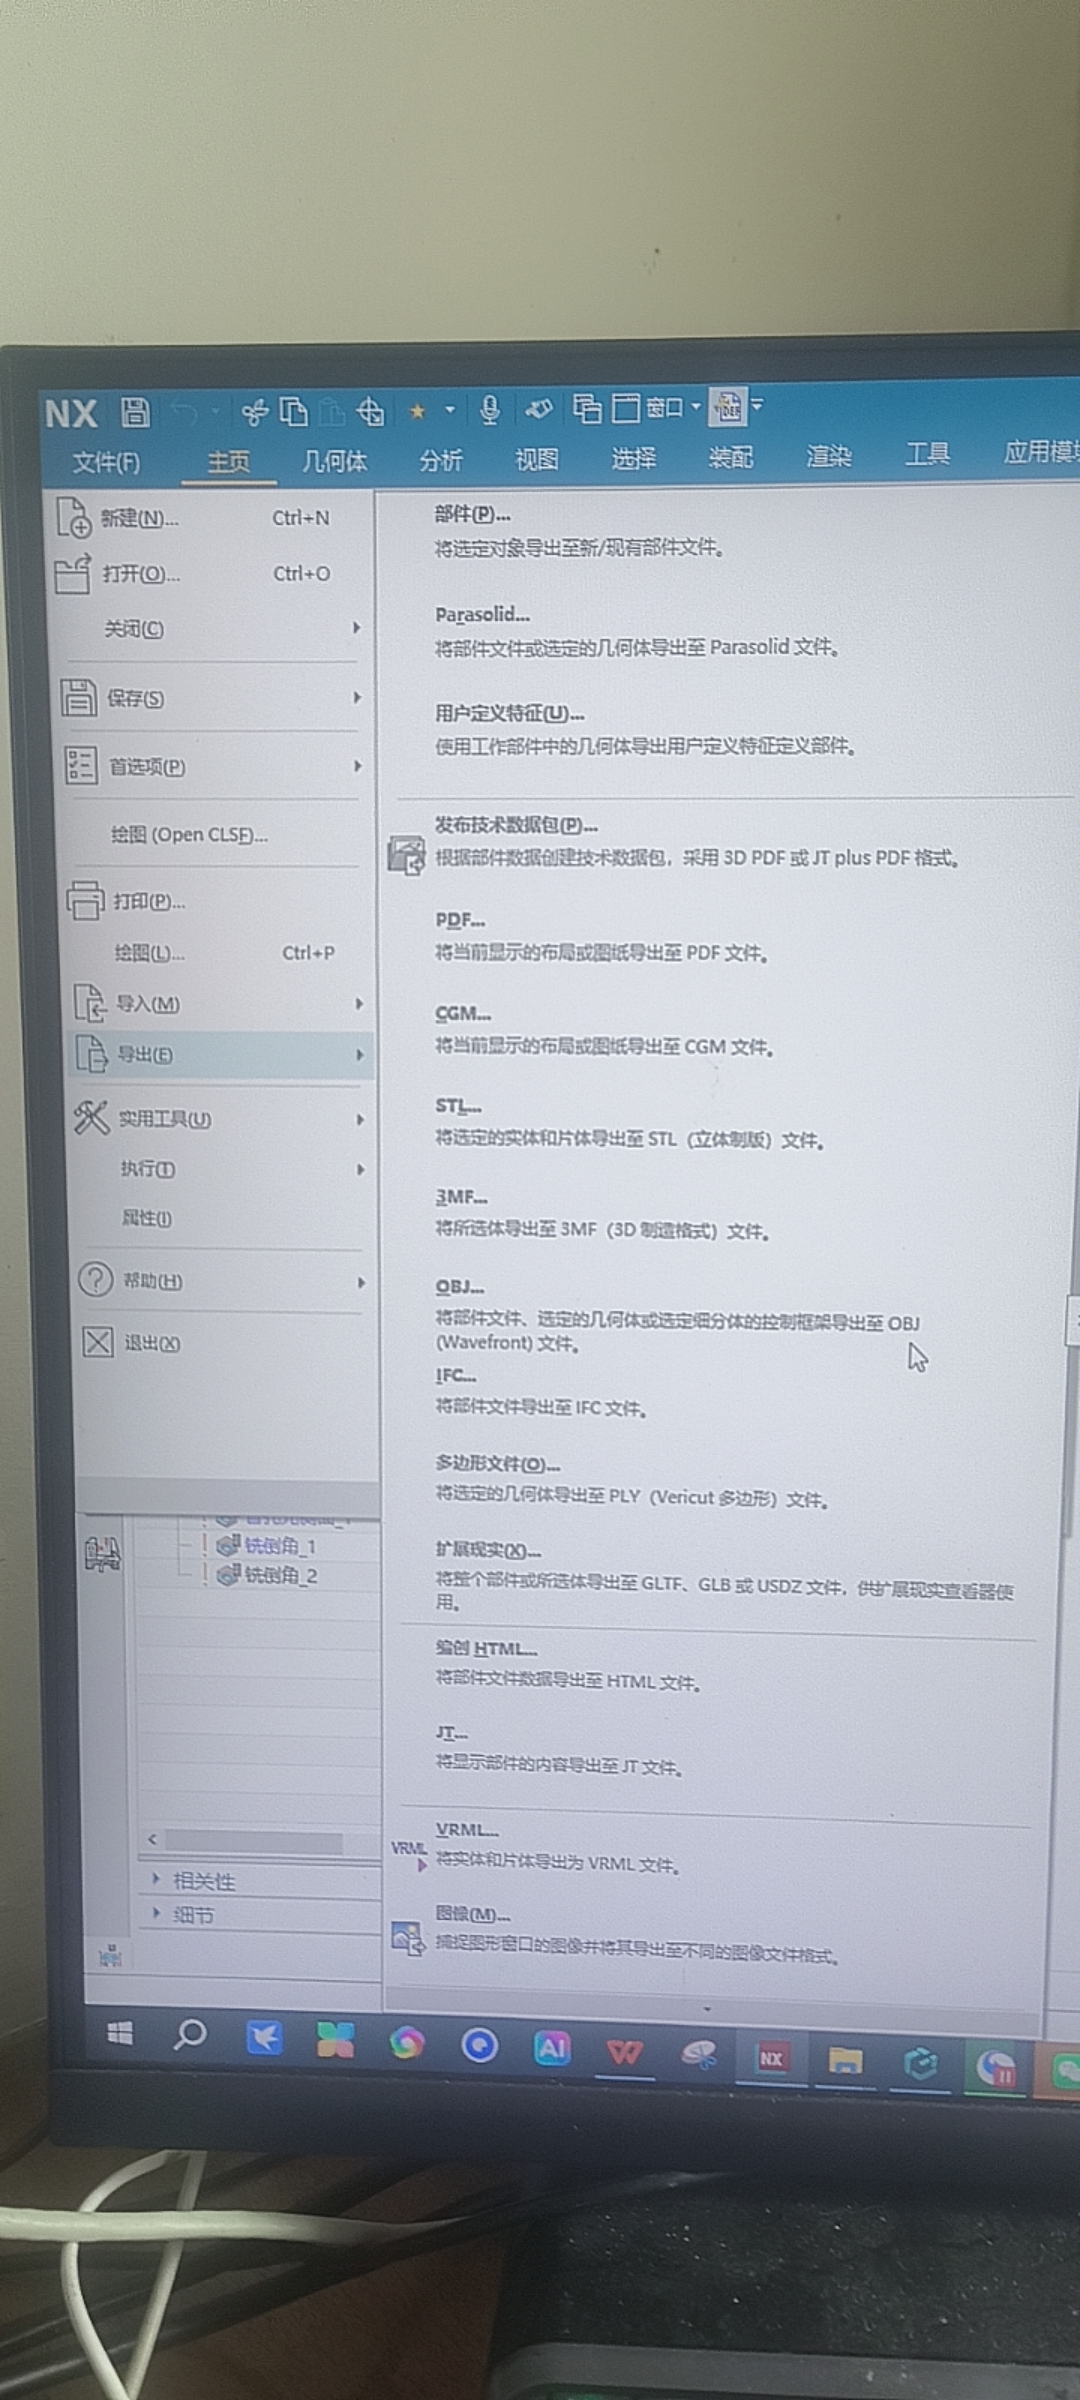
NX 原生 PRT 文件通常不能向下兼容。需要把高版本或异常文件转给低版本打开时,可在 NX 中通过“文件 > 导出 > Parasolid”导出 X_T/XT 文件;导出后用低版本导入检查几何是否完整。
阅读文章 →