面铣或飞面想往复加工不抬刀,应重点调哪些非切削参数?
面铣、飞面想实现往复切削且区域内不频繁抬刀时,需要同时检查切削模式、往复或交替策略、非切削移动中的区域内转移、进退刀和移刀方式。带岛或避让区域时仍可能正常抬刀。
查看答案 →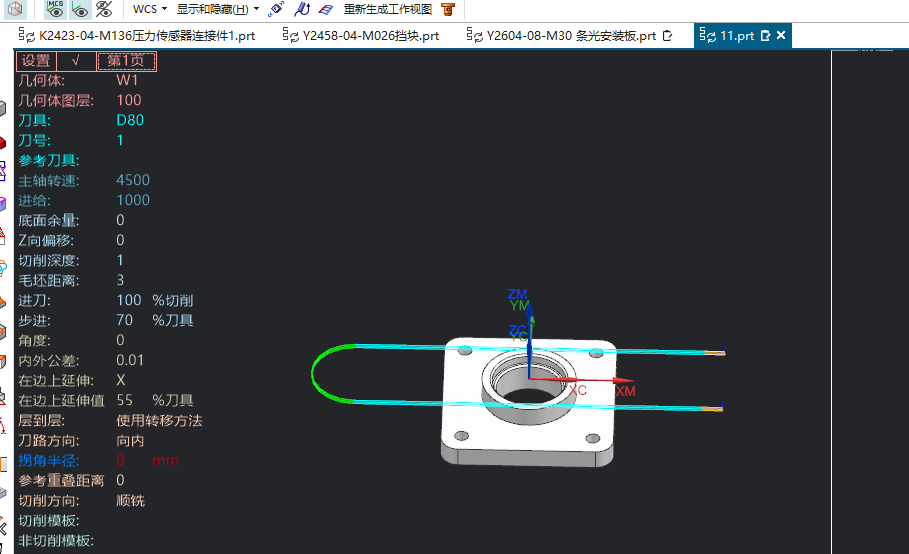
面铣、飞面想实现往复切削且区域内不频繁抬刀时,需要同时检查切削模式、往复或交替策略、非切削移动中的区域内转移、进退刀和移刀方式。带岛或避让区域时仍可能正常抬刀。
查看答案 →
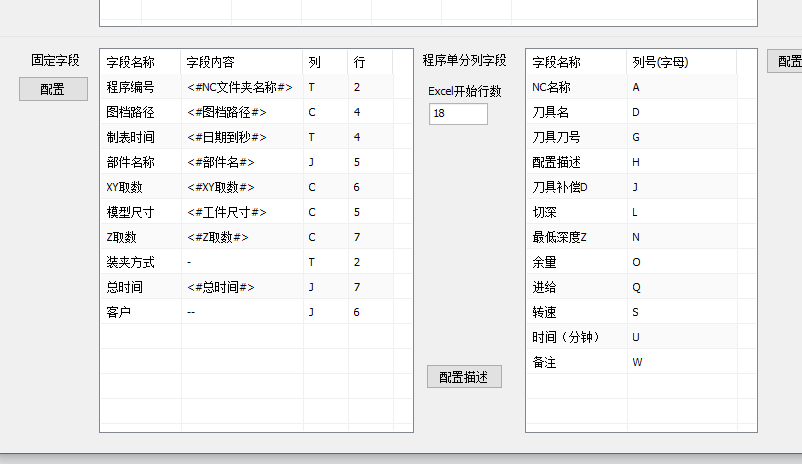
程序单或后处理界面里显示“机床坐标”或“MCS”,本质上都指向加工坐标相关含义。不同版本或模板显示文字可能不同,通常不影响实际输出,关键仍是确认 MCS、夹具偏置和后处理输出一致。
查看答案 →页签几何体和点选操作继承不要混用成互相冲突的逻辑。想按前一条操作继承,就不要在页签里固定指定几何体;想没有前置操作也能插入,就先用页签几何体指定。
查看答案 →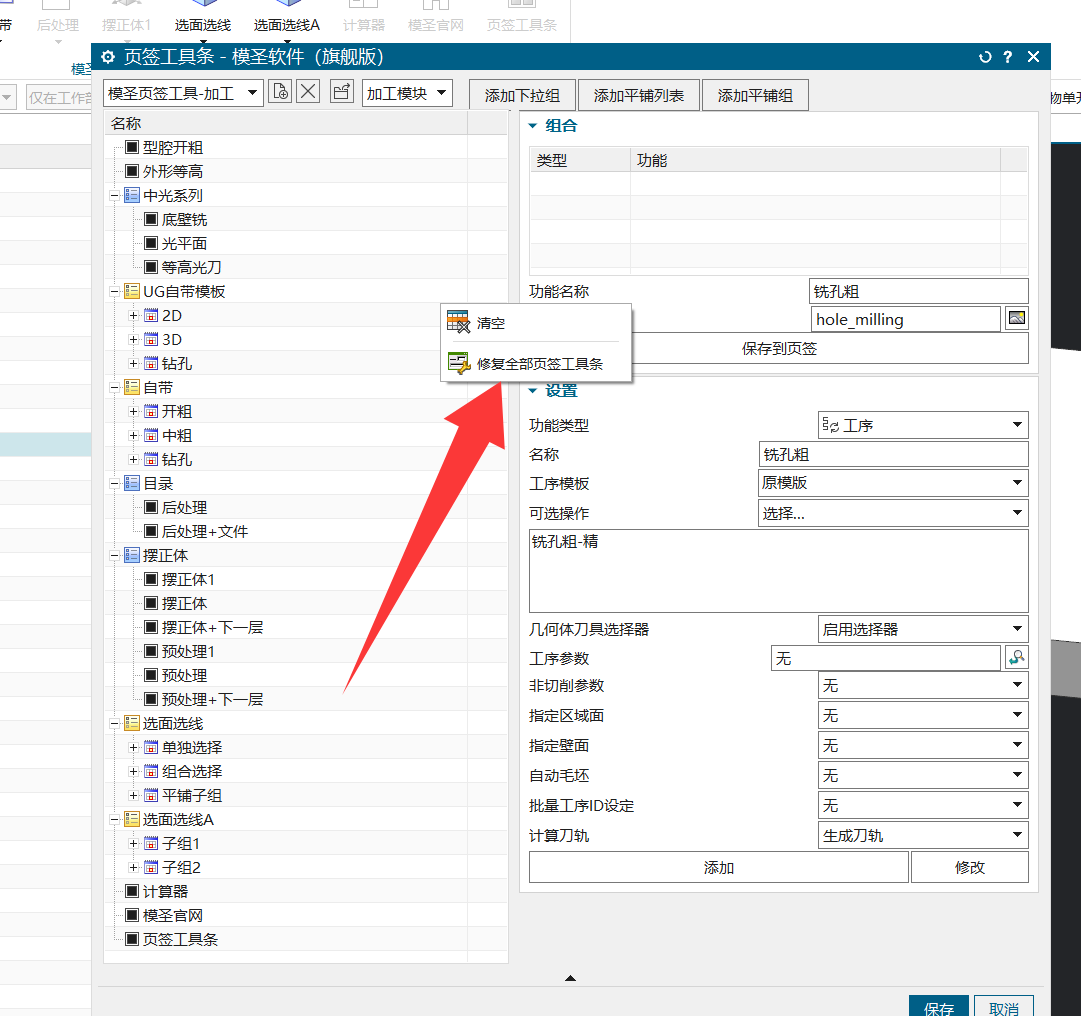
透明助手修改参数时,通常要先选中目标刀路或目标工序,再打开对应功能。某些按钮在没有选中刀路时不会显示或不可用;批量改公差、刀具参数、非切削参数等操作,也应先明确选择范围。
查看答案 →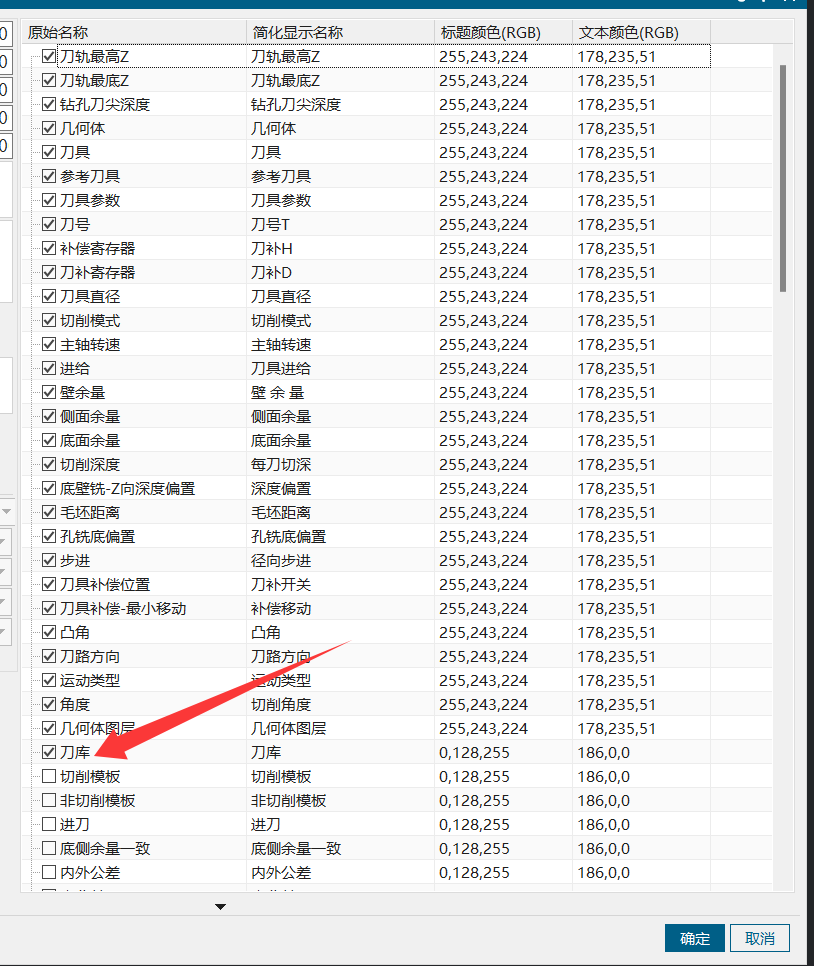
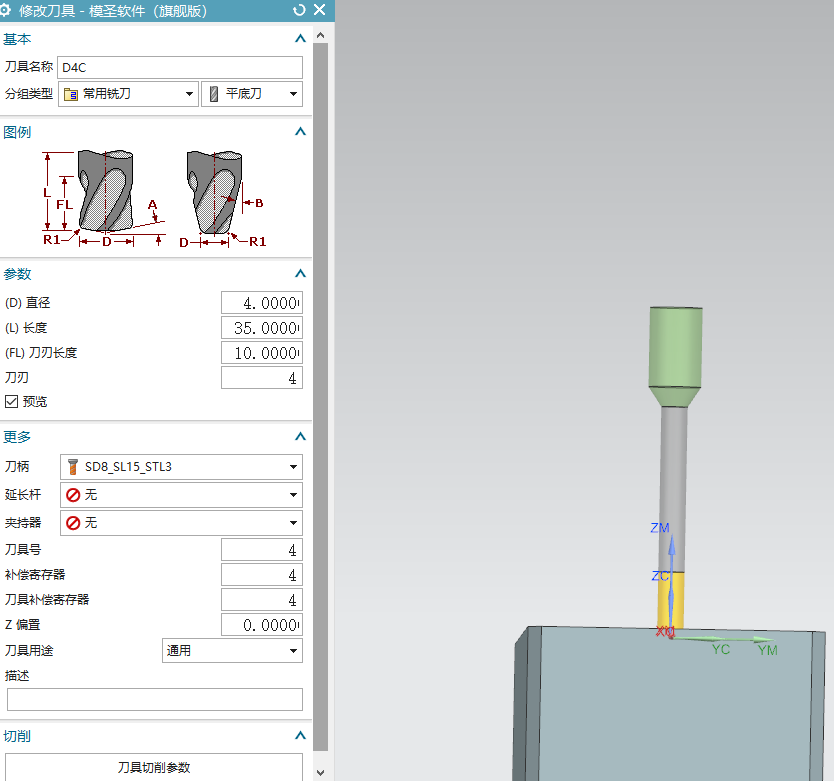
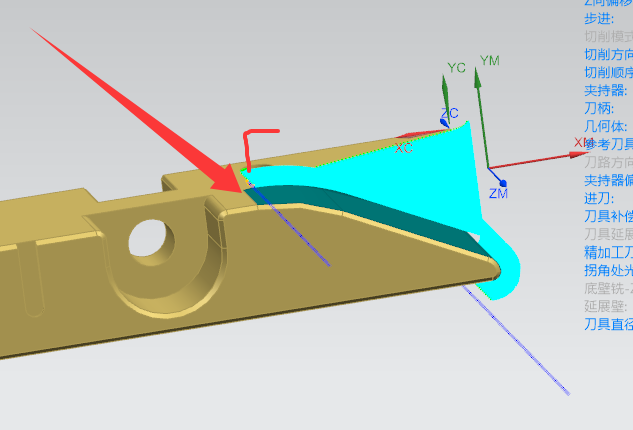

报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →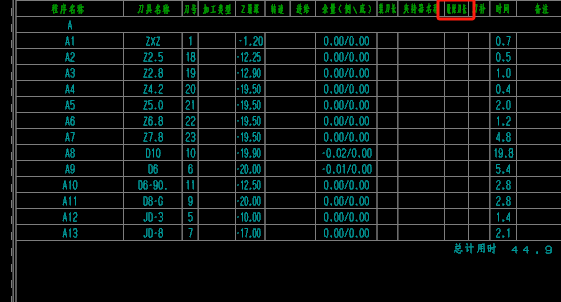
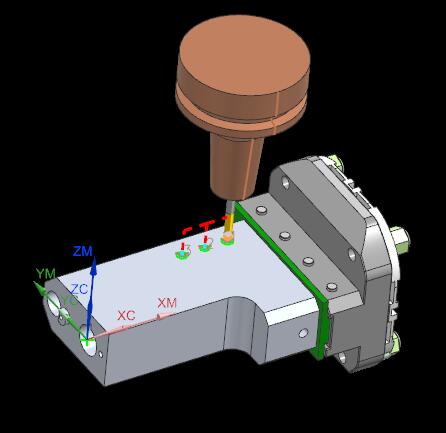
后处理界面勾选计算刀长后,最短刀长的计算来源要分清。四轴、五轴场景可优先尝试 NX/UG 自带算法;但钻头、台阶孔、孔距侧壁较近等情况可能不够准,计算结果仍要人工复核。
查看答案 →
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →