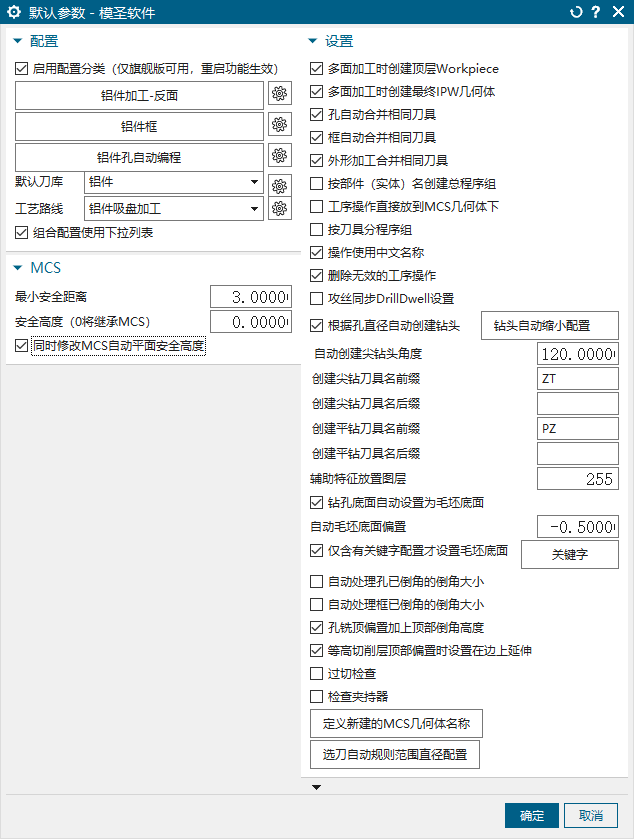
同步刀库参数为什么没有把所有工序参数都同步过去?
页签或加工助手里的同步刀库主要同步刀库相关参数,不代表把模板里的所有切削参数、步距、深度和非切削参数全部同步。具体能否同步取决于工序名、刀具类型和参数名称是否匹配。
查看答案 →页签或加工助手里的同步刀库主要同步刀库相关参数,不代表把模板里的所有切削参数、步距、深度和非切削参数全部同步。具体能否同步取决于工序名、刀具类型和参数名称是否匹配。
查看答案 →
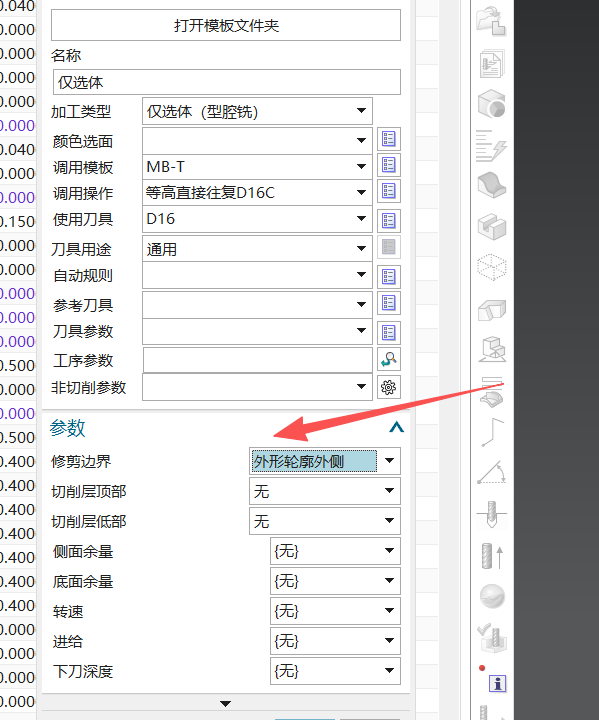
输入框太窄时,可能看起来只能输入两位或三位数。可把层参数、夹持器、较长名称参数等调出来,让对话框自动撑宽;右侧参数框太短时,也可以换一个更长的参数项来撑开宽度。
阅读文章 →

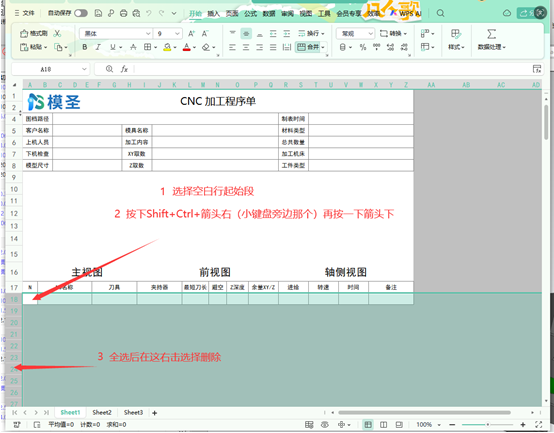
程序单截图默认会进入程序单本身;如果只是想让后处理输出文件夹里也有图,可优先调整程序单文件保存位置,或使用手动截图方式。当前不要假设后处理会单独自动生成一张截图文件。
查看答案 →底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →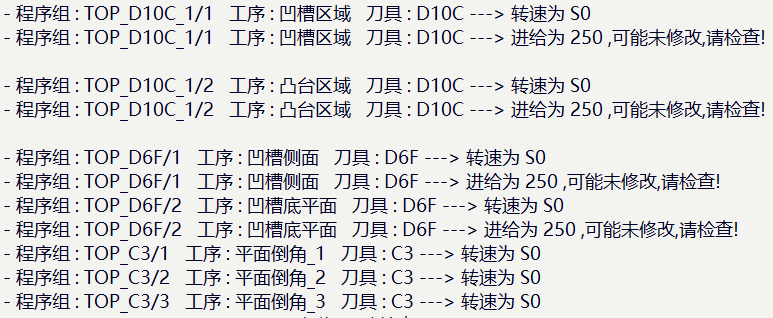
底部带 R 角或陡峭区域加工不到位时,不要一味使用可变引导线。固定引导线、等高、固定轴、陡峭空间范围、刀具 R 角和公差都会影响结果;仅陡峭选项勾选错误也可能导致加工范围异常。
查看答案 →
零件自动编程里的扫面高度可从对应组合或外形加工配置进入修改;外形开粗想让毛坯自动固定放大时,不一定有单独固定项,应结合扫面高度、面铣或底壁铣模板处理。
查看答案 →