选择对象后不能继续时,先确认选择的是工件对象,而不是坐标或其他对象。
自动编程要调用开粗刀时,刀库里要有对应刀具,并把刀具用途设置为开粗。
精光侧面选了深度优先仍像层优先时,可检查间距是否过小。
继承功能无效时,可先切换或检查是否使用经典导航器。
复制策略后切削层顶部不准时,先检查模板和毛坯,新建策略正常则多半是模板原因。
想让型腔自动编程按毛坯和部件出程序,先准备几何体和毛坯,选择体而不是手动选面。
自动钻孔同步刀库后盲孔余量异常变成负数时,应更新到已修复版本并复查参数。
面铣调用不出来时,模板里要使用兼容的面铣;高版本新面铣不稳定时可改用低版本面铣或底壁铣。
超级工具条占用宽度较大时,可以启用折叠功能,让工具条收起后再按需要展开。
零件自动编程更适合规则、重复、孔多或平板类零件;复杂模具型腔仍建议以人工判断和半自动工具辅助为主。
三轴后处理结构相对简单,但仍需要检查程序头、换刀、坐标、冷却、主轴和实际机床格式,不能未经验证直接上机。
当前经验是铣削相关功能可用,车削部分不属于模圣当前主要支持范围;UG 本身有车铣复合能力。
T 刀三轴清角可以尝试投影、曲面驱动、固定轴区域铣等思路,但必须重点检查投影方向和过切。
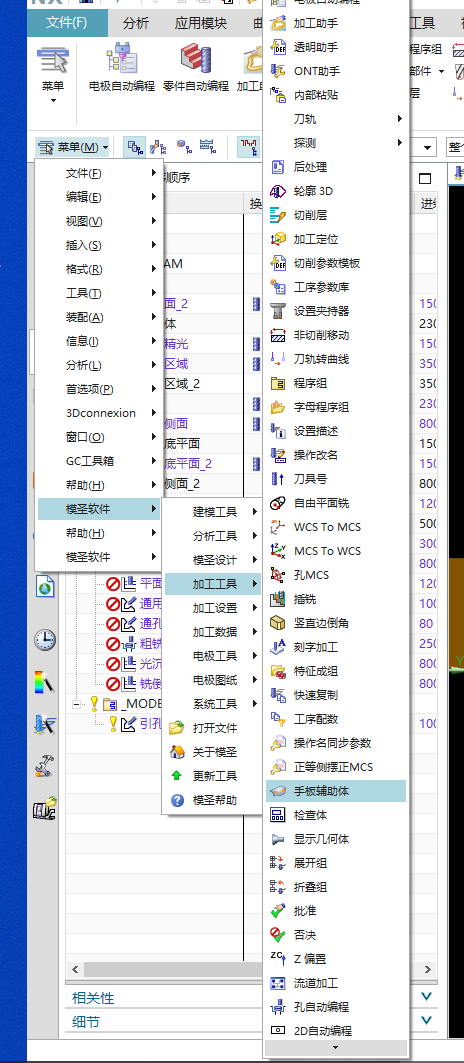
手板辅助体的基础用法是打开功能、选择实体、确认。
自动编程调用模板创建刀具时,刀号、补偿寄存器、刀补寄存器等可能继承模板工序里的设置。