
“设置成模板”的搜索结果
找到 1126 条内容程序单多面模式适合什么出单场景?
多面模式适合一个零件有多个加工方向、多个 MCS 或多个程序组,需要一次性批量出程序单和后处理的场景。自动编程、后处理、程序单和程序单导出都可结合多面流程使用;但装夹方式等固定项仍需人工复核。
查看答案 →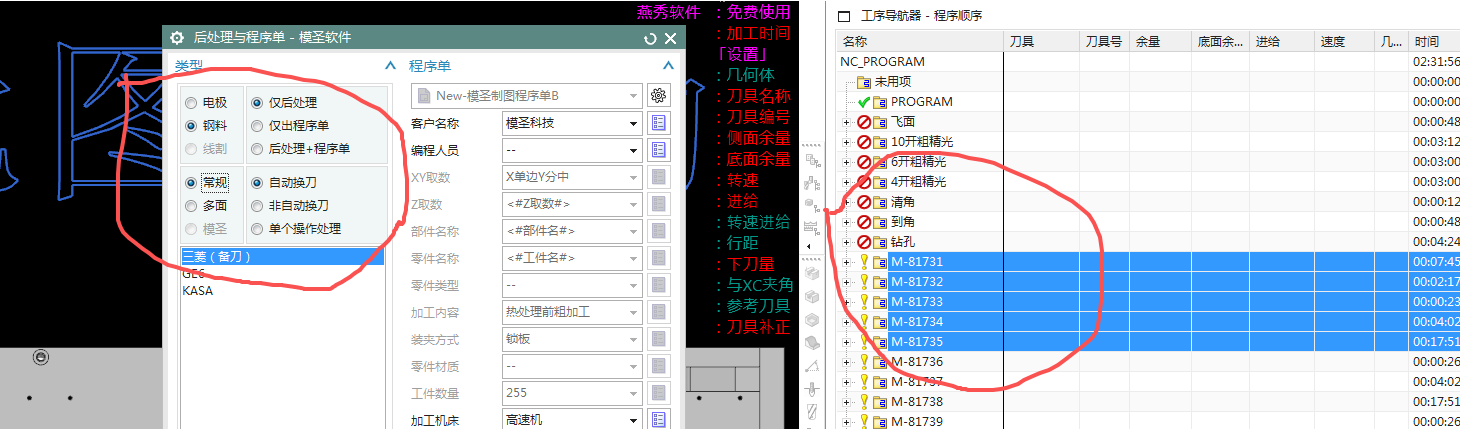
刀库类型 ID 对参数有影响吗?
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →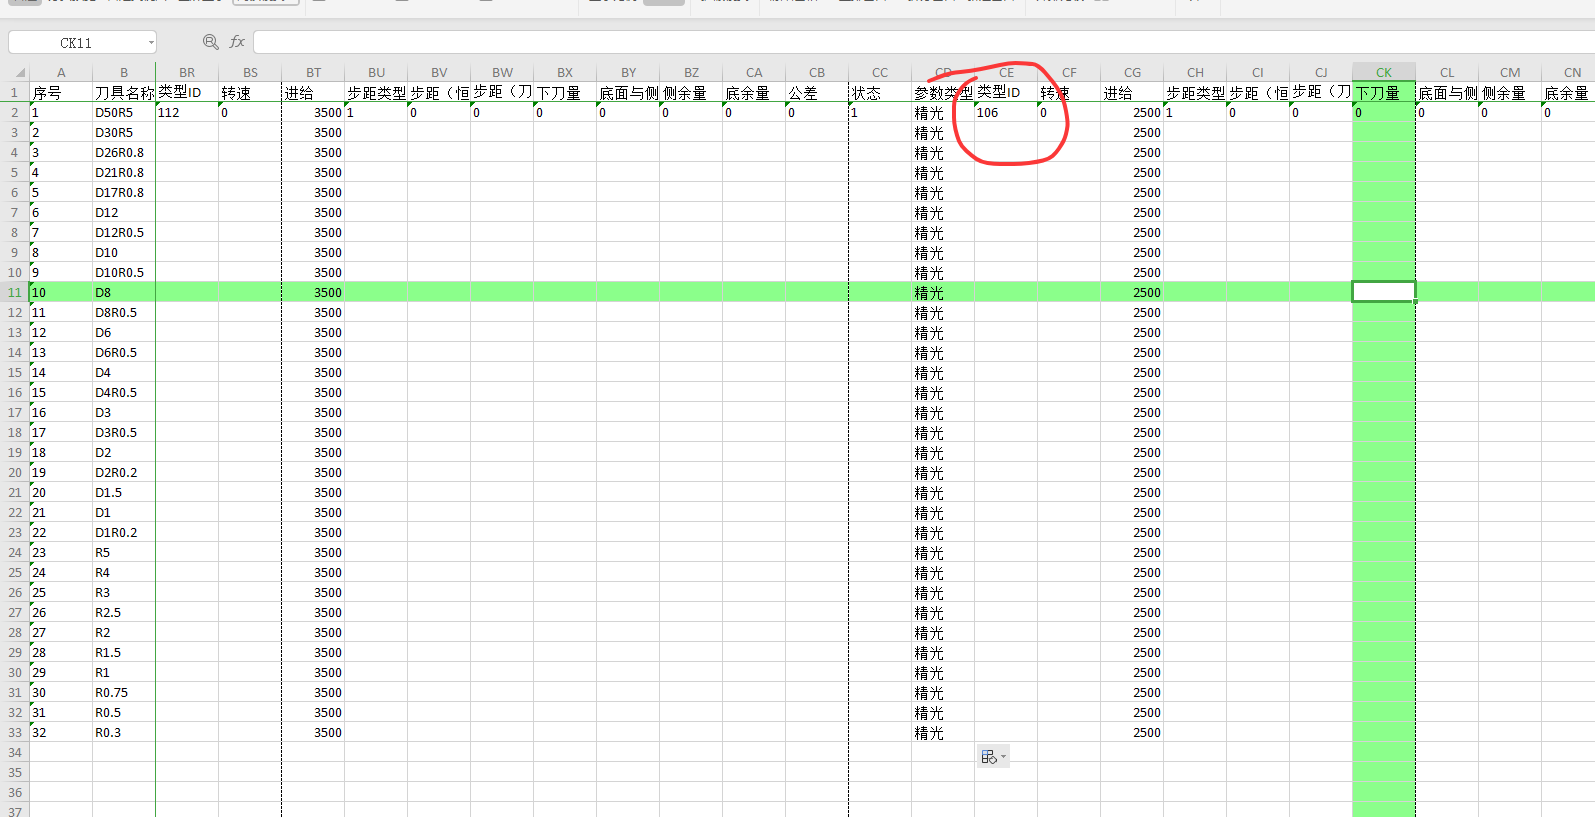
程序单截图方式里的自动和手动有什么区别?
程序单截图默认会进入程序单本身;如果只是想让后处理输出文件夹里也有图,可优先调整程序单文件保存位置,或使用手动截图方式。当前不要假设后处理会单独自动生成一张截图文件。
查看答案 →平面轮廓倒角倒不上去时怎么调整?
3D 倒角或平面倒角只选中一部分面时,要先区分是整体倒角还是局部倒角。整体规则一致时可用等高一键倒角;内外大小不一致、只加工局部时,建议手动选线生成,避免强行套用整体识别。
查看答案 →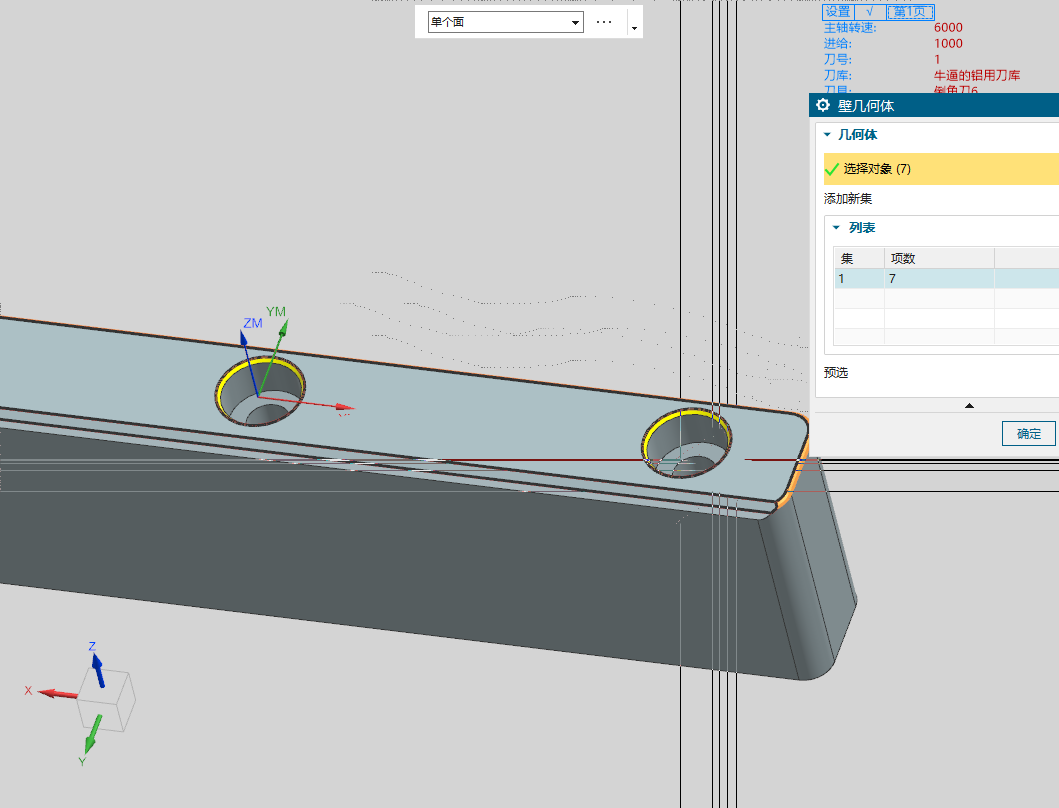
刀路检查时要重点确认部件选择和移刀平面
复制刀路、套用旧刀路或换文件后出现奇怪报警时,可以先用清理功能清理无效对象、边界、切削区域、文本、刀具长度等数据。清理前建议备份当前文件,清理后再重新生成刀路验证。
查看答案 →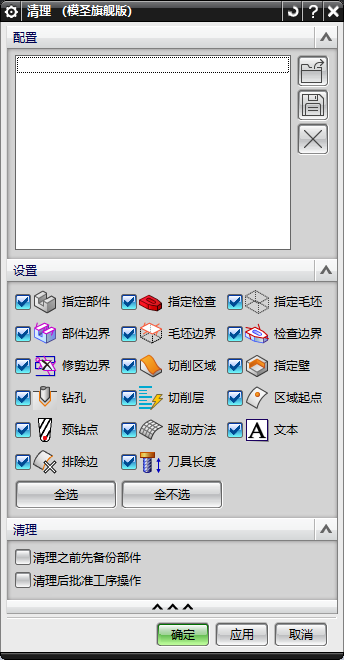
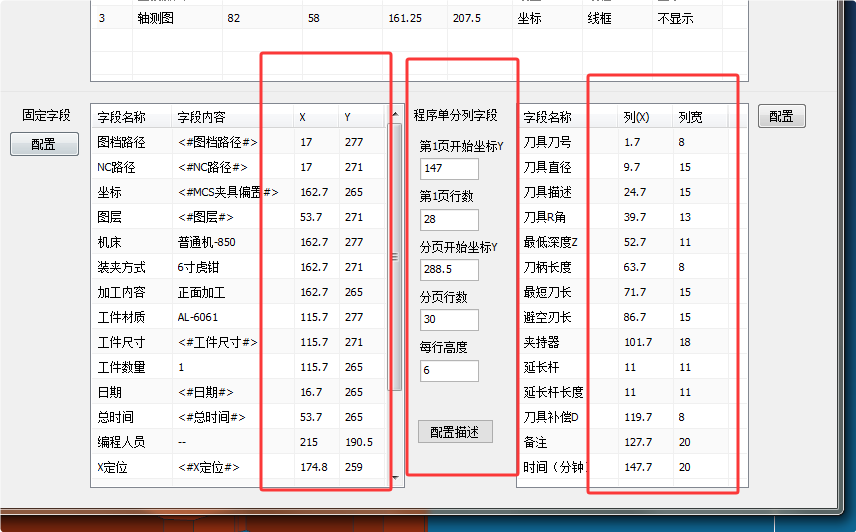
加工助手里能不能直接加边界内外侧参数?
加工助手当前不一定有直接添加边界内外侧的固定入口。需要控制刀具侧时,优先在部件边界、边界类型或刀具侧参数里处理;如果要长期复用,可把相关参数整理进加工助手参数表。
查看答案 →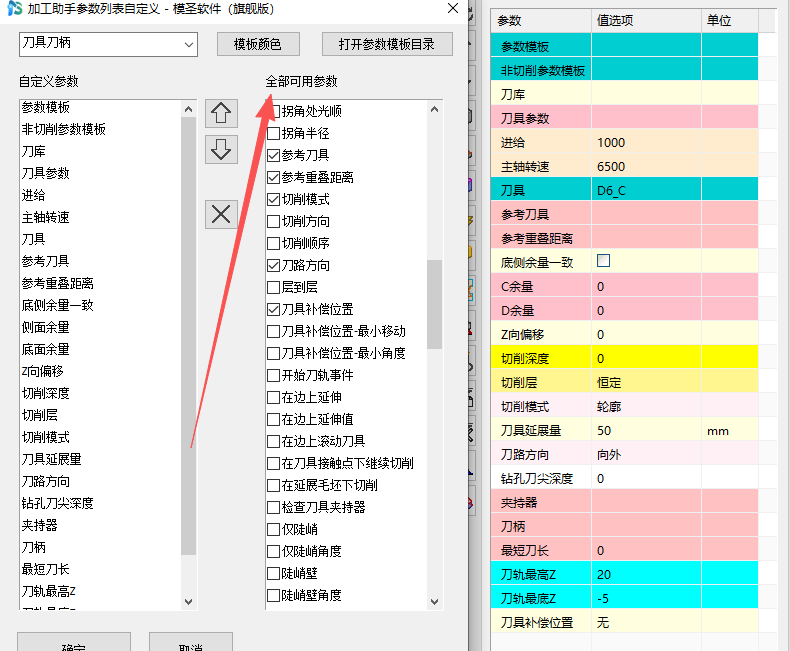
自动编程底壁铣的自动毛坯厚度不起作用,先检查什么?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
不同程序组坐标不一致,后处理或程序单为什么没有报警?
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →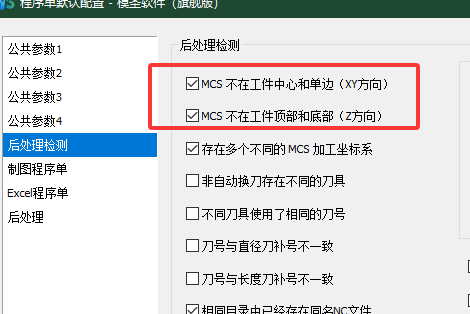
程序单和后处理输出怎样跟随当前图档路径?
后处理创建文件夹失败时,先检查输出目录是否包含盘符、变量是否能正确解析,以及文件名是否含有空格或异常字符。跟随 PRT 目录输出时,也要确认解析后的完整路径是合法路径。
查看答案 →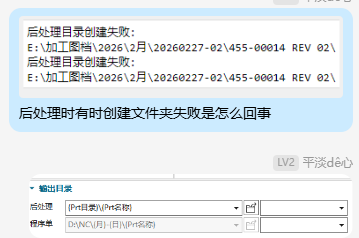

NX 高版本图档能不能完整转成低版本?
NX 高版本图档不能完整保存为低版本原生 prt。通常只能通过中间格式或导出方式转出几何体,草图、历史参数、加工刀路等高版本数据无法完整保留到低版本。
查看答案 →超级工具条能不能固定到 NX 菜单栏里?
超级工具条本身不一定能像 NX 原生菜单栏一样固定。常规使用时可拖到合适位置;如果想长期固定到菜单栏,可考虑使用 NX 经典模式、自定义菜单栏,或通过用户命令调用。
查看答案 →