钻孔底部停顿应使用 G82 或支持停顿的循环
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →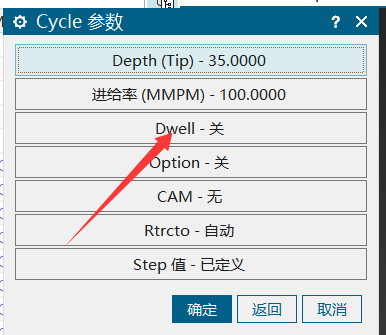
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →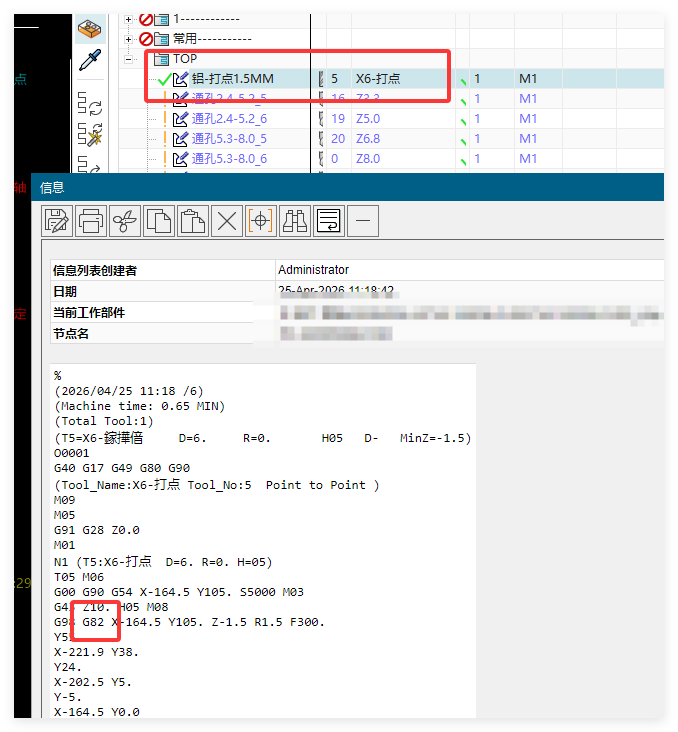
高版本 NX 对硬件和驱动要求更高,模圣窗口点开稍慢可先检查电脑配置、内存、显卡驱动和安装环境。配置足够时,高版本整体计算可能仍比低版本更快。
查看答案 →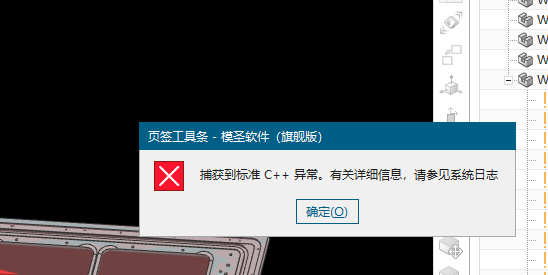
加工助手插入模板时,模板应放到加工助手右侧“加工模板”的模板位置中,不要把页签入口当成加工助手模板入口。找不到模板时,可在加工助手中打开模板位置后再放入。
查看答案 →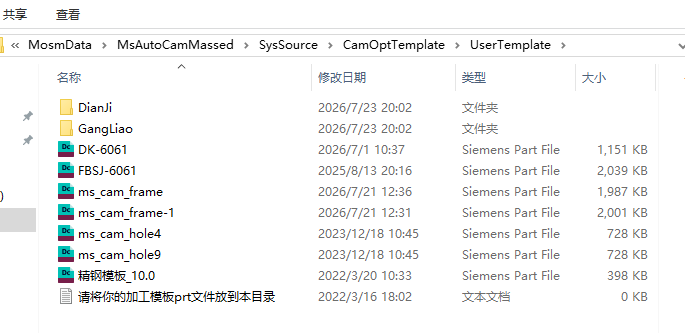

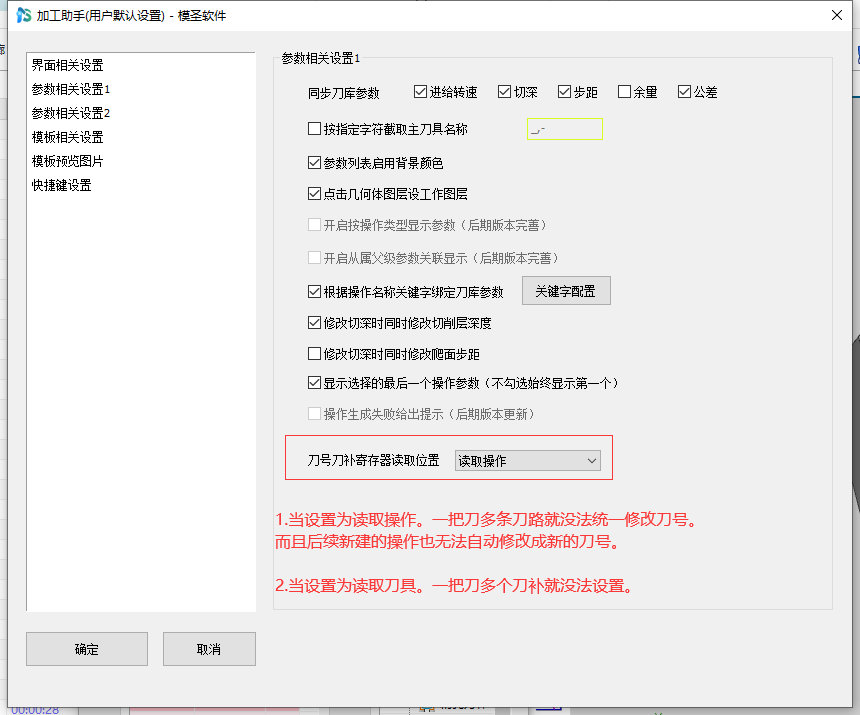
同一把刀用于多个操作且刀补不同,改刀号时应先改刀号,再按操作分别设置刀补。需要批量改刀号时全选相关操作;如果不希望刀补联动变化,注意读取模式和锁定选项。
查看答案 →