
“配置检查”的搜索结果
找到 1676 条内容自动编程先光刀再开粗,通常和什么有关?
自动编程出现先光刀再开粗时,通常和工艺排序有关。需要整理工艺排序规则、关键字、指定位置和当前选择的工艺路线;如果关键字一致仍不生效,重启软件后再验证。
阅读文章 →
自动编程选了程序组却生成到别处,可能是程序组掉选
自动编程时明明选择了程序组 01,但生成刀路又单独跑到其他程序组时,可能是程序组掉选。打开自动编程界面后,需要在对应界面里重新选中程序组,再生成。
阅读文章 →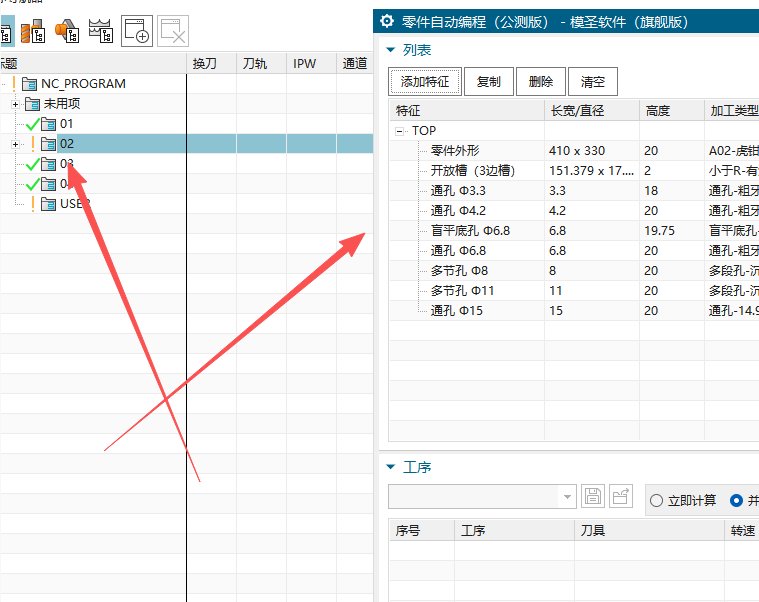
刻字加工逐字跳刀正常吗?可以怎样快速调用?
刻字加工如果每个字之间出现抬刀跳转,通常和曲线驱动的连接方式有关,并不一定是异常。常用做法是把“刻字加工”命令加到工具区,需要时直接调用并框选文字曲线。
阅读文章 →
页签打不开并报错时,为什么先进入加工模块?
部分页签或加工相关功能需要 NX 已经启动加工模块后才能正常打开。如果在建模环境直接点页签报错,可以先进入加工模块,随便打开一个图档启动加工环境,再返回建模也能使用。
阅读文章 →
多个装夹或多个程序组能不能出在一张程序单?
多个装夹、多个面或多个程序组想合并到一张程序单时,要使用支持合并的 Excel 程序单流程。当前“多面合并程序单”选项只适用于 Excel 程序单,不适用于所有出单格式。
查看答案 →
摆正体里的 Z 定位、Z 反向和指定点怎么理解?
摆正体可以控制 Z 方向和 Z 高度。顶、中、底用于决定 Z 高度基准,Z 反向用于翻转 Z 方向,指定新的点只改变 Z 高度,不等于把工件移动到该点。
阅读文章 →
三面定向怎样通过 X、Y、Z 三个面确定坐标方向?
三面定向需要分别指定 X 方向、Y 方向和 Z 方向相关面。三个方向面确定后,会生成一个坐标系;如果方向不是想要的,可以使用反向调整。
阅读文章 →