“加工方向”的搜索结果
找到 40 条内容
通用自动编程配置为什么不能完全适合所有零件?
通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →
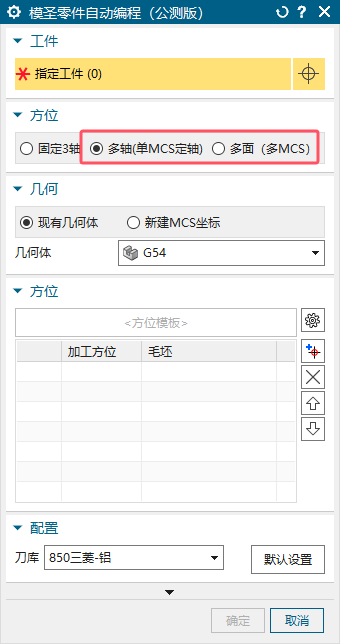
程序单多面模式适合什么出单场景?
多面模式适合一个零件有多个加工方向、多个 MCS 或多个程序组,需要一次性批量出程序单和后处理的场景。自动编程、后处理、程序单和程序单导出都可结合多面流程使用;但装夹方式等固定项仍需人工复核。
查看答案 →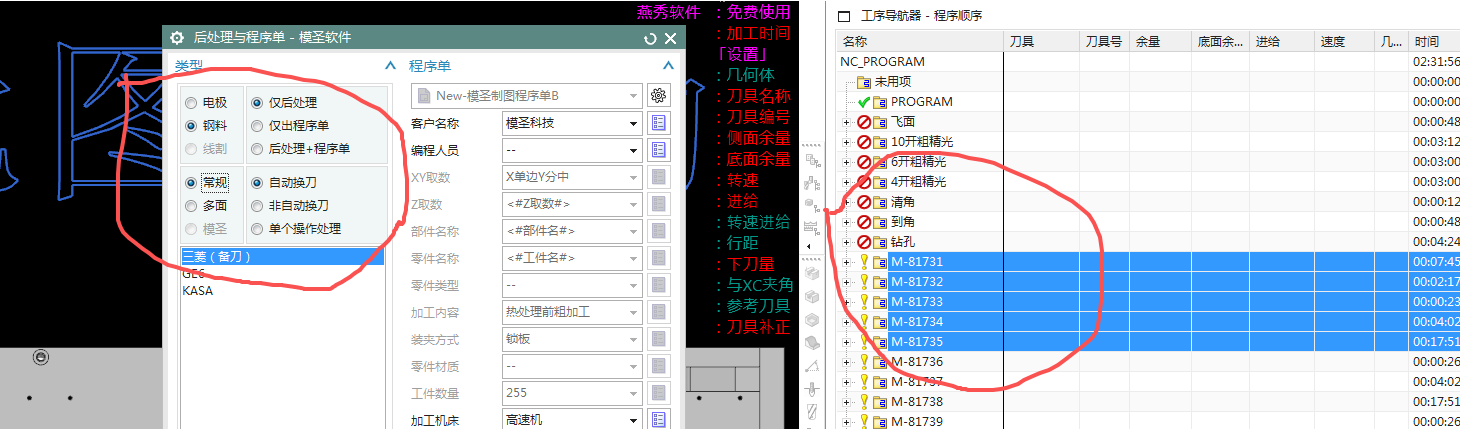
五轴装夹方向判断时,为什么要先确认刀长和避让空间?
五轴或多面装夹时,看起来可行的装夹方向也可能因为刀不够长、夹具太近或避让空间不足而不可用。判断方向时要同时看加工面、刀长、夹具和安全距离。
查看答案 →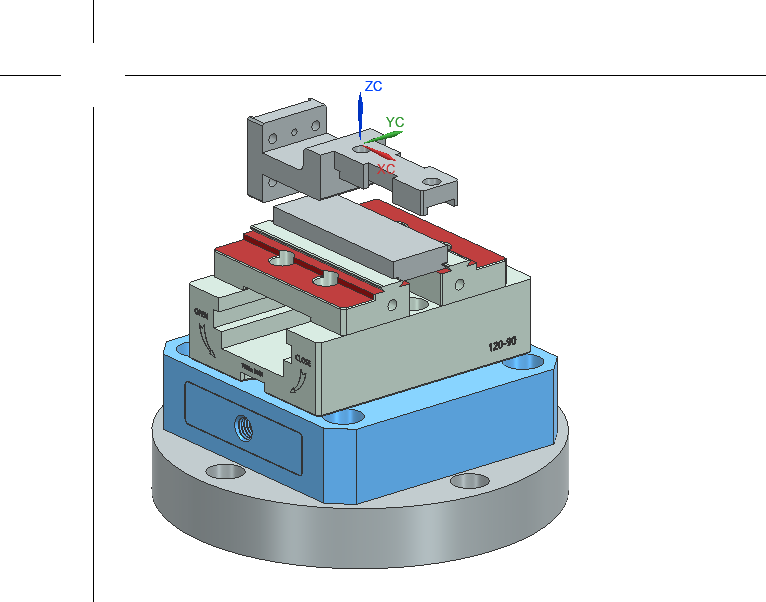
摆正后创建的 MCS 方向不对时,可先用 MCS 到 WCS 或移动坐标修正
摆正模型后创建的 MCS 方向仍不符合预期时,可先检查 WCS 与 MCS 的关系。必要时使用 MCS 到 WCS、移动坐标或重新设定坐标方向来修正。
查看答案 →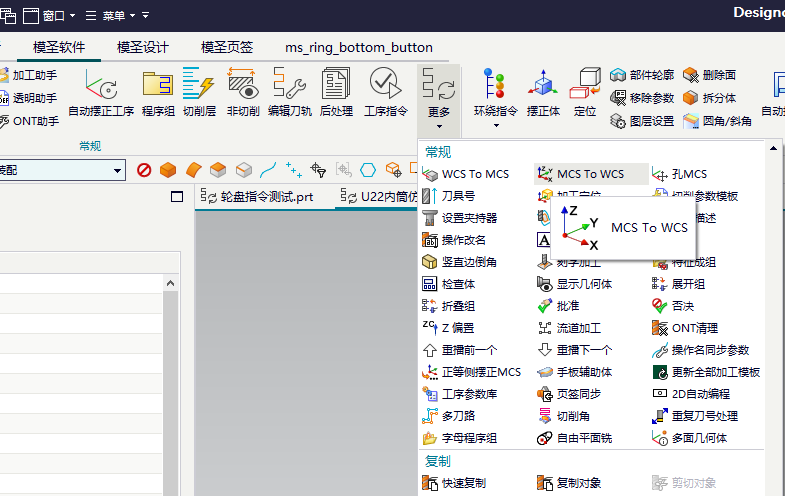
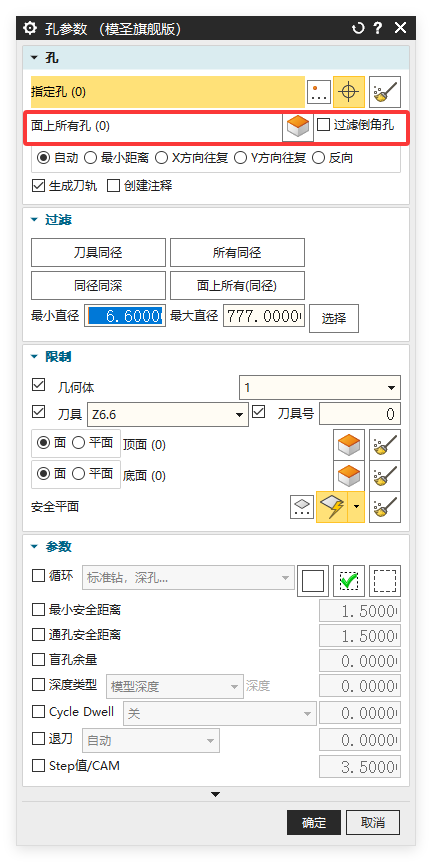
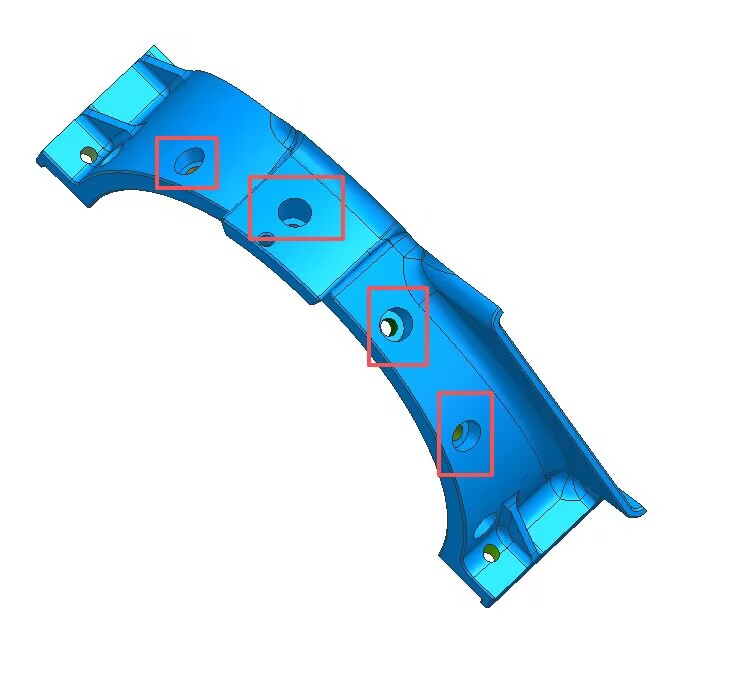
曲面上的孔特征成组识别异常时,先复核孔轴、圆柱面和特征来源
曲面零件上的孔如果无法稳定成组,可能与孔轴方向、圆柱面识别、特征来源或曲面过渡有关。当前结论需要用当前版本复核,不建议直接按成组结果批量生成。
阅读文章 →