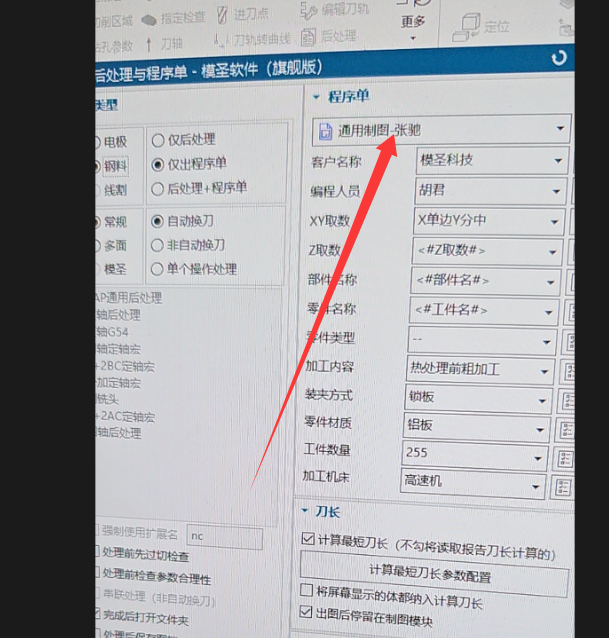
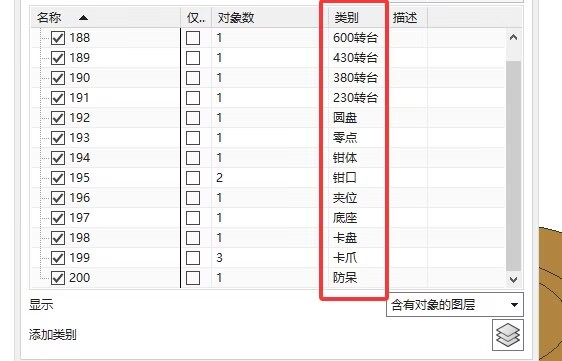
自动编程配置不可能一步通用所有零件,要按特征多配几套模板
自动编程模板很难做到所有零件一步通用。更可靠的做法是按常见夹持、材料、外形、孔、槽、台阶等特征分别配置多套模板,生成后再做必要微调。
查看答案 →自动编程模板很难做到所有零件一步通用。更可靠的做法是按常见夹持、材料、外形、孔、槽、台阶等特征分别配置多套模板,生成后再做必要微调。
查看答案 →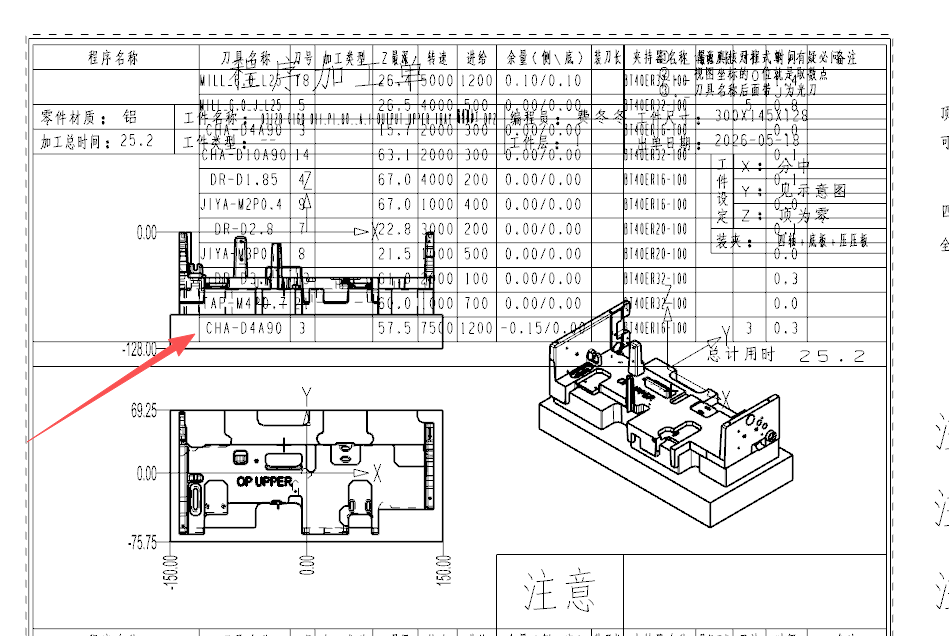
真空吸或多面编程中设置底部留量后不起作用,可能与加工方位、配置名称、方位模板或策略适用范围有关。固定三轴能生效而多面不生效时,更要检查方位配置。
查看答案 →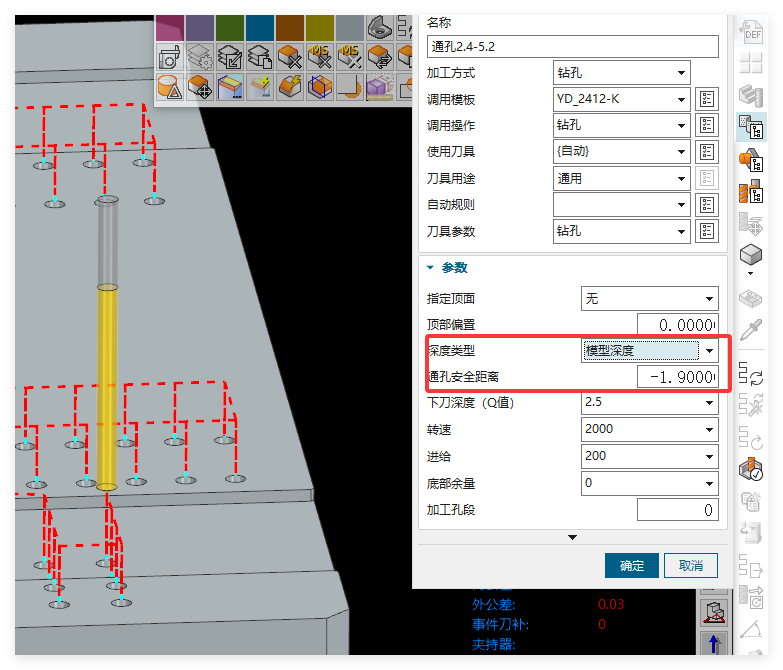
想在后处理或图纸中加入技术要求,实际应区分 NC 后处理和图纸出图。火花图、滑块图等图纸内容应从出图模板、技术要求区域和自动出图配置处理。
查看答案 →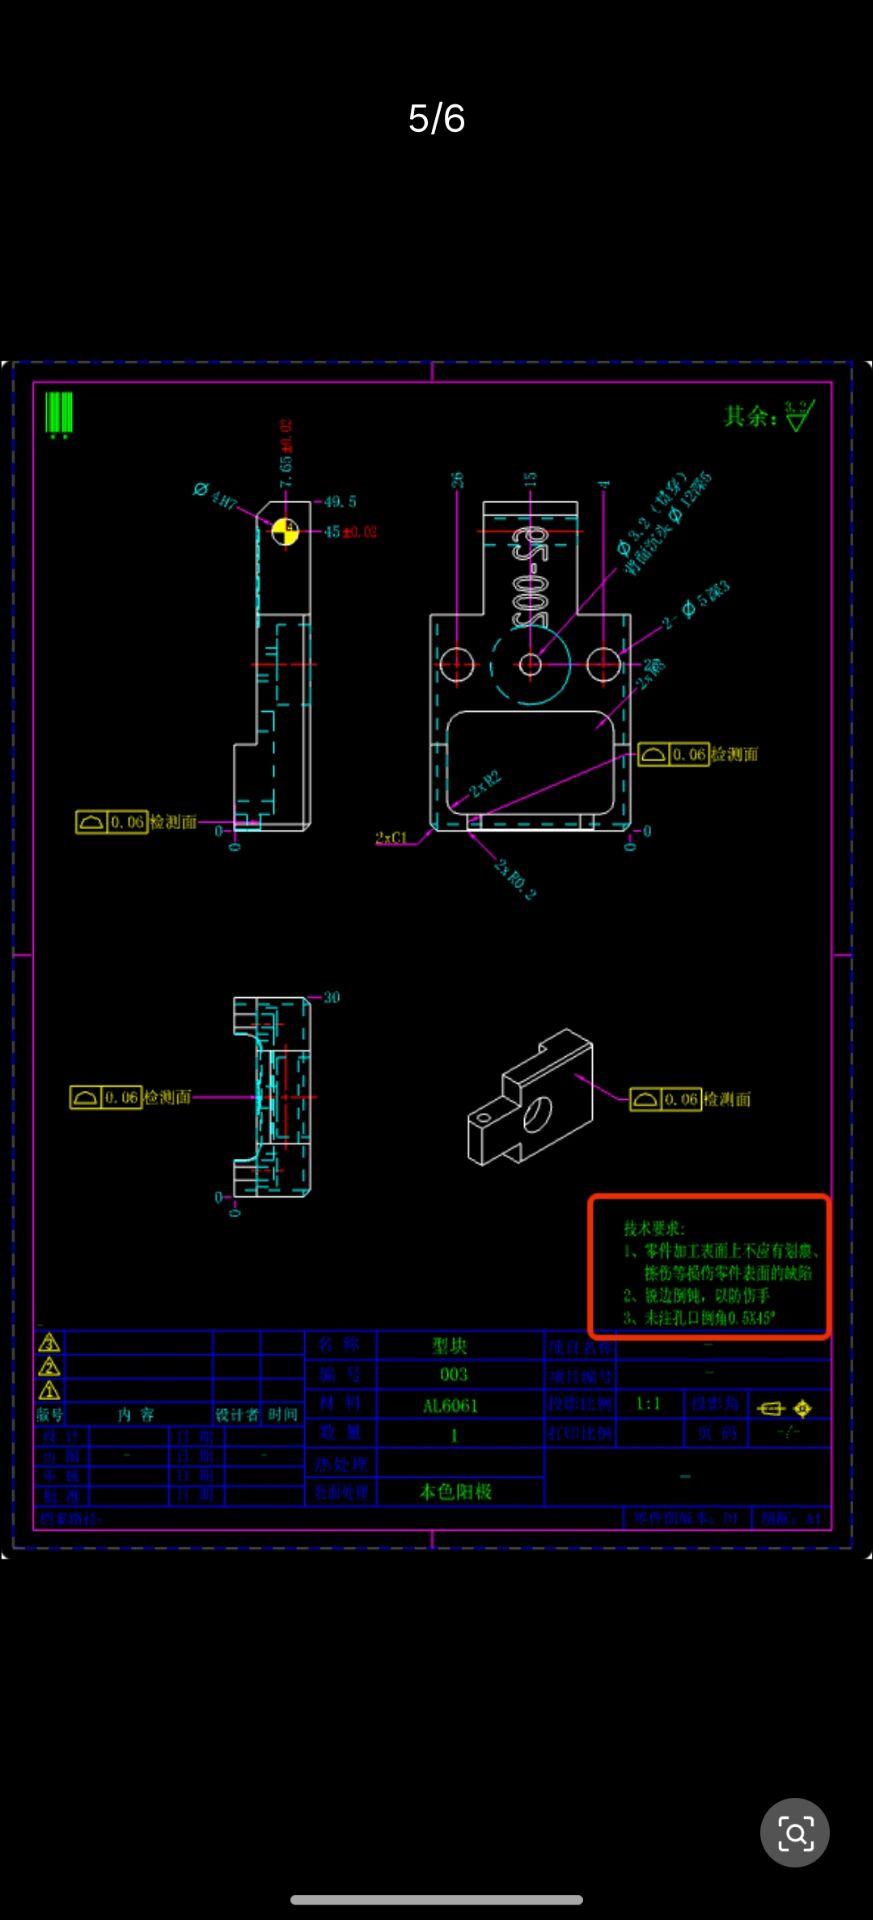
多面吸盘底孔单个面加工正常,但多面加工时钻头停在表面,可能与多面模板、底孔配置或当前版本有关。当天反馈显示后续版本可能会优化。
查看答案 →自动出图中的长宽高标注和电极默认摆放位置可以通过相关配置调整。当天能确认设置入口与程序单/自动出图配置有关,但具体字段位置仍需结合模板进一步核对。
查看答案 →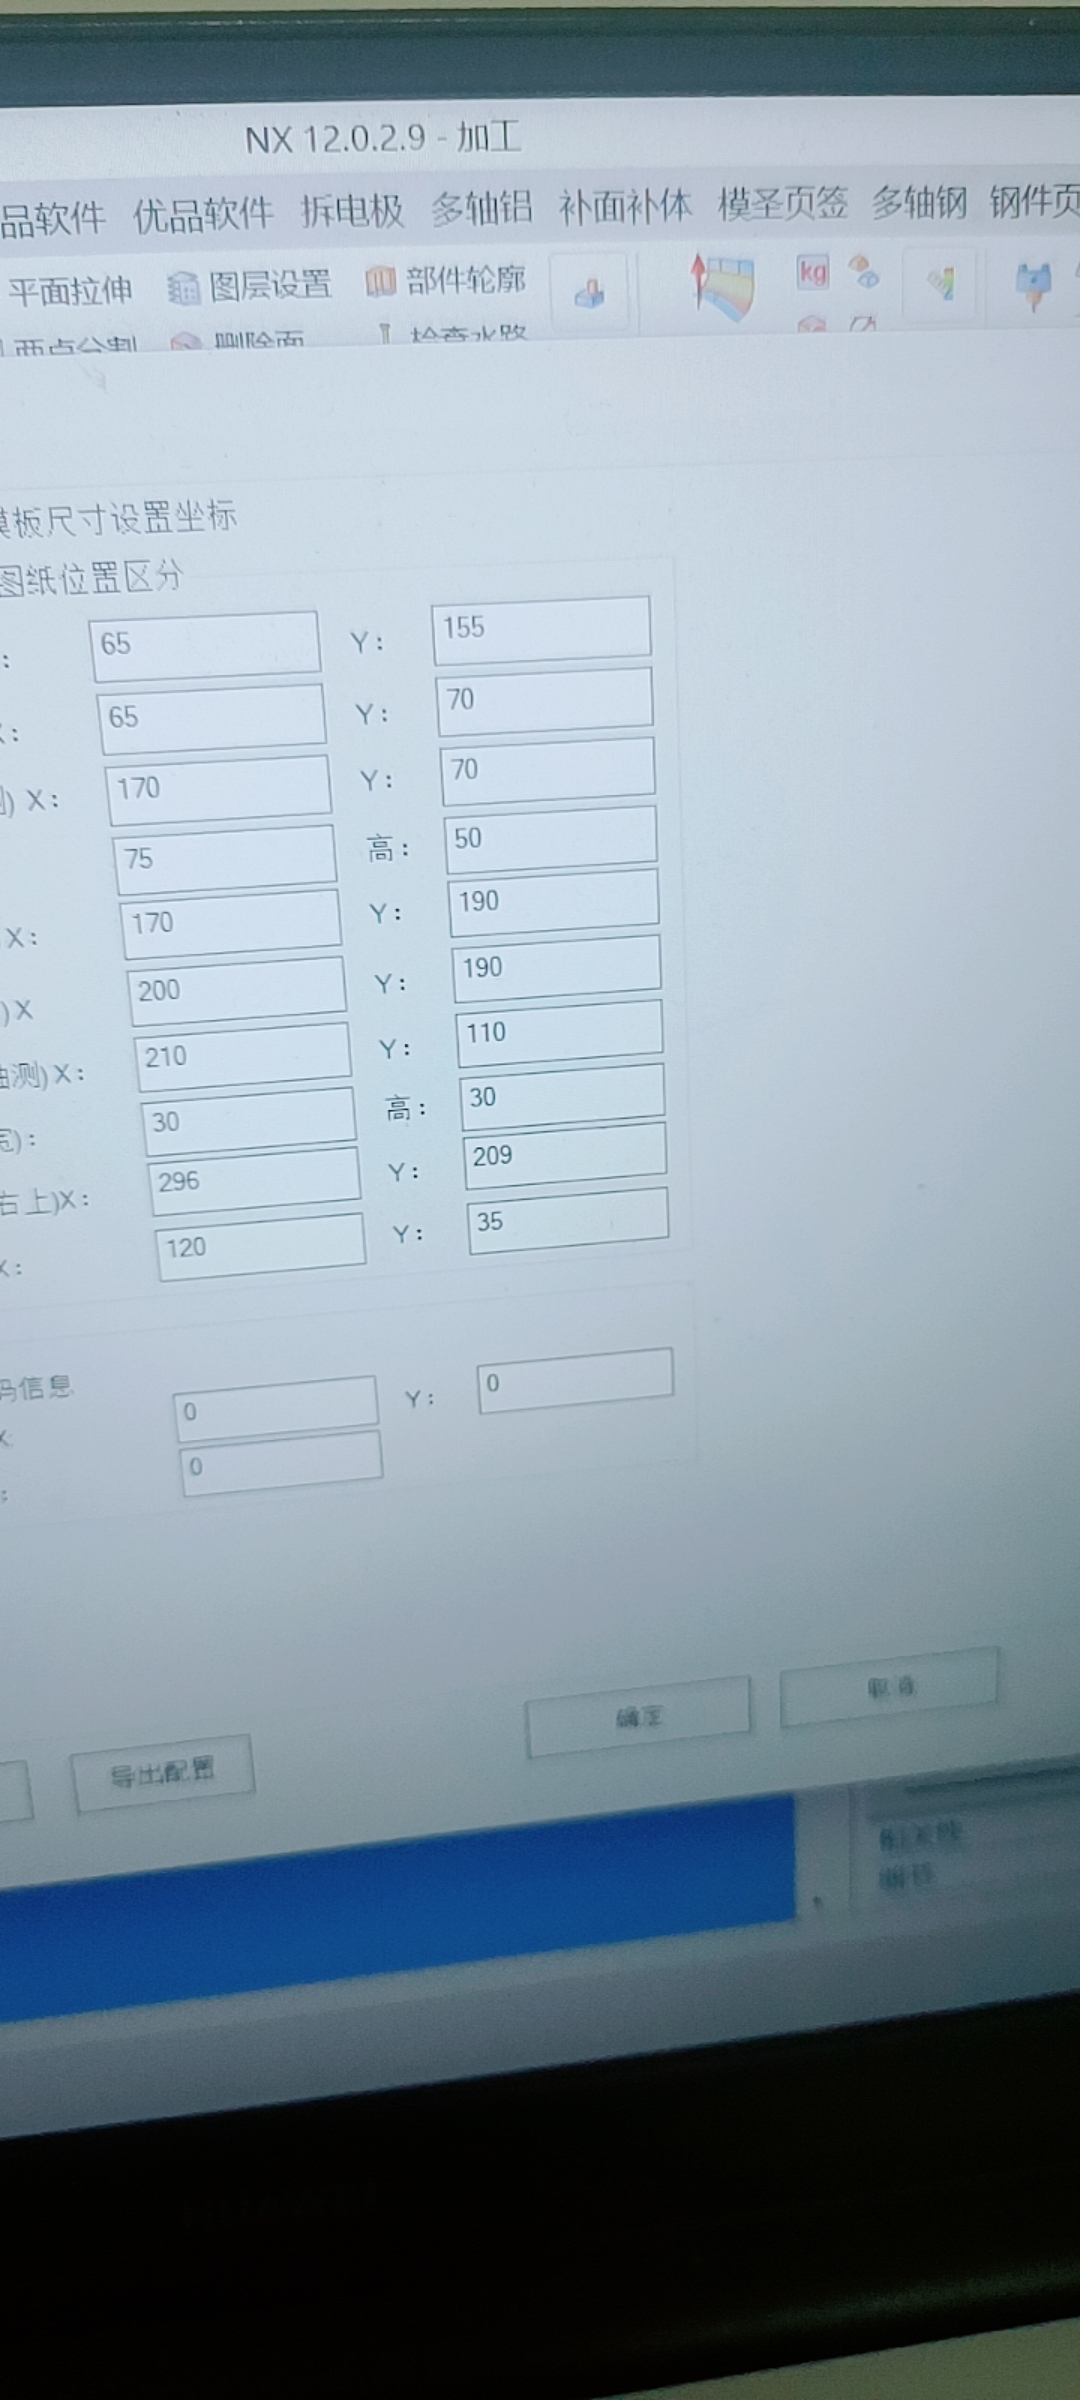
自由平面铣默认边界是对中时,如果每次都要改相切和非切削移动,不建议每次手改。可以把固定操作方式、边界方式和非切削移动做成模板,再通过页签调用。
查看答案 →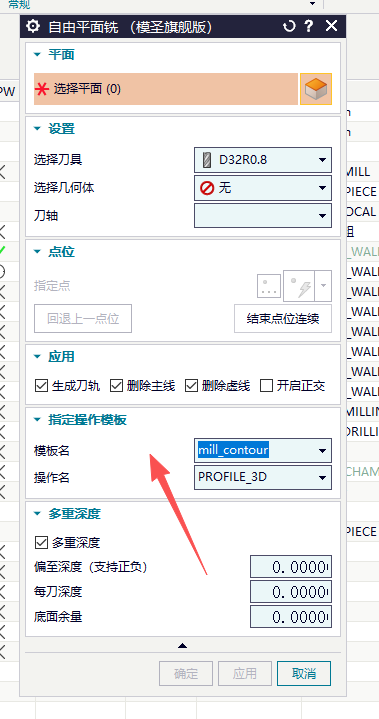
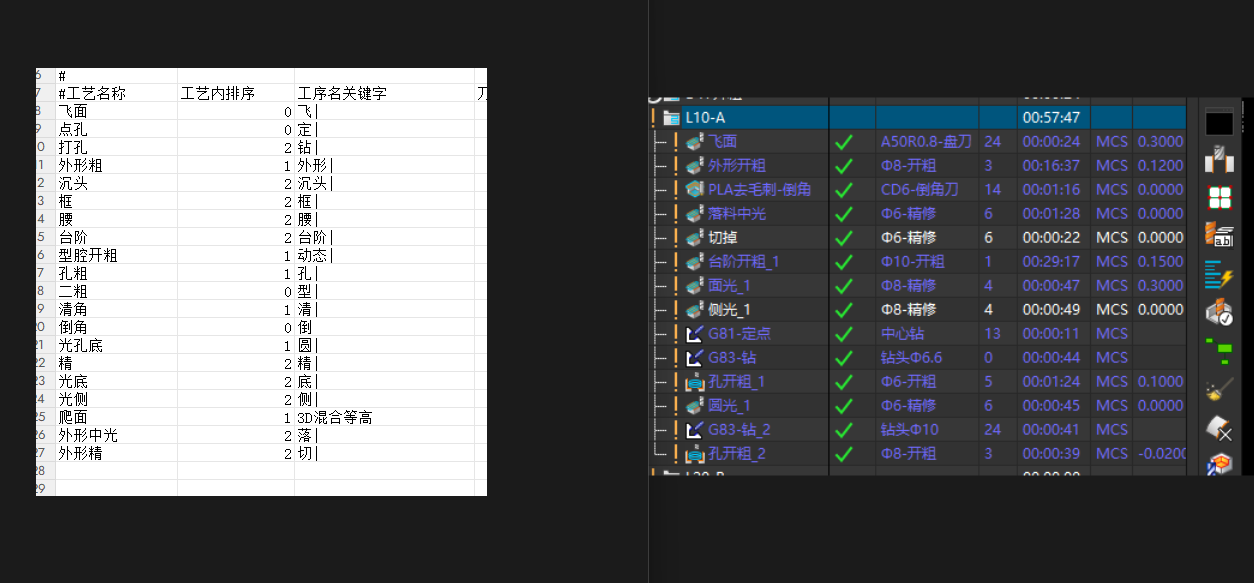
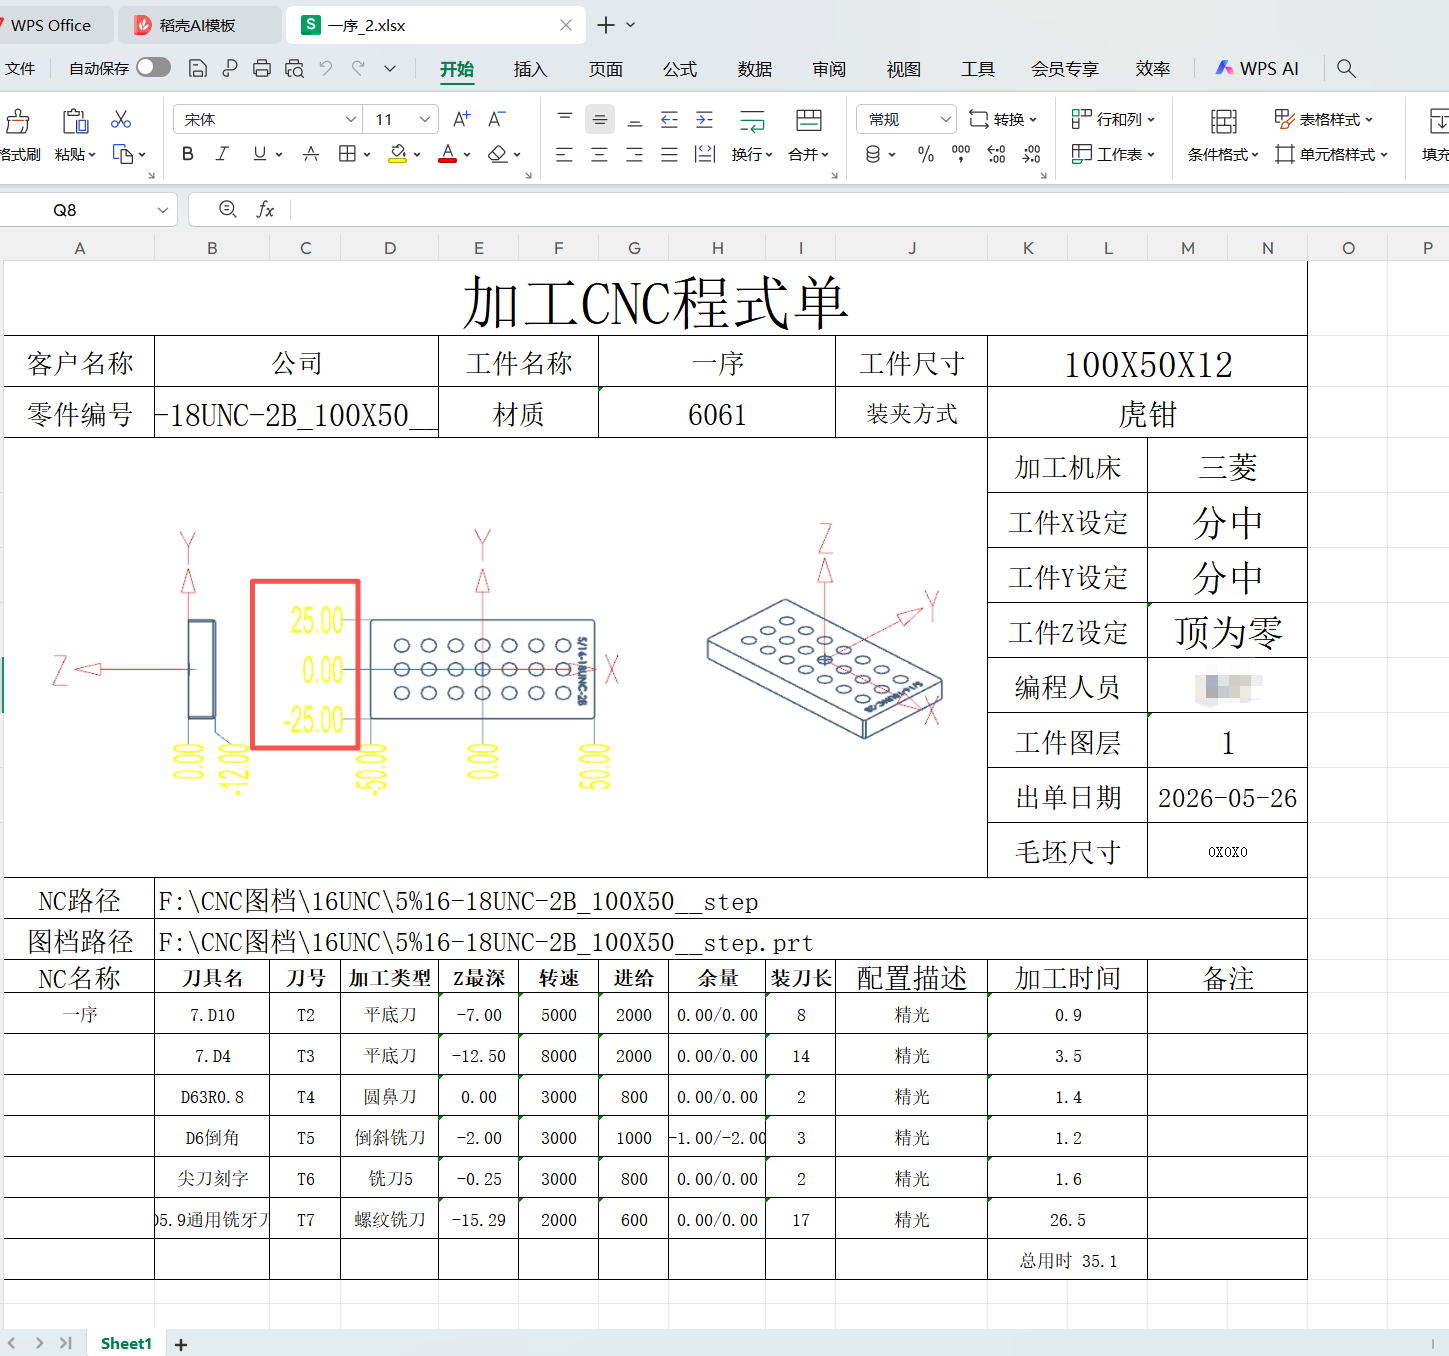
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →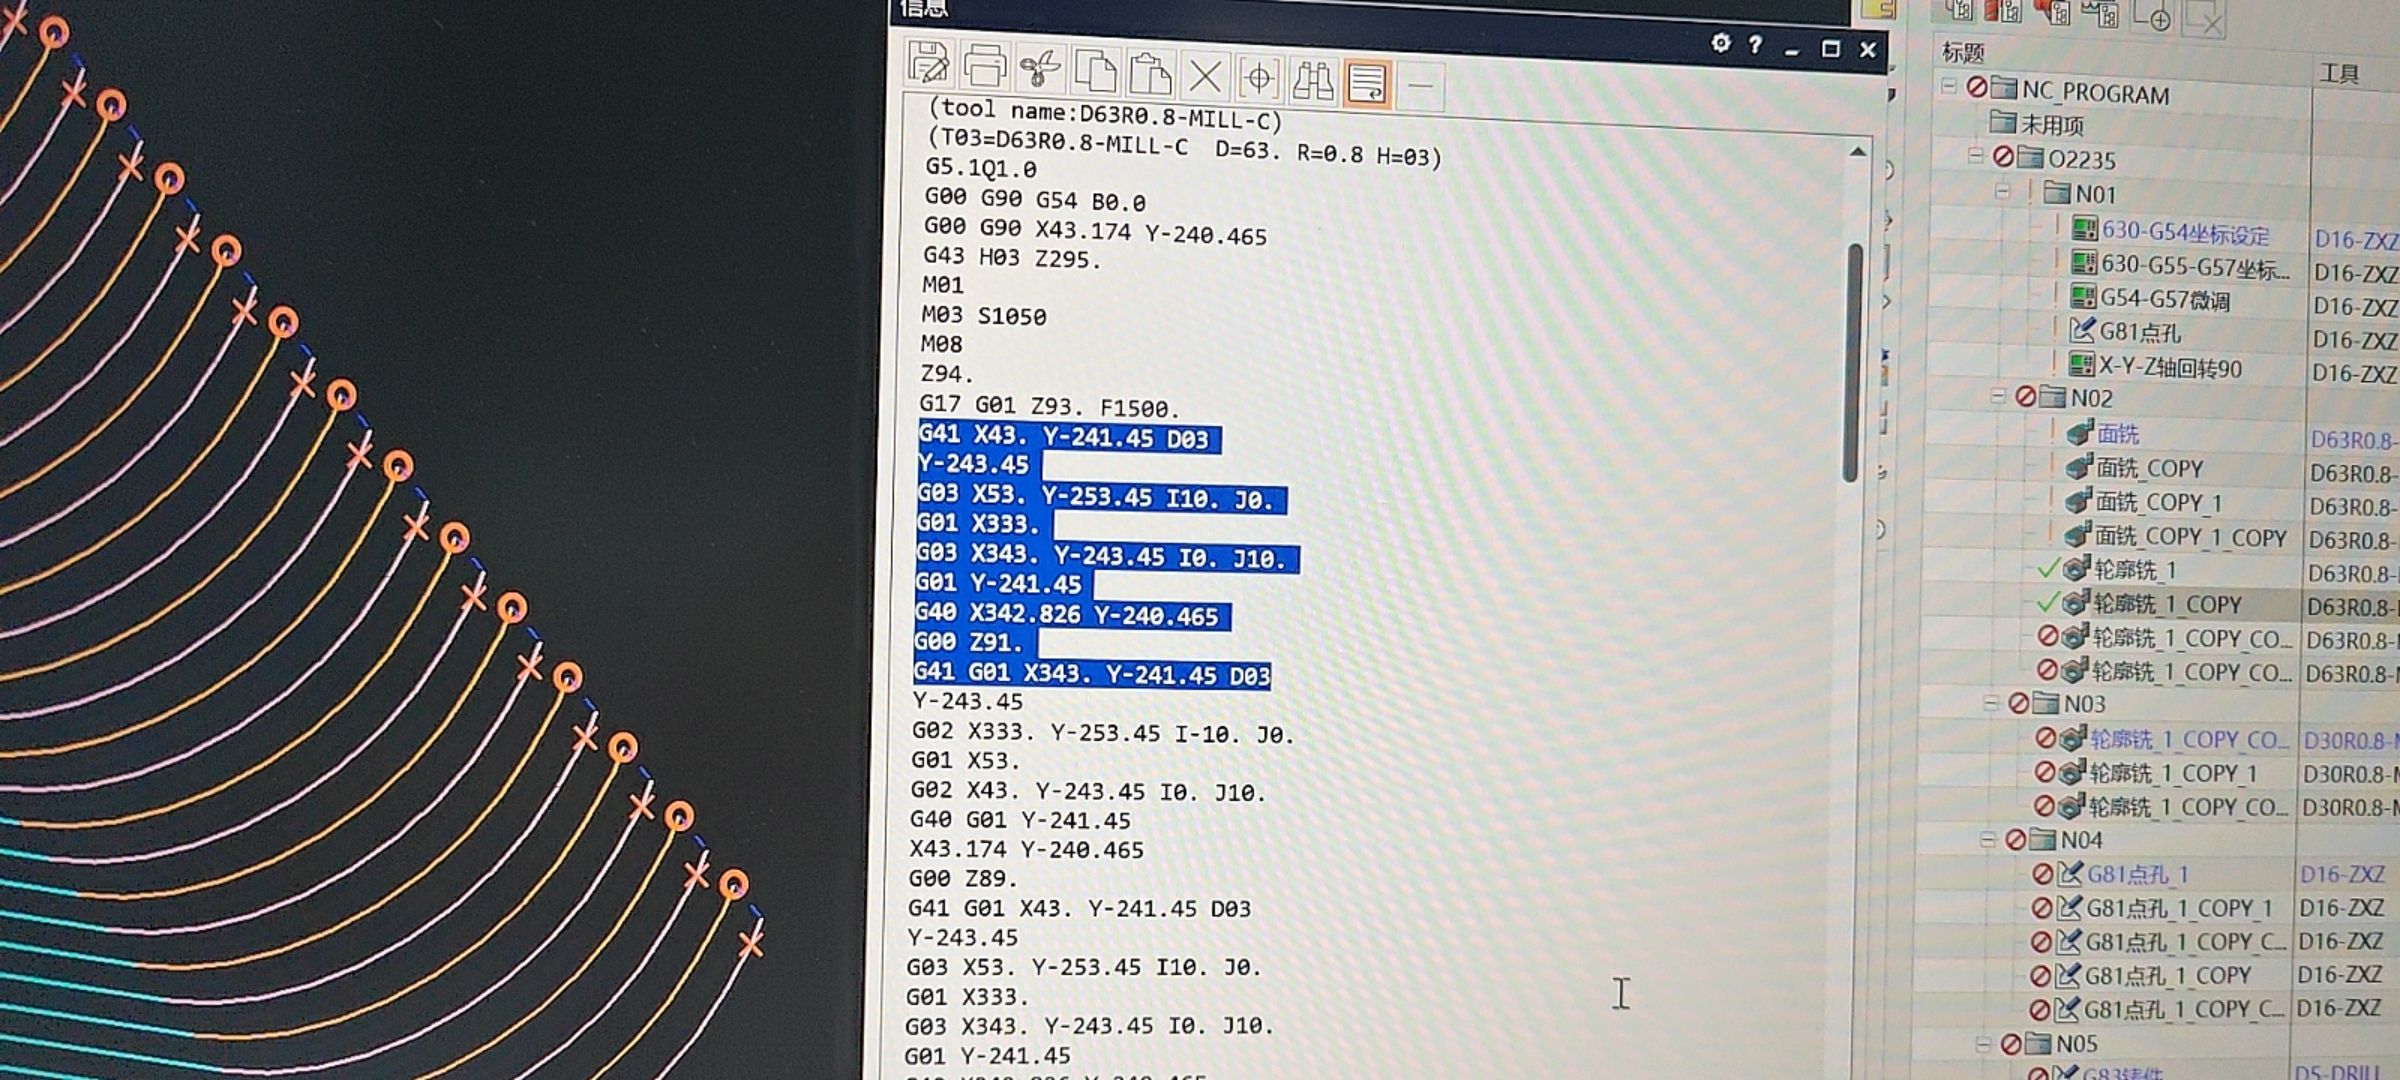
程序单改成单行显示时,如果总时间显示不出来,通常要检查行模板、汇总字段和总时间变量是否仍被引用。单纯删行可能会把汇总字段也删掉。
查看答案 →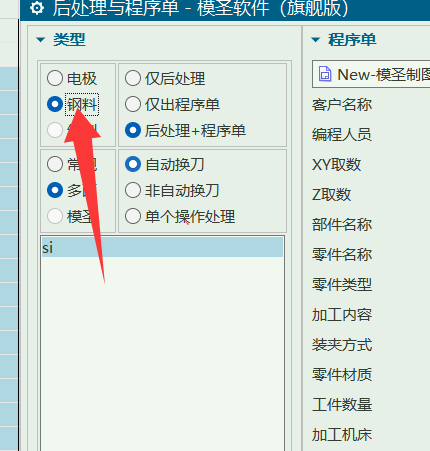
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →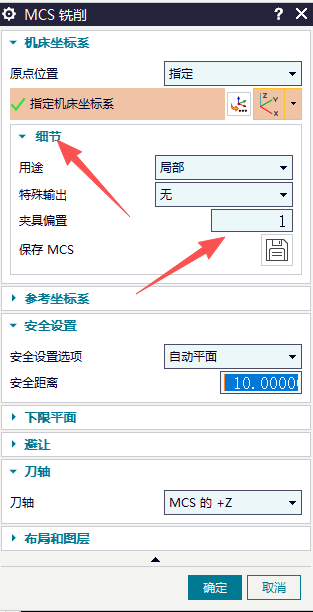
制图程序单模板本身是竖版,但输出成横版时,不要只在默认设置里找。应回到模圣后处理输出界面,确认选择的是制图程序单,并选到正确的横版或竖版模板。
查看答案 →