3+2 和联动一般可以共用后处理,但要先验证机床代码
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →

最短刀长或避空长度计算偏长时,可以尝试切换 NX 原始算法对比;模圣算法通常会更偏安全。正式使用前仍要做过切、碰撞和仿真检查,小刀场景建议配合标准化刀具长度管理。
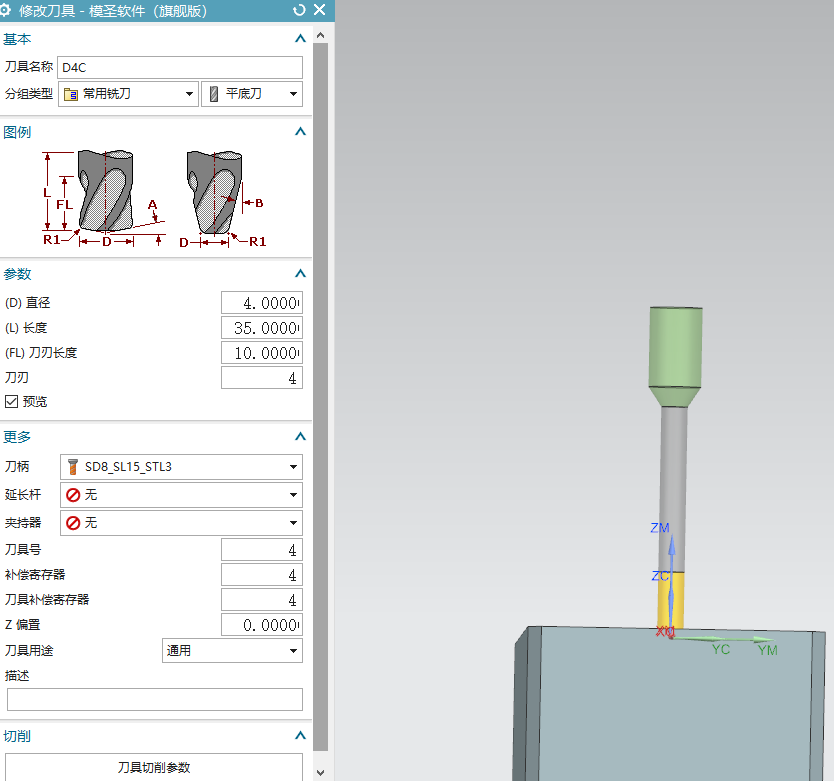
查看答案 →报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →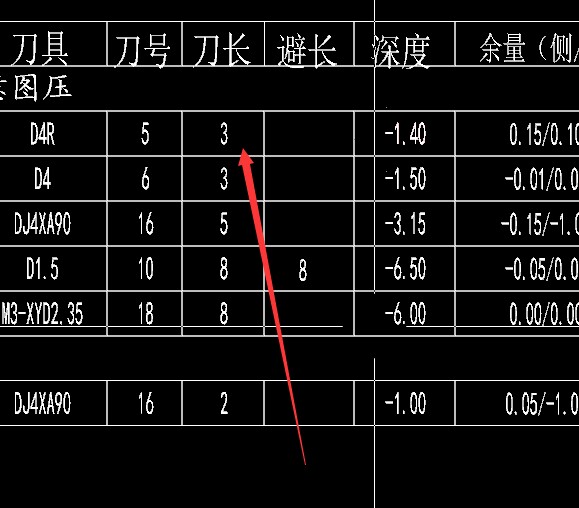
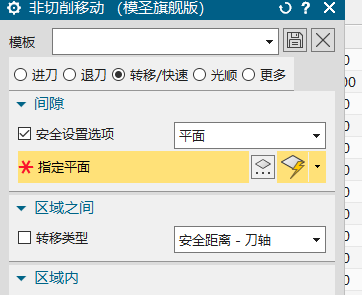
部分机床在 G0 快速移刀时可能因为轴联动方式、机床状态或系统差异产生风险。遇到窄区域、近距离或机床快速移动不稳定时,可以把移刀改成大进给 G1 输出,速度仍然较快,但安全性通常更可控。
查看答案 →
同一把刀用于多个操作且刀补不同,改刀号时应先改刀号,再按操作分别设置刀补。需要批量改刀号时全选相关操作;如果不希望刀补联动变化,注意读取模式和锁定选项。
查看答案 →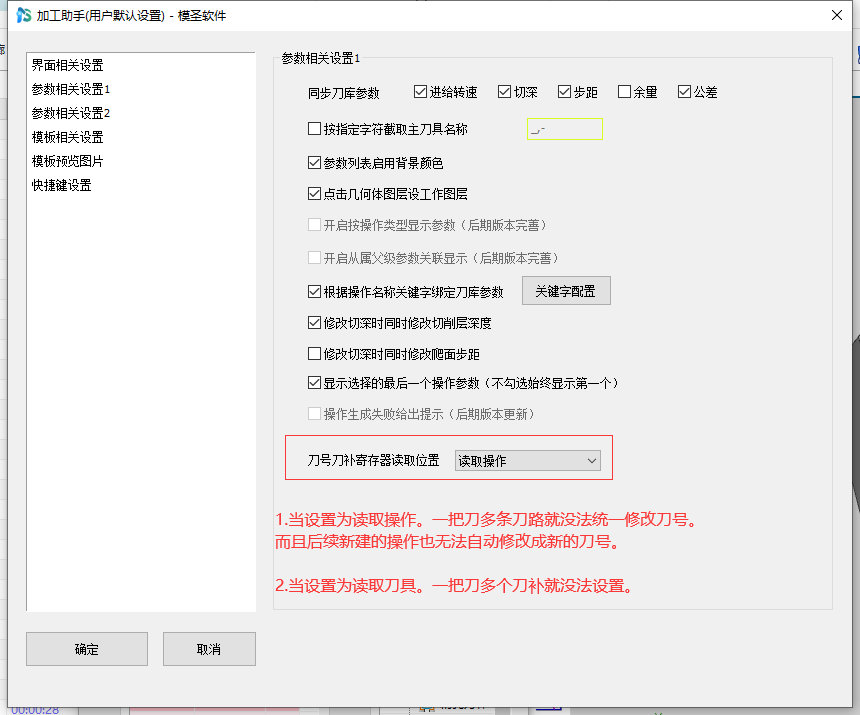
孔自动编程里的打孔最小安全距离可在默认参数或相关钻孔参数界面中设置;若复制后相关项被锁定,应优先检查是否由默认参数、操作继承或安全距离联动控制。
查看答案 →